This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
Related: Read the related CNC tooling case.
中文: 深腔加工长伸出硬质合金立铣刀振纹:悬伸与刀路解决方案
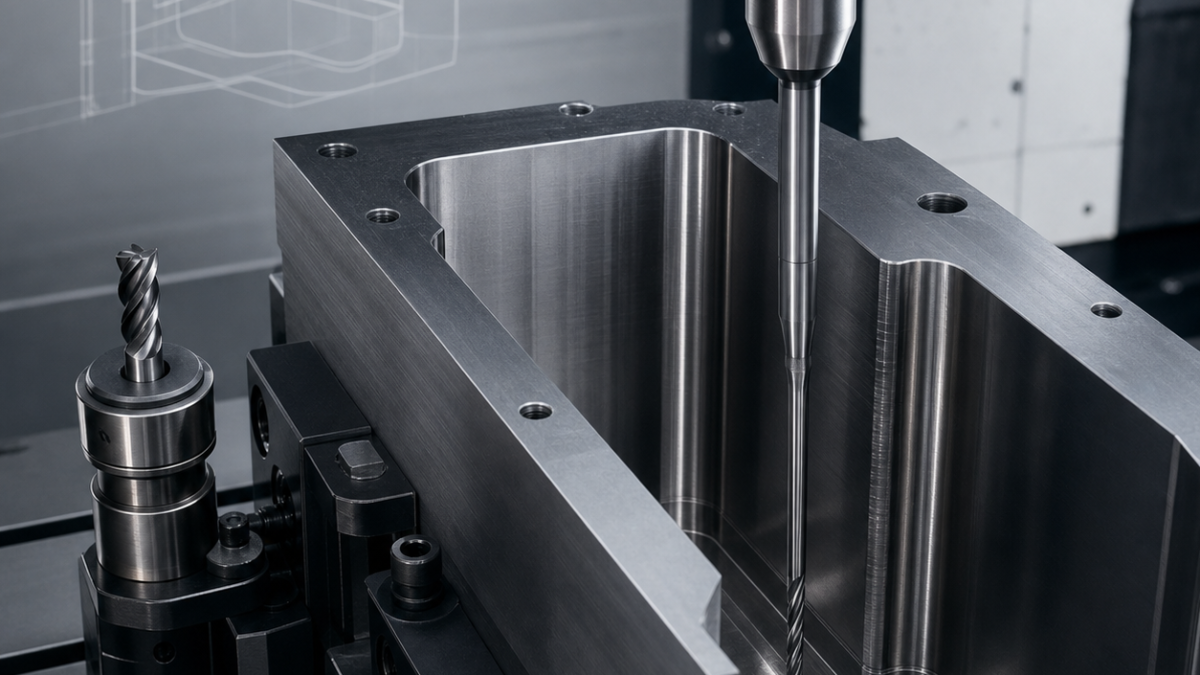
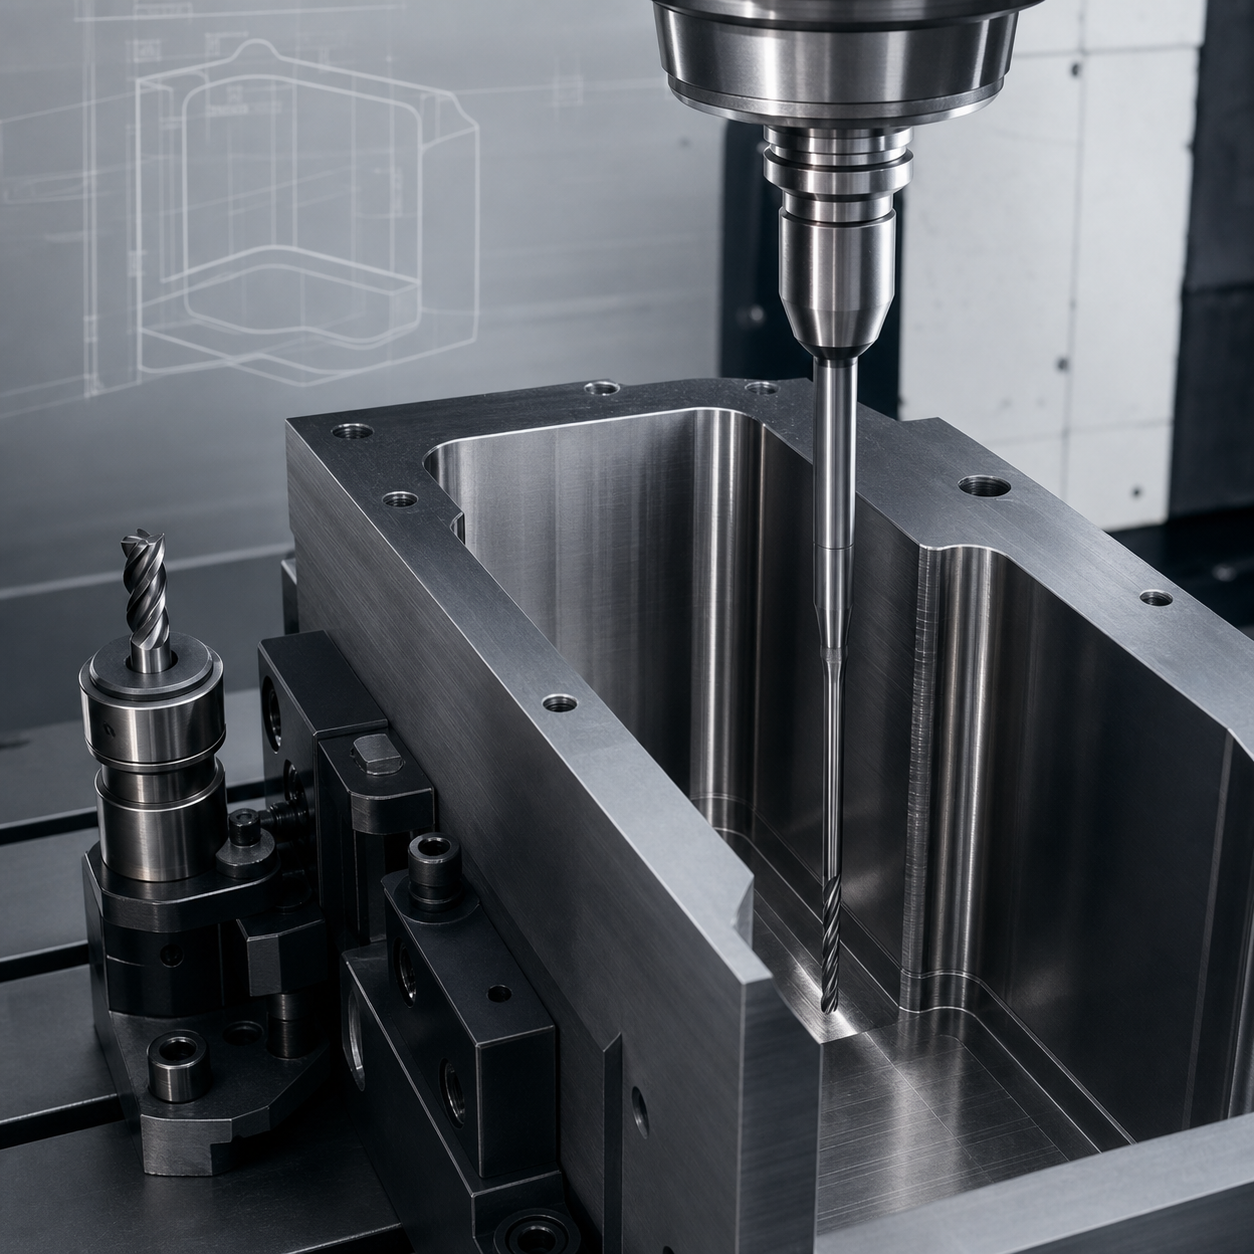
本故障案例是一块预硬 4140 模具钢深腔,侧壁出现周期性振纹。图纸要求直壁与一致表面,仅降低进给可能让刀具进入擦削区,并不能消除振动源。
图纸特征与基准解释
本故障案例是一块预硬 4140 模具钢深腔,侧壁出现周期性振纹。图纸要求直壁与一致表面,仅降低进给可能让刀具进入擦削区,并不能消除振动源。
刀具选择与切削策略
把“可达长度”和“刃长”分开:选用能通过侧壁的最短刃长,并通过缩颈获得伸出。优先采用热缩或高质量液压刀柄,检查跳动,并选择变螺旋硬质合金精加工刀。若圆角和排屑迫使悬伸过大,更大直径并不一定更稳定。
夹具与工序顺序
用短刀分层粗加工并留下均匀侧壁余量。长伸出刀只负责半精和精加工,采用小径向吃刀、受控轴向分层和平滑引入;分段加工侧壁,避免在拐角满深满宽切削。
公差、表面与刀具寿命风险
调整前记录振动频率、主轴负载和纹路。先缩短悬伸,再试验转速稳定区,最后调整吃刀量。后刀面磨损或跳动使补偿不稳定时应换刀,抛光不能修正波浪形侧壁。
常见问题
首先应该确认什么?
补偿前必须确认图纸基准、实际余量和刀具跳动。
一个量规能证明全部特征合格吗?
不能,功能量规应与尺寸和位置检测结合。


