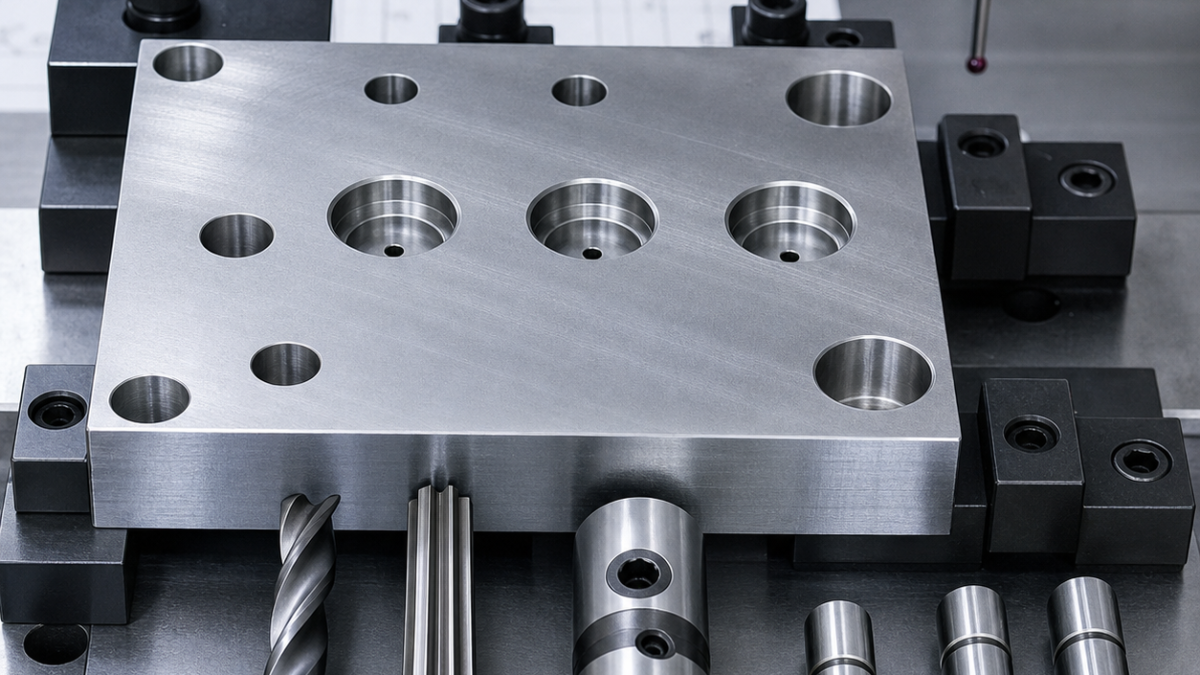
This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
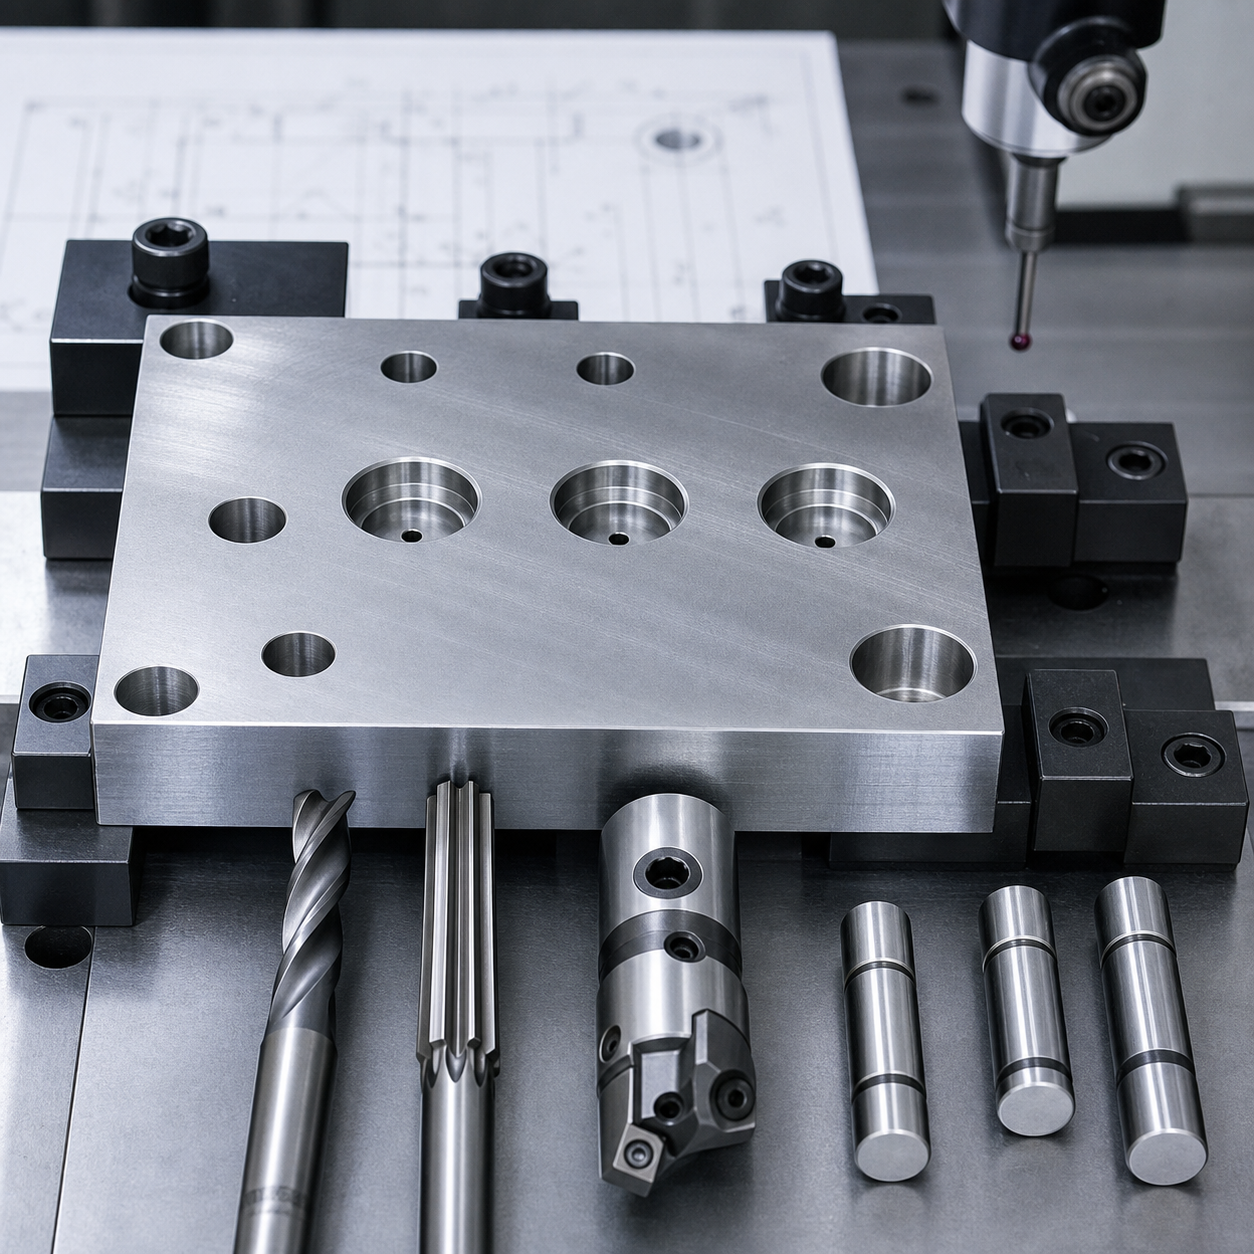
Related: Read the related CNC tooling case.
中文: H7 定位销孔用铰削还是精镗:CNC 工装板孔精度案例
真正的长尾问题不是“铰刀准不准”,而是它能否在当前工装板上同时保证 H7 孔径、位置和直线度。本假设 7075 工装板用两个销孔建立装配基准,因此尺寸与孔距必须一起控制。
图纸特征与基准解释
真正的长尾问题不是“铰刀准不准”,而是它能否在当前工装板上同时保证 H7 孔径、位置和直线度。本假设 7075 工装板用两个销孔建立装配基准,因此尺寸与孔距必须一起控制。
刀具选择与切削策略
先用高刚性硬质合金钻留均匀余量并实测。底孔直、余量稳定且批量较大时选择机用铰刀;需要修正位置、存在断续入口或必须补偿孔径时选择精镗。圆弧插补适合预精加工,但不应默认替代最终 H7 工序。
夹具与工序顺序
以平面 A 定位并探测工件,粗加工全部孔后,在不改变装夹的情况下完成两个基准孔。采用内冷、稳定入口且不允许停顿;铰削保持一次连续进给,精镗则使用校准镗头和最短刀杆。
公差、表面与刀具寿命风险
卸夹后分层测量孔径、中心距、垂直度和圆度。塞规只能确认配合,不能确认位置。通过孔径趋势监控铰刀磨损,调整补偿前先检查镗头跳动。
常见问题
首先应该确认什么?
补偿前必须确认图纸基准、实际余量和刀具跳动。
一个量规能证明全部特征合格吗?
不能,功能量规应与尺寸和位置检测结合。


