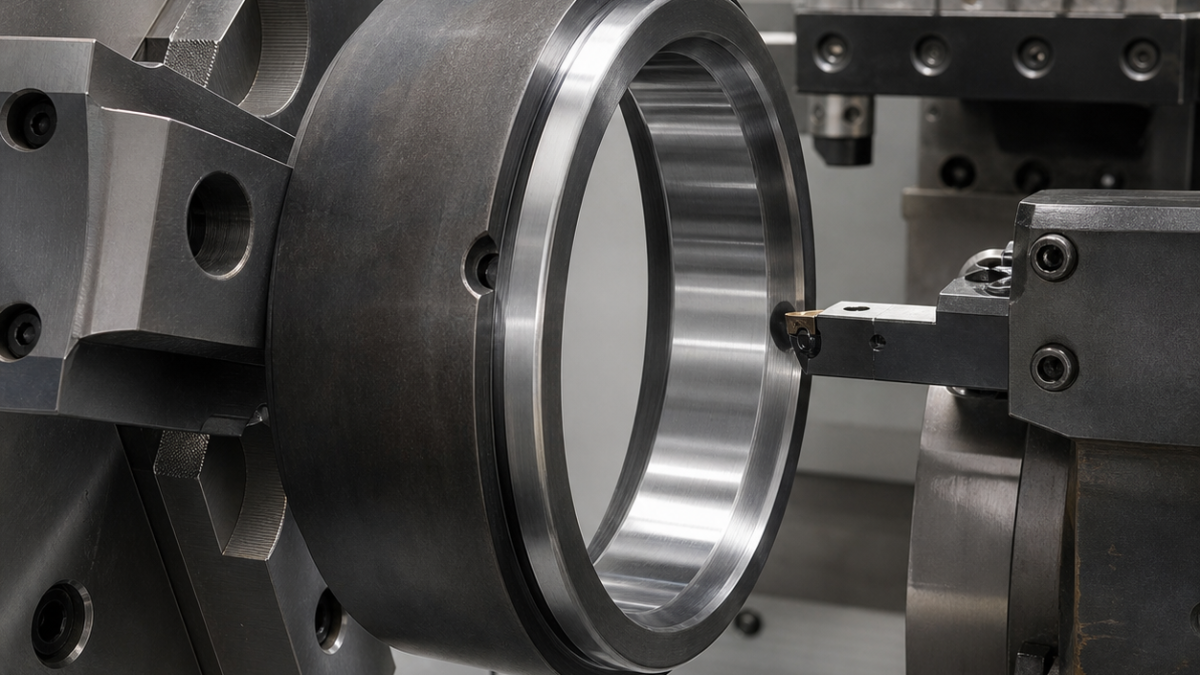
Français: Bague 52100 trempée : circularité de piste et finition
Réponse directe : la circularité stable d’une bague 52100 vient d’une surépaisseur équilibrée avant traitement, d’un serrage faible qualifié, d’une coupe dure continue et d’une mesure à l’état libre. Le carbure prépare l’état recuit; le CBN finit la piste à 60–62 HRC.
Une chaîne de cotes à travers la trempe
La bague Ø126 × 24 mm possède une piste bombée, une circularité libre de 0,012 mm, un battement de 0,015 mm et Ra 0,2 µm. A vient de la piste, B d’une face et C d’un repère extérieur. Avant trempe, 0,35 mm au diamètre de piste et 0,20 mm par face restent; le stock réel est cartographié après trempe.
Carbure avant, CBN après
Une plaquette carbure positive usine l’état recuit et un outil carbure préforme la gorge. Les faces sont alternées pour équilibrer les parois. Après traitement, des mors à six segments largement portants sont validés par mesures serrée et libérée. Une plaquette CBN wiper génère le bombé sans arrêt; deux passes retirent la peau variable et la dernière coupe 0,06 mm radialement.
Intégrité et mesure libre
Usure, faible avance et chaleur favorisent la couche blanche; force, acoustique et tendance de surface commandent l’indexage. Un relais de rectification ou superfinition reste prévu si l’intégrité l’exige. Un appareil de circularité mesure trois plans libres; la MMT relie piste, face et diamètre extérieur, le calibre pneumatique contrôle le diamètre et le profilomètre relève Ra dans deux directions.
FAQ
Le tournage dur remplace-t-il toujours la rectification ?
Non; seulement après validation de circularité, rugosité et intégrité.
Pourquoi mesurer desserré ?
Les mors peuvent masquer une lobation qui réapparaît au relâchement.
Quel outil pour 60–62 HRC ?
CBN pour la finition continue; carbure pour l’ébauche recuite.
Voir le contrôle libre des anneaux et la logique taille-position.


