Français: Plaque froide C18150 : microcanaux, brasage et reprise de planéité
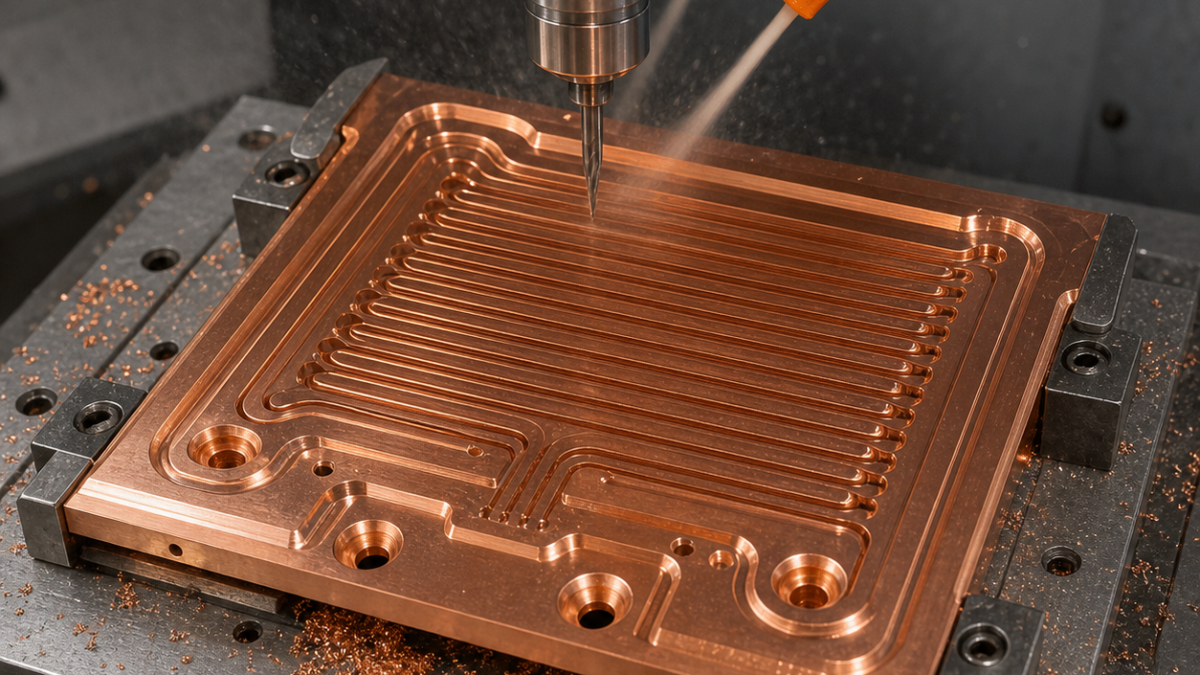
Une plaque froide C18150 à canaux de 1,2 mm doit intégrer le brasage dans la gamme. On réserve la face d’étanchéité, on fraise au carbure poli avec évacuation dirigée, puis on reprend la planéité depuis les références fonctionnelles après brasage. Le cas est hypothétique.
Deux états sur le plan
Avant brasage, A est la face arrière, B l’axe d’entrée et C la rainure d’orientation. Après brasage, D devient la face module: planéité 0,025 mm, Ra 0,8 µm. Les canaux font 1,20 +0,05/0 mm sur 2,4 mm, avec âme minimale 0,7 mm. Une réserve de 0,18 mm sur D protège la géométrie finale.
Carbure et parcours
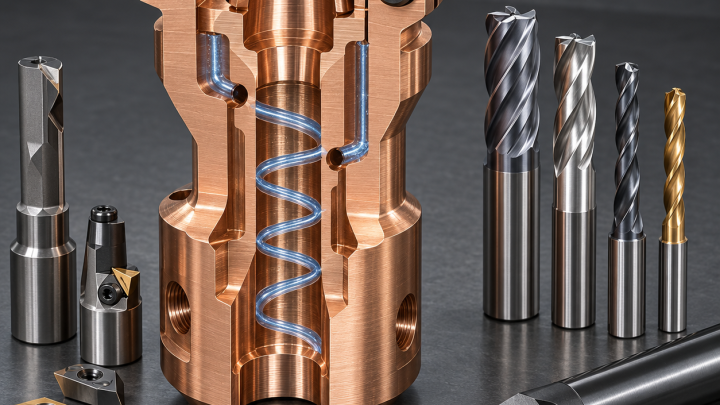
Une fraise deux dents non revêtue et polie ébauche; une trois dents neuve finit. Le faux-rond reste sous 0,005 mm. L’ébauche adaptative laisse 0,04 mm par flanc; la finition en avalant progresse vers une sortie ouverte. L’arrosage compatible chasse les copeaux ductiles des virages.
Retour après brasage
A-B-C sont créés en mors doux. La face canaux repose sur un montage à vide, hors zone d’étanchéité. Après contrôle, le couvercle est brasé sur supports graphite à charge documentée. L’ensemble stabilisé revient sur A-B-C; une passe PCD légère recrée D, puis le cordon d’étanchéité est fini sans retournement arbitraire.
Contrôle et risques
Largeur décroissante, paroi brillante ou cuivre collé signalent l’arête rapportée. Un cassage mesuré de 0,10 mm remplace l’abrasif libre. La MMT mesure références, planéité, ports et largeurs; l’optique protège les âmes. Débit par circuit, fuite par décroissance de pression et rugosité clôturent l’acceptation.
FAQ
Quelle fraise pour les microcanaux C18150 ?
Une fraise courte, polie, très positive, dont le faux-rond et l’évacuation sont vérifiés.
Finir la planéité avant brasage ?
Non, la face fonctionnelle se reprend après brasage.
Comment éviter les copeaux piégés ?
Ouvrir les ports, finir vers la sortie, rincer par le montage et tester chaque circuit.
Voir la reprise des faces et les rainures en alliage cuivreux.