Français: Spirale mobile GGG60 : flancs développants et transfert des références
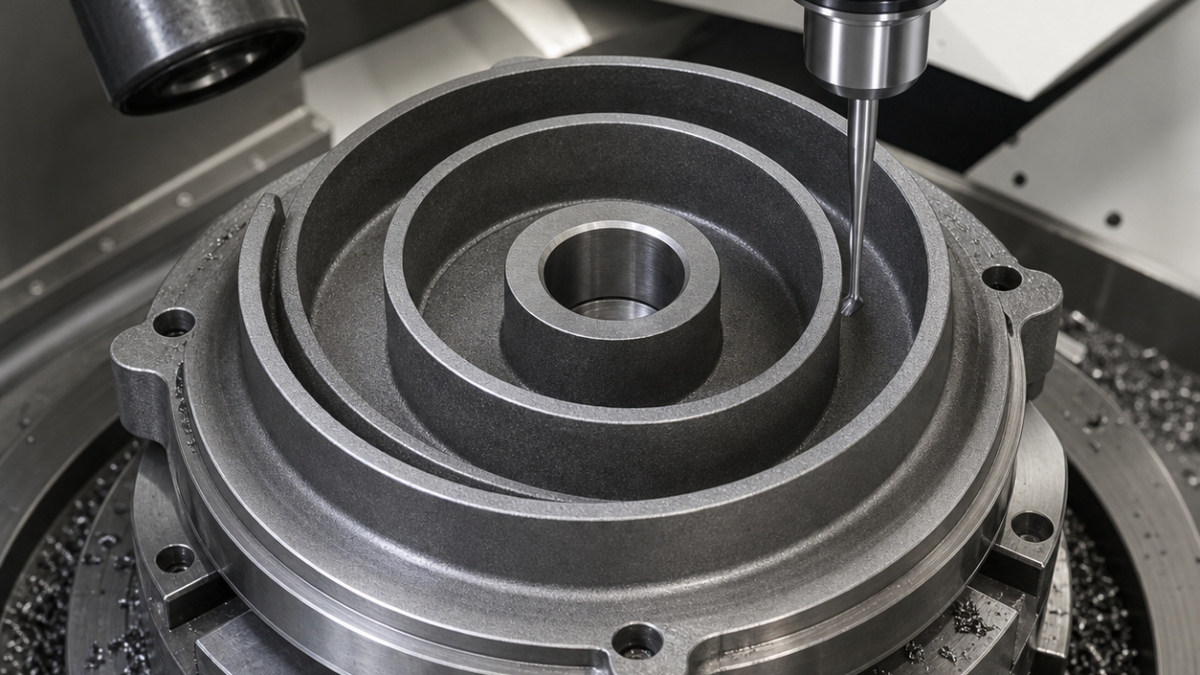
La difficulté n’est pas de suivre une spirale, mais de fermer le budget entre profil, épaisseur du sommet, planéité et alésage. Ce cas hypothétique emploie un transfert palpé et des outils distincts.
Budget du plan
A est la face de poussée, B l’alésage et C le pion. Profil 0,025 mm, sommet 2,80 ±0,03 mm, planéité 0,018 mm et Ra 1,2 µm sont évalués ensemble. La surépaisseur est cartographiée sur douze angles.
Outils carbure dédiés
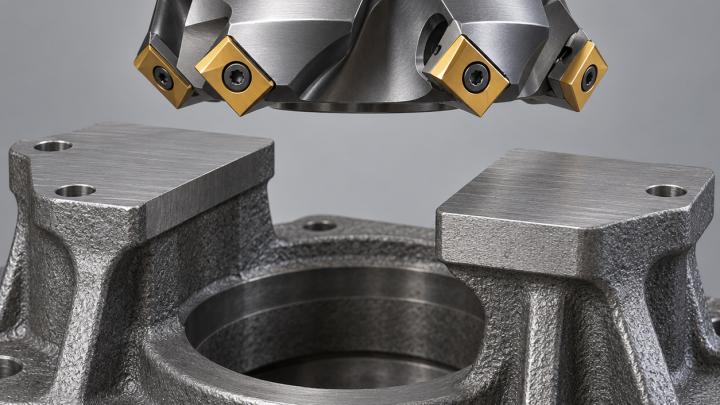
Une fraise positive traverse la peau; une quatre dents renforcée ébauche à engagement constant. La finition utilise une cinq dents détalonnée, choisie selon le passage minimal, avec faux-rond sous 0,006 mm. L’usinage à sec et l’aspiration contiennent la poussière abrasive.
Transfert palpé et trajectoires
La première prise crée A-B-C. La seconde palpe l’alésage, trois points de face et le brut. Les flancs intérieur et extérieur sont ébauchés en alternance, avec 0,20 mm radial. Une fraise courte semi-finit; l’outil long suit ensuite un trajet continu en avalant, avec avance liée à l’engagement. Le sommet et le rayon de pied reçoivent leurs propres outils.
Mesure
Un chanfrein programmé de 0,12 mm remplace le grattage manuel. La MMT scanne les deux flancs à plusieurs hauteurs dans A-B-C; elle rapporte profil, sommet et alésage. Charge, dérive de profil et microscope déterminent la durée de l’outil.
FAQ
Comment contrôler la développante ?
En scannant les deux flancs à plusieurs hauteurs dans le repère fonctionnel.
Pourquoi deux outils de finition ?
L’outil court enlève rigidement la matière; le long reste réservé au profil final.
Usinage à sec ?
Ici oui, avec aspiration qualifiée de la poussière de fonte.