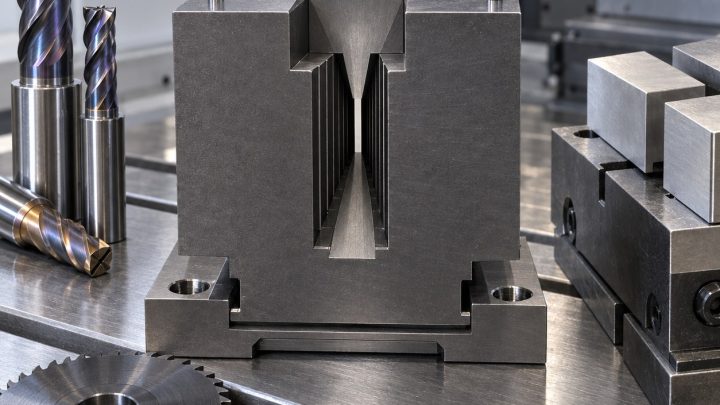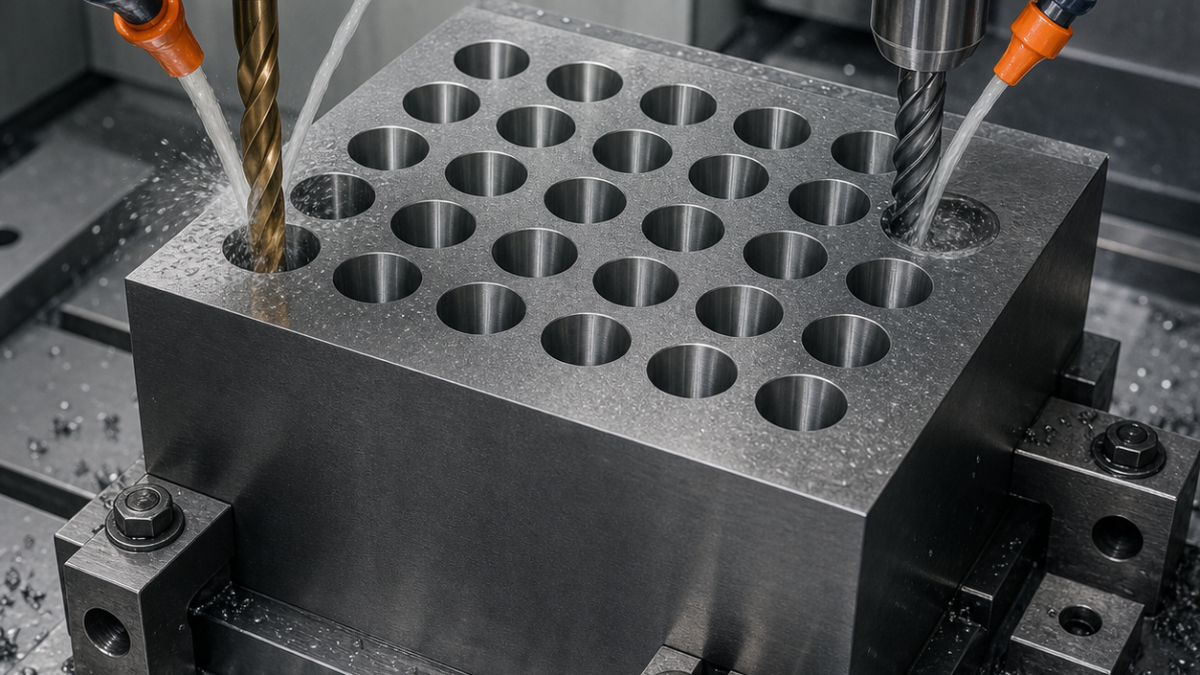
Français: Collimateur en alliage de tungstène : réseau d’alésages coniques
Le contrôle d’un collimateur à vingt-quatre passages commence par la validation complète du premier trou, puis par la maîtrise de la dérive et de l’usure. Mesurer seulement les diamètres d’entrée ne garantit pas l’axe.
Le plan impose un axe spatial
A est la face, B et C les côtés. Chaque passage de 38 mm va de Ø10,0 à Ø7,6 mm, avec position Ø0,06 mm, angle ±0,04° et éclat de sortie 0,08 mm. Le support intégral tient compte de la masse élevée.
Valider le premier passage
Une fraise carbure crée A-B-C. Un foret carbure arrosé pilote, puis une fraise courte interpole l’hélice. L’alésoir conique n’est essayé qu’après mesure: il ne corrige pas un pilote incliné. Le premier passage est contrôlé entièrement avant un ordre centre-vers-extérieur; la semi-finition laisse 0,05 mm.
Copeaux lourds et trajectoire
Les retraits complets et la pression d’arrosage évitent le tassement. L’entrée est tangentielle, le pas diminue près de la sortie et une plaque martyr soutient la percée. L’usure de dépouille est suivie par petits lots, car elle déplace cône et axe.
Mesurer en profondeur
Le palpeur revalide A-B-C avant chaque rangée. Des cercles à quatre profondeurs reconstruisent axe et cône; la MMT rapporte position, angle et pas. Un calibre pneumatique, la microscopie de sortie et le contrôle de propreté complètent l’inspection.
FAQ
Un alésoir corrige-t-il l’axe ?
Non de façon fiable; l’interpolation établit d’abord l’axe.
Comment mesurer l’axe conique ?
Ajuster des cercles à plusieurs profondeurs dans A-B-C.
Quel risque pour le carbure ?
Usure abrasive, effort, chaleur et tassement des copeaux.
Voir les trous inclinés et les outils correcteurs.