This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
Related: Read the related CNC tooling case.
中文: 增材制造 AlSi10Mg 液压块 CNC 案例:打印基准凸台、密封面与接口精加工
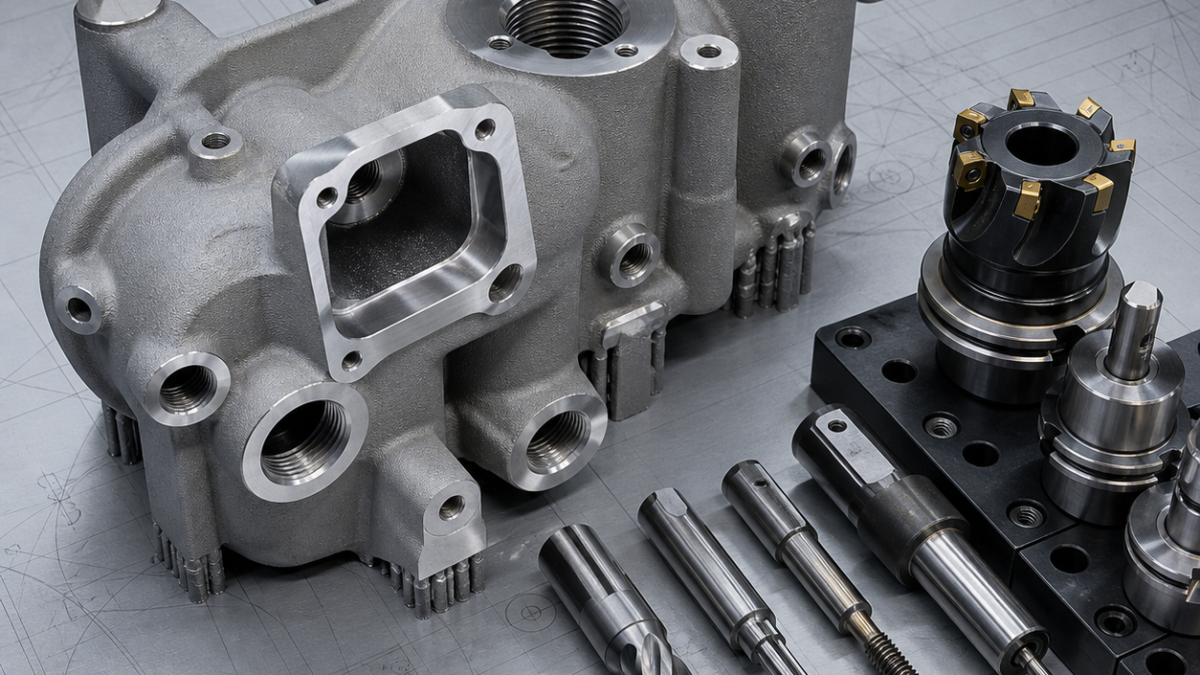
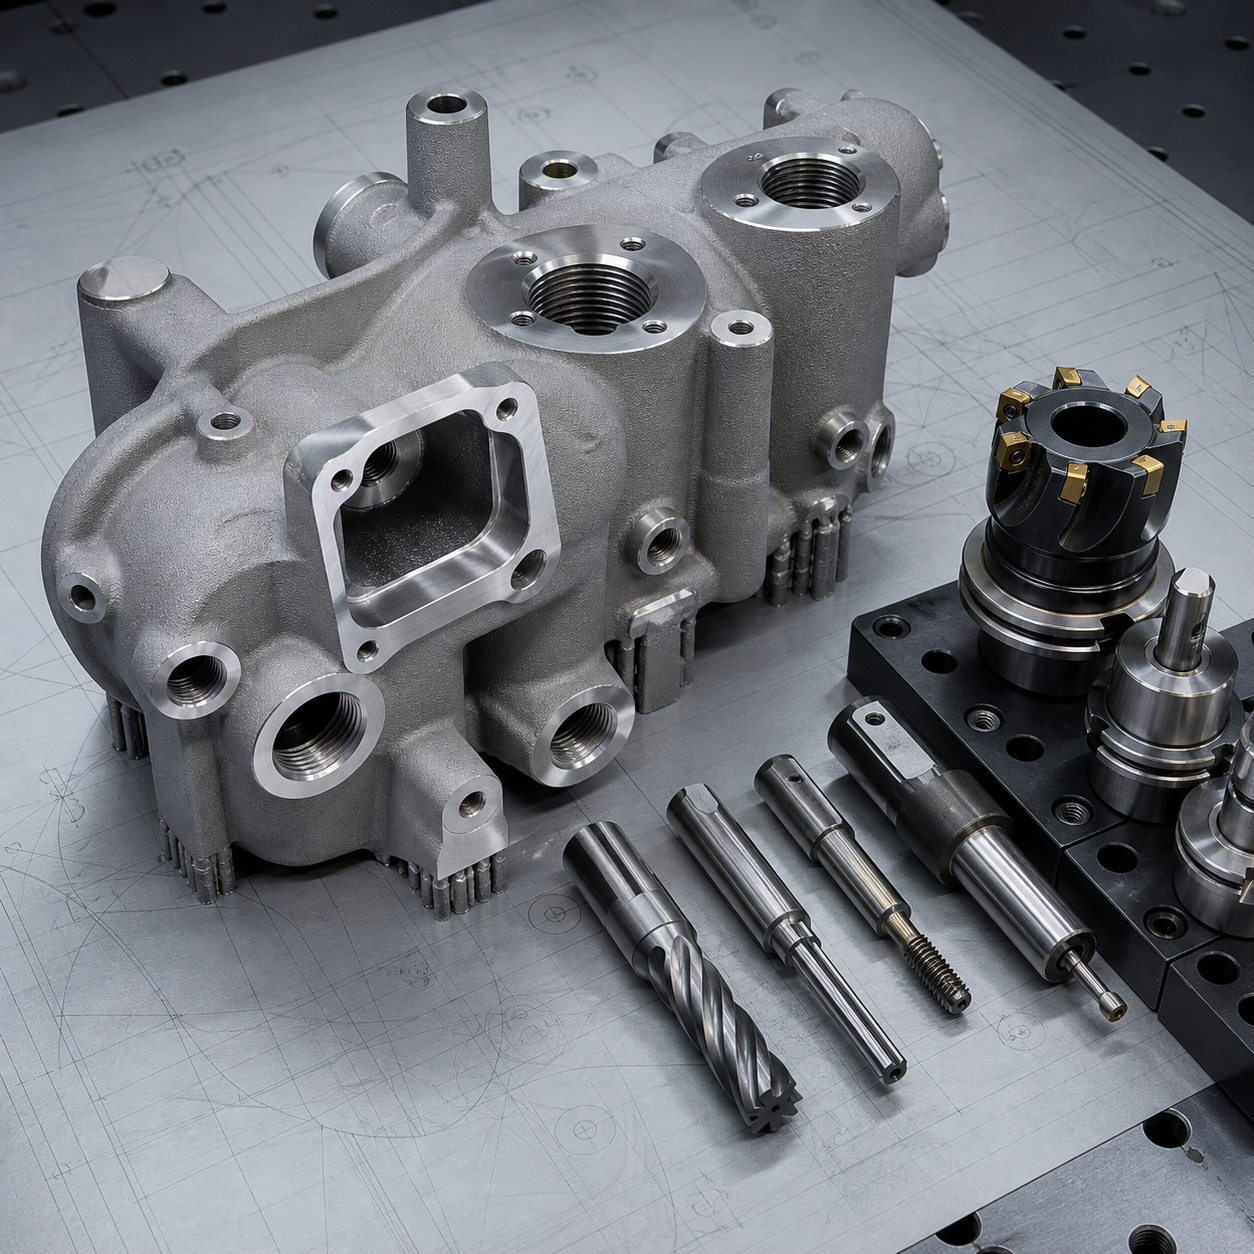
本假设 AlSi10Mg 液压块采用近净成形打印,包含牺牲支撑、专用基准凸台、弯曲内流道以及密封面和接口加工余量。关键余量去除前,必须把实物扫描结果与理论模型对齐。
特征与基准解释
以三个打印垫建立基准 A,以铰削转移孔建立 B,以第二凸台确定角向 C。将扫描数据与理论模型比较,确认每个密封面和螺纹口都有完整见光余量;即使内流道不直接加工,也应作为重要检测特征。
硬质合金刀具选择
密封台面使用正前角面铣刀或适用的 PCD 刀具,支撑残根用锋利硬质合金立铣刀,基准孔采用硬质合金钻和铰刀,接口使用螺纹铣刀。反向去毛刺刀处理贯通边缘,低切削力可降低暴露近表面孔隙的风险。
夹具与工序顺序
第一工位只去除妨碍装夹的支撑,轻铣基准凸台后全面探测工件。在刚性最好的姿态完成主要密封面和转移孔,再依据恢复后的基准重装,加工接口、螺纹和受控倒角,非功能打印表面不做无谓切削。
公差、表面与刀具寿命风险
打印偏差、残粉、孔隙和残余应力都可能引起泄漏或基准漂移。采用分阶段探测、过滤抽吸和保守贯通刀路。压力测试要求必须来自图纸或工艺规范,不能凭外观判断;还需检查螺纹量规、平面度、接口位置及内部毛刺。
常见问题
为什么精加工前要恢复基准?
功能几何必须对应实际零件,而不是假设的理论中心。
为什么卸夹后还要检测?
夹紧力可能暂时掩盖变形或跳动。


