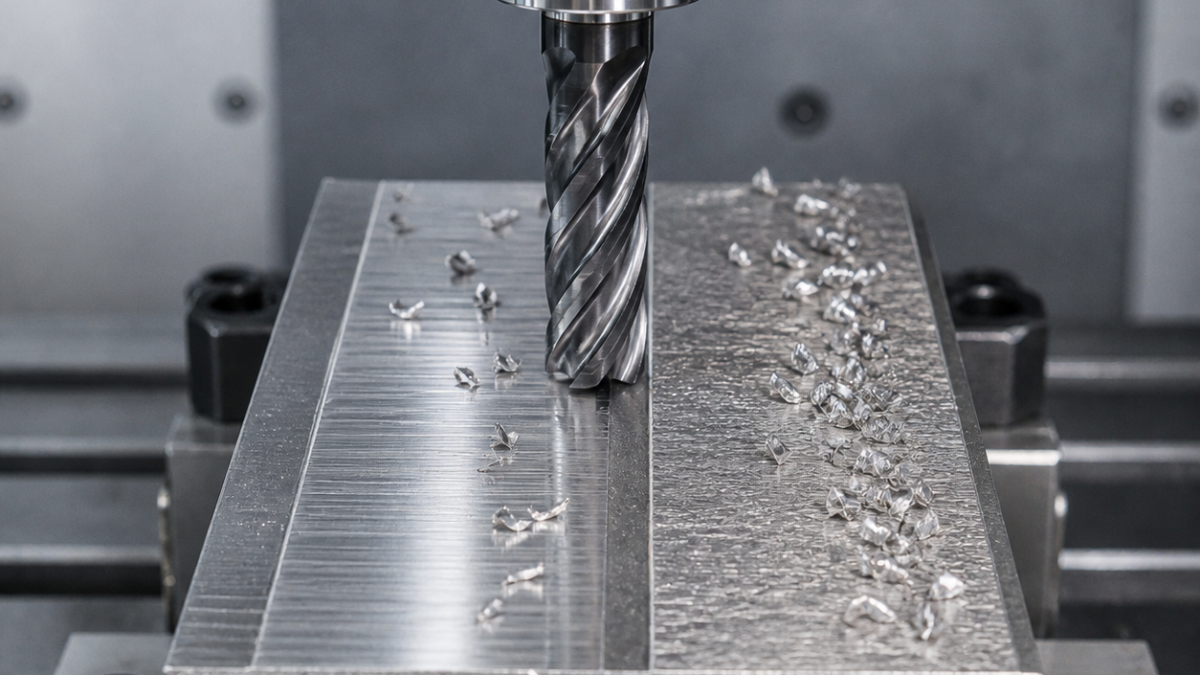
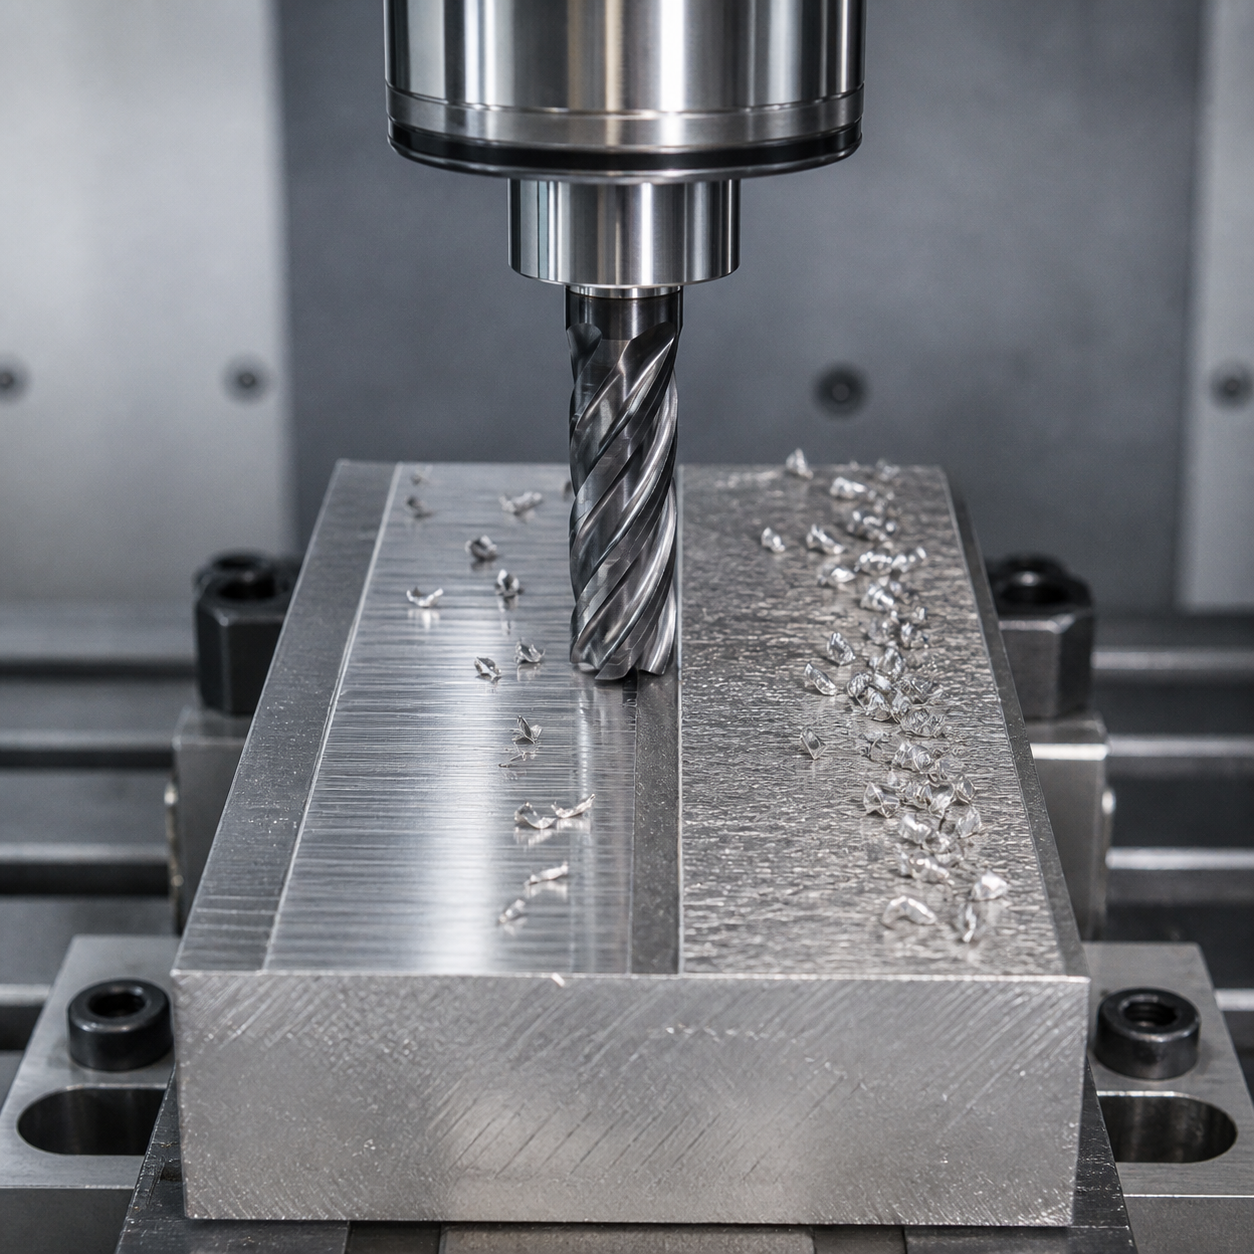
中文: 顺铣与逆铣选择:综合反向间隙、毛刺方向和薄壁变形
刚性良好的数控机床通常用顺铣获得较少擦削和较干净出口,但刀路方向仍由图纸和系统决定。反向间隙、铸锻硬皮、薄壁受力方向、断续进刀以及允许毛刺的位置,都可能要求逆铣切入或混合刀路。
先画出切削力方向
在关键侧壁上标出刀具旋转和进给箭头。顺铣的切厚由大到小,逆铣由近零逐渐增大。6061锋利刀顺铣可减少擦削;硬质铸造表皮首刀逆铣有时能避免刀刃以最大切厚撞击硬皮。薄筋则应让切削力压向支撑,不能把壁向外剥离。
| 特征/风险 | 配刀决定 | 排除方案 | 检测 |
|---|---|---|---|
| 刚性外侧壁 | 锋利不等螺旋刀顺铣精加工 | 拐角直接换向 | Ra与入口刀痕 |
| 铸造硬皮 | 韧性涂层刃受控逆铣首刀 | 顺铣最大切厚撞击 | 崩刃 |
| 薄筋 | 切削力压向支撑,两侧交替 | 把壁向夹具外剥离 | 松夹厚度 |
| 反向间隙轴 | 精加工前修复或补偿机械 | 用方向掩盖失动 | 圆度测试与尺寸 |
采用可验证的混合刀路
先确认丝杠间隙和伺服状态,精加工走刀保持连续,拐角换向要有引入圆弧。粗加工选择最稳定方向,留下均匀余量,再按平衡变形的顺序精加工成对侧壁。检查毛刺位置、壁面锥度、入口刀痕、振纹节距及松夹后尺寸。换方向不能解决跳动、装夹薄弱和钝刀。
台阶跨越开口形成断续切削时,顺逆铣与切入方式要和刃口处理一起判断。APKT1604与APMT1604断续肩铣案例说明:改一个走刀方向,不能代替锋利度与刃口强度的取舍,也不能证明刀片与刀座适配。
相关决策路径: 相关刀具与工艺参考1; 相关刀具与工艺参考2; 相关刀具与工艺参考3.
方向选择问题
数控机床一定顺铣吗?不是,只有机械状态、表皮和支撑都匹配时才是默认。逆铣为什么能处理硬皮?刀刃从硬层下方逐步切入,避免最大切厚直接撞击。能混合使用吗?可以,但过渡必须规划,关键表面精加工方向要一致。


