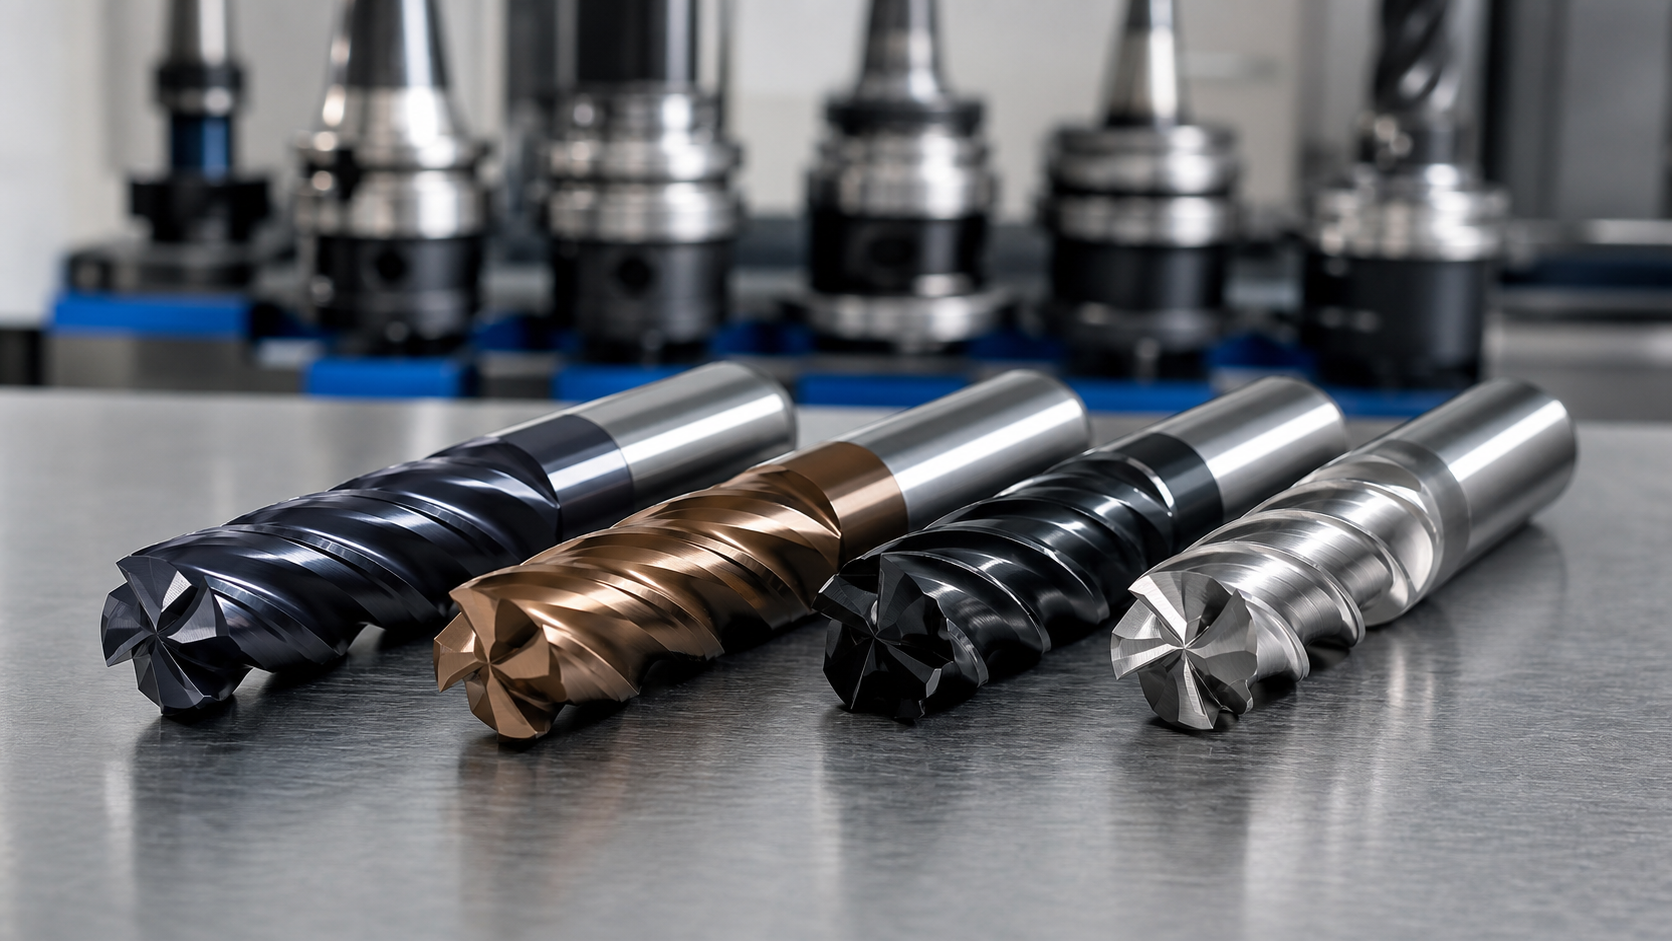
Français: AlTiN pour l’aluminium ? Choisir ZrN, DLC, PCD ou carbure poli
Réponse directe : pourquoi AlTiN échoue souvent dans l’aluminium
AlTiN protège en coupe chaude des matières ferreuses, mais ne résout pas l’adhérence de l’aluminium. Arête peu polie, goujure étroite, recoupe ou lubrification faible créent un collage qui modifie coupe et cote. Pour poches 6061/7075, commencer par carbure poli nu ou ZrN; évaluer DLC sur aluminium silicé abrasif et PCD pour grande série stable. La règle « revêtement le plus dur » est rejetée.
Identifier l’arête rapportée avant de changer
Observer la goujure agrandie. Aluminium étalé derrière l’arête signifie adhérence; usure régulière, abrasion; éclat isolé, entrée, faux-rond ou stock. Vérifier arrosage/MQL, évacuation, dents, faux-rond et épaisseur réelle. Voir le guide copeaux aluminium, le guide PCD et le diagnostic du faux-rond.
Pour l’aluminium corroyé courant, l’AlTiN n’est généralement pas le premier choix. Il conserve sa dureté dans l’acier chaud, mais sa surface et le rodage habituel n’offrent pas l’arête polie et peu adhérente demandée par l’aluminium. Préférer carbure poli non revêtu, ZrN, TiB2 ou DLC qualifié.
Choisir selon le copeau, pas seulement la dureté
AlTiN et TiAlN forment une couche stable à haute température dans l’acier et l’inox. Dans l’aluminium, affinité et surface moins polie favorisent l’arête rapportée; le diamètre effectif augmente, l’état de surface se déchire et l’arête peut s’écailler.
Table matière, opération et fraise
| Matière / opération | Fraise et attachement | Raison / alternative |
|---|---|---|
| Poches 6061/7075 | 2–3 dents polies non revêtues ou ZrN, coupe positive | Volume et faible adhésion; AlTiN charge. |
| Paroi finie aluminium | 3 dents DLC ou polies, arête vive, faible faux-rond | État de surface; un fort hone frotte. |
| Acier | 4–6 dents AlTiN, hone contrôlé | Dureté à chaud. |
| Inox | 4–5 dents AlTiN/TiAlN, hélice variable | Chaleur et entaille. |
| Aluminium silicé/MMC | PCD ou diamant après analyse d’abrasion | L’abrasion domine. |
Associer dents, préparation et lubrification
Pour les poches 6061 et 7075, choisir deux ou trois dents polies, forte coupe positive, grandes goujures et faible sortie. Le non-revêtu est très vif; ZrN ou TiB2 limitent l’adhérence; DLC réduit le frottement si substrat, température et fluide conviennent. Un aluminium très silicé peut exiger le diamant.
Diagnostiquer avant de changer de revêtement
Avant d’accuser le revêtement, contrôler faux-rond, chargement, direction du fluide, engagement radial et évacuation. Une trace grise indique l’adhésion; coin poli et puissance croissante indiquent la recoupe. Suivre bavure, rugosité et diamètre à intervalles fixes.
Guides associés: carbide end-mill geometry and cutting parameters; 7075 waveguide pocket tooling.
FAQ des revêtements
Jamais d’AlTiN ? Il peut couper, mais doit être justifié par essai. ZrN ou DLC ? ZrN est robuste; DLC offre moins de friction en finition propre. Deux ou trois dents ? Deux donnent l’espace, trois la productivité si l’évacuation est validée.
Trajet d’arrosage : Si l’adhérence persiste avec arête et revêtement corrects, vérifier apport et évacuation avec le guide des fraises à arrosage interne; aucun revêtement ne compense une goujure pleine de copeaux recoupés.


