Related tooling references: Polycarbonate Optical Light Pipe CNC Tool Selection for Polished V-Grooves and Snap Tabs and Monel K-500 Marine Clevis CNC Tool Selection for Fork Slot, Pin Bore and Fillet Relief.
Français: Outils pour siège C360 à cône et micro-trous
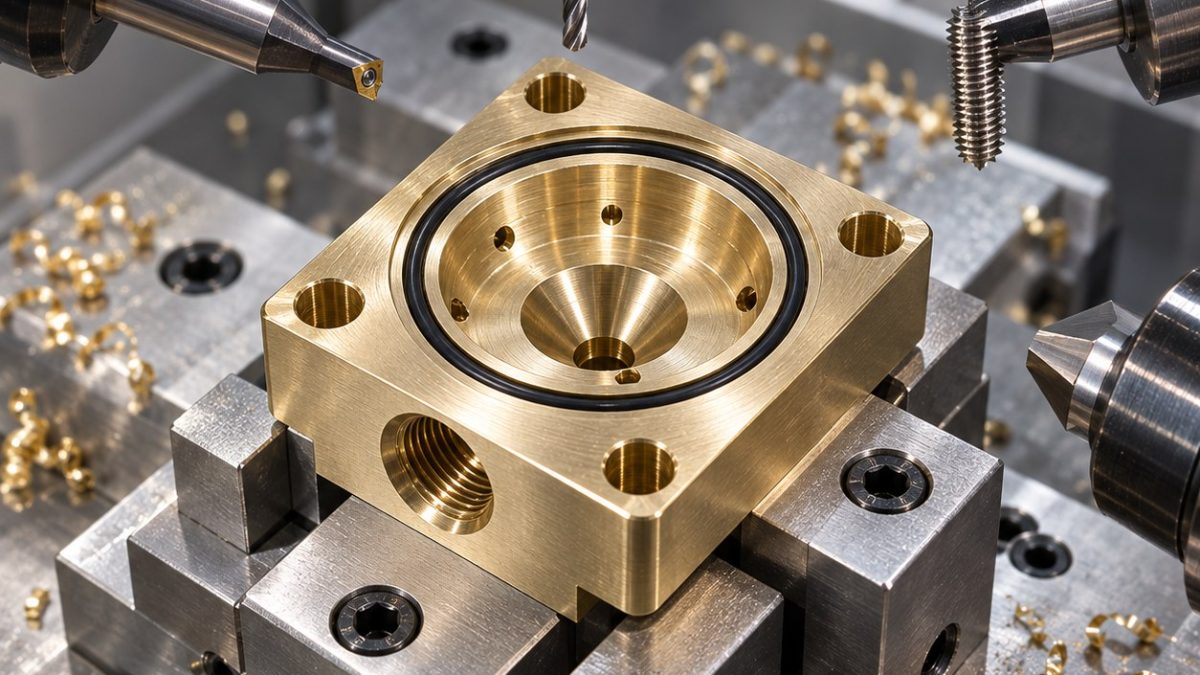
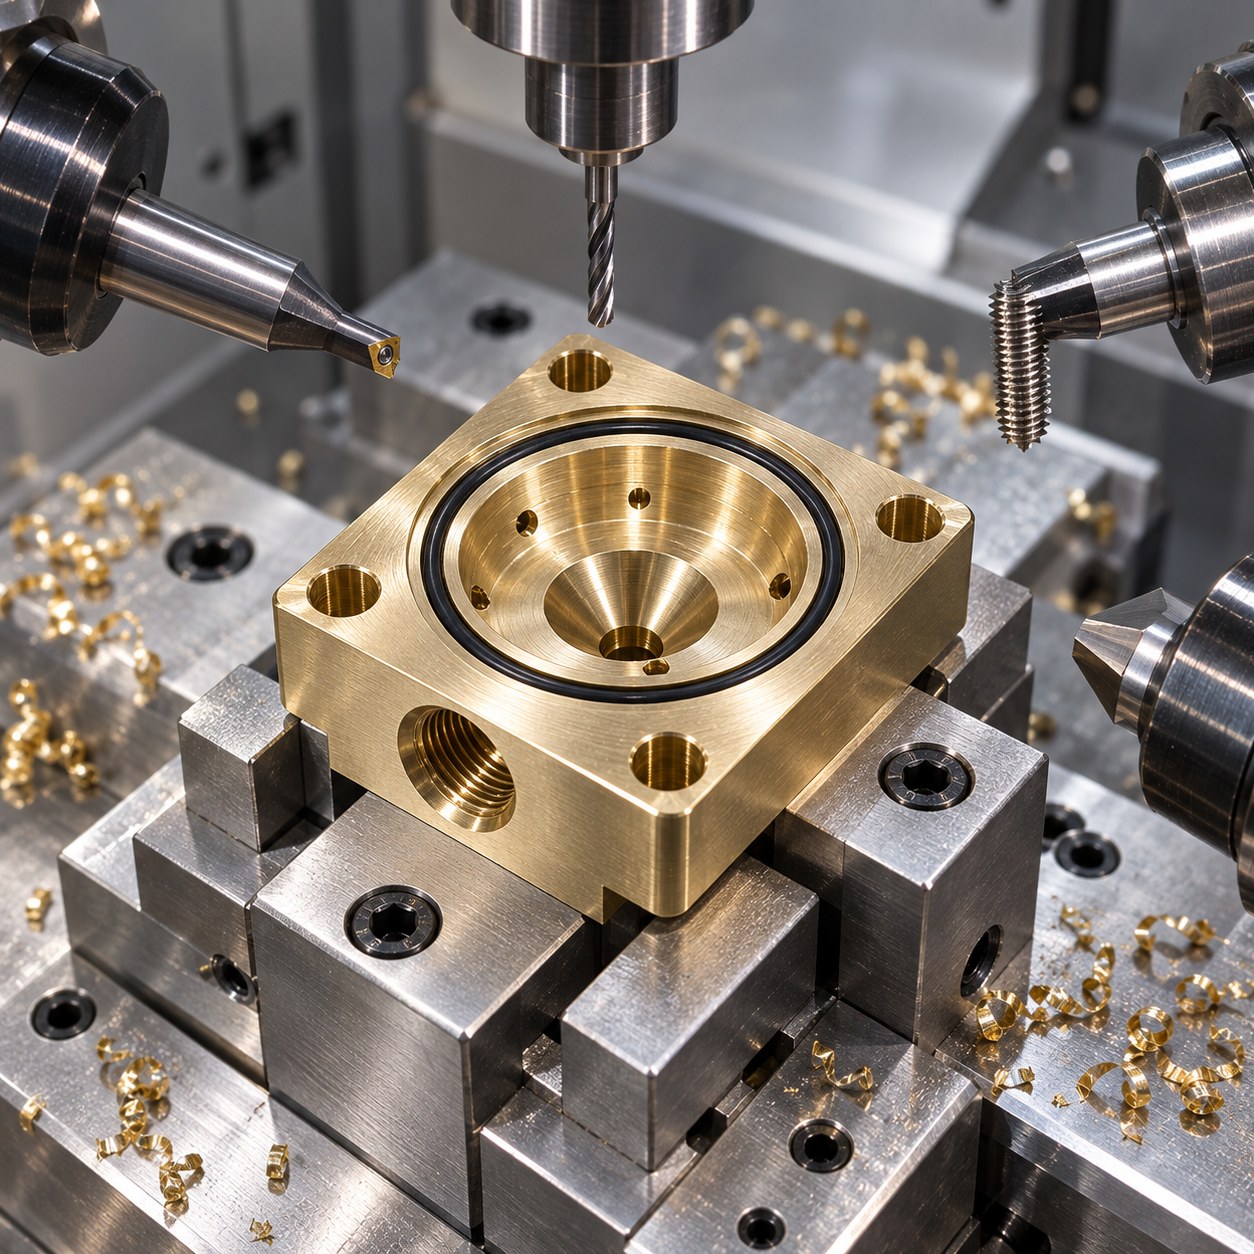
Le siège C360 réunit cône, micro-trous, joint et filetage. Le risque est la bavure dans le chemin de fuite.
Micro-siège et choix de petits outils
| Élément | Outil précis | Raison de contrôle |
|---|---|---|
| Cône d’étanchéité | Outil de forme 90° carbure poli | Évite les spirales de fuite. |
| Micro-trous | Micro-foret 0,6 mm avec débourrage | Maîtrise la sortie. |
| Gorge O-ring | Outil gorge 1,2 mm poli | Ne roule pas le laiton. |
| Filetage | Fraise à fileter mono-point | Évite le bourrage. |
| Arête | Micro outil arrière | Ne touche pas le cône. |
Séquence cône avec trous protégés
Le cône est formé avant les trous croisés. Les trous viennent du côté de bavure maîtrisé, puis le cône est protégé pendant gorge et filetage.
Copeau et micro-bavure du laiton
Le C360 coupe librement, mais une boucle de copeau bloque le siège. On suit débourrage, air et poli.
Contrôle orienté fuite
Contrôle optique, piges, filetage, largeur de gorge et basse pression. Aucune marque sur le cône n’est acceptée.
FAQ siège
Pourquoi outil de forme ?
Il crée un cône continu.
Bavure critique ?
Celle qui entre dans le cône.
Taraudage possible ?
Risque de bourrage.
Pour choisir micro-foret, attachement, soutien de sortie et maîtrise des bavures, consulter le guide de décision du microperçage.


