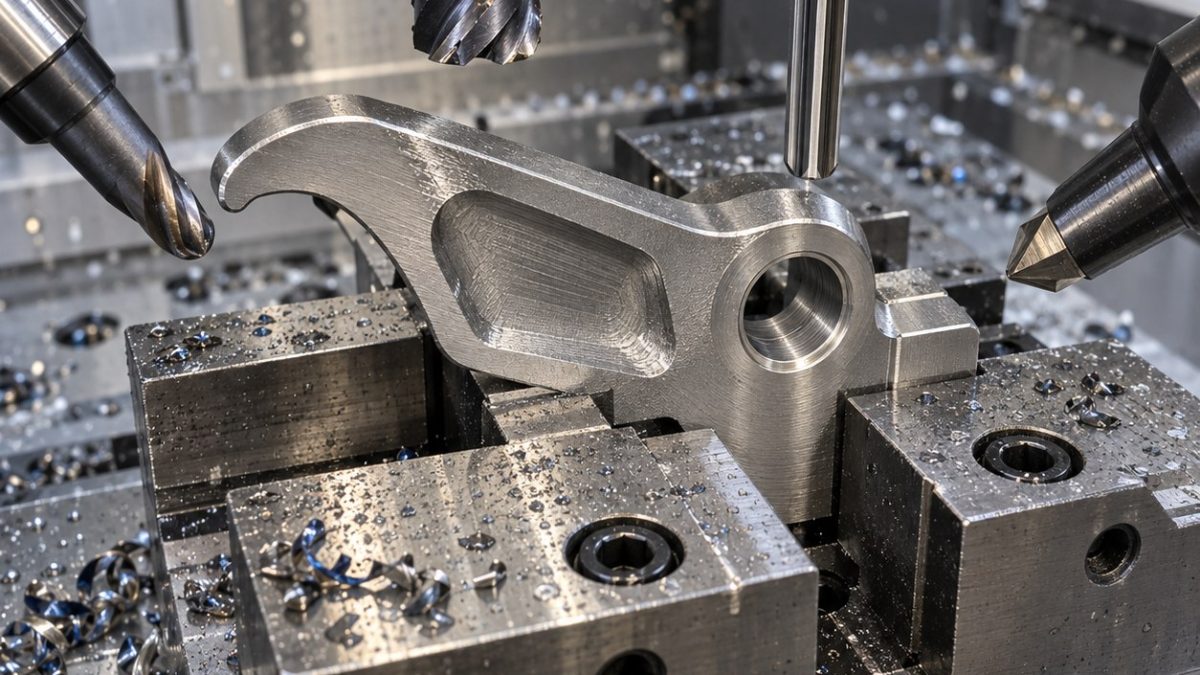
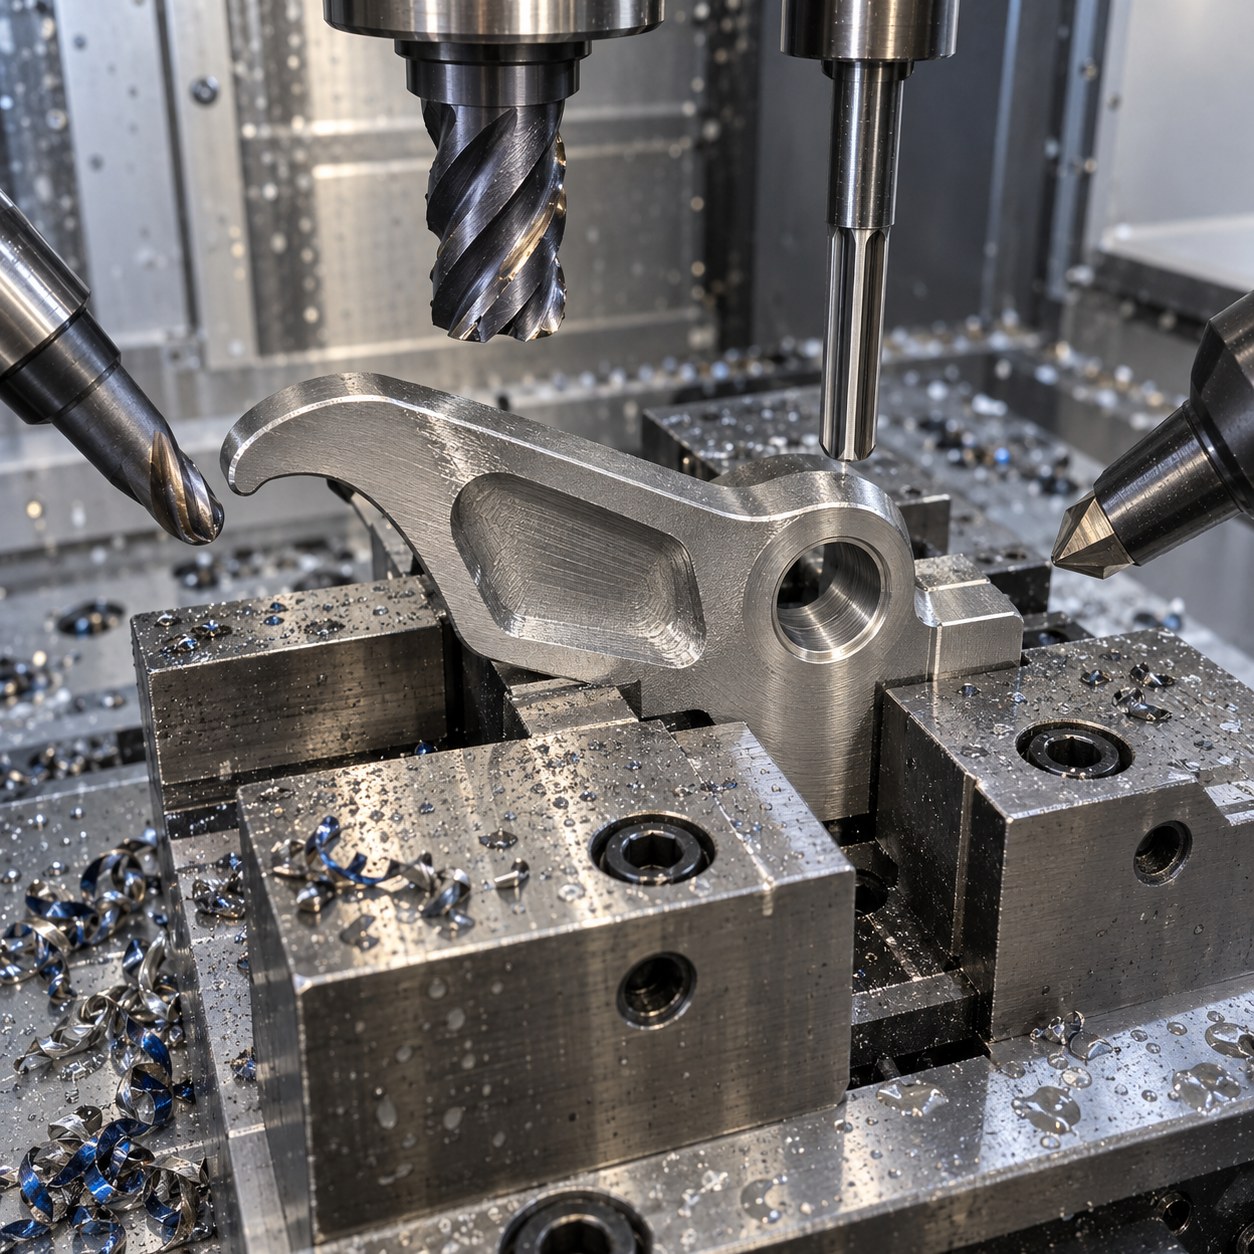
Related tooling references: Polycarbonate Optical Light Pipe CNC Tool Selection for Polished V-Grooves and Snap Tabs and Monel K-500 Marine Clevis CNC Tool Selection for Fork Slot, Pin Bore and Fillet Relief.
Français: Outils pour crochet Maraging 300 et alésage pivot
Le crochet Maraging 300 se lit par la cinématique de verrouillage: profil fin, pivot et butée bougent au vieillissement.
Géométrie du crochet vers les outils
| Zone utile | Outil retenu | Option évitée |
|---|---|---|
| Bec du crochet | Ébauche haut avance 6 mm puis finition 3 mm | Garde du stock avant pivot. |
| Alésage pivot | Foret, semi-alésage, alésoir et marge de rodage | L’alésoir suit une position corrigée. |
| Butée | Fraise angle vif 10 mm | Évite l’ajustage manuel. |
| Rayon racine | Boule 4 mm petit pas | Protège fatigue. |
| Plots datum | Surfaçage témoin avant vieillissement | Mesure le déplacement. |
Usiner avant vieillissement
On usine des témoins, on garde du stock au crochet, on semi-finit le pivot puis les contacts avec gorge supportée.
Rayon, chaleur d’alésage et arête
Avant vieillissement, le carbure affûté convient mais la racine chauffe. La boule travaille sans arrêt et l’alésoir attend l’axe corrigé.
Contrôle avant et après
Contrôle du plan avant vieillissement, profil, angle de butée et alésage. L’acceptation compare le déplacement à la fenêtre d’engagement.
FAQ fabrication
Pourquoi pas aléser direct ?
L’alésoir suit l’axe existant.
Où laisser du stock ?
Contacts et alésage corrigeable.
Pourquoi éviter EDM ?
La recouche doit être retirée.


