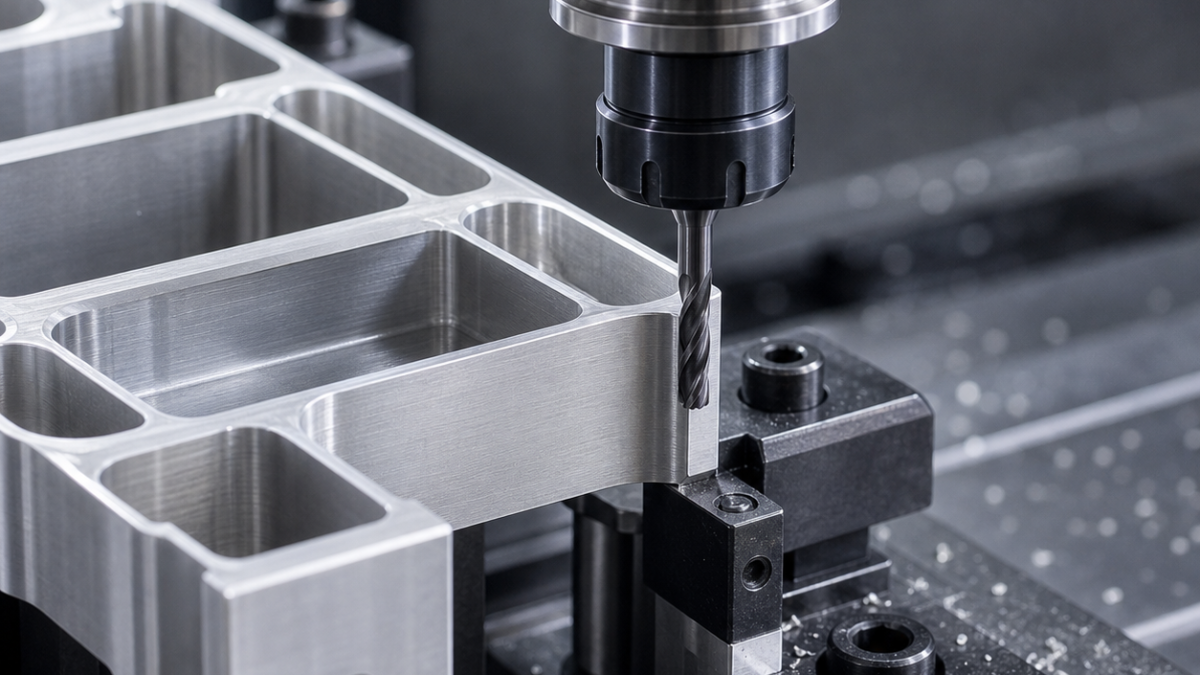
This is a hypothetical drawing-based tooling guide, not a claim about a customer project.
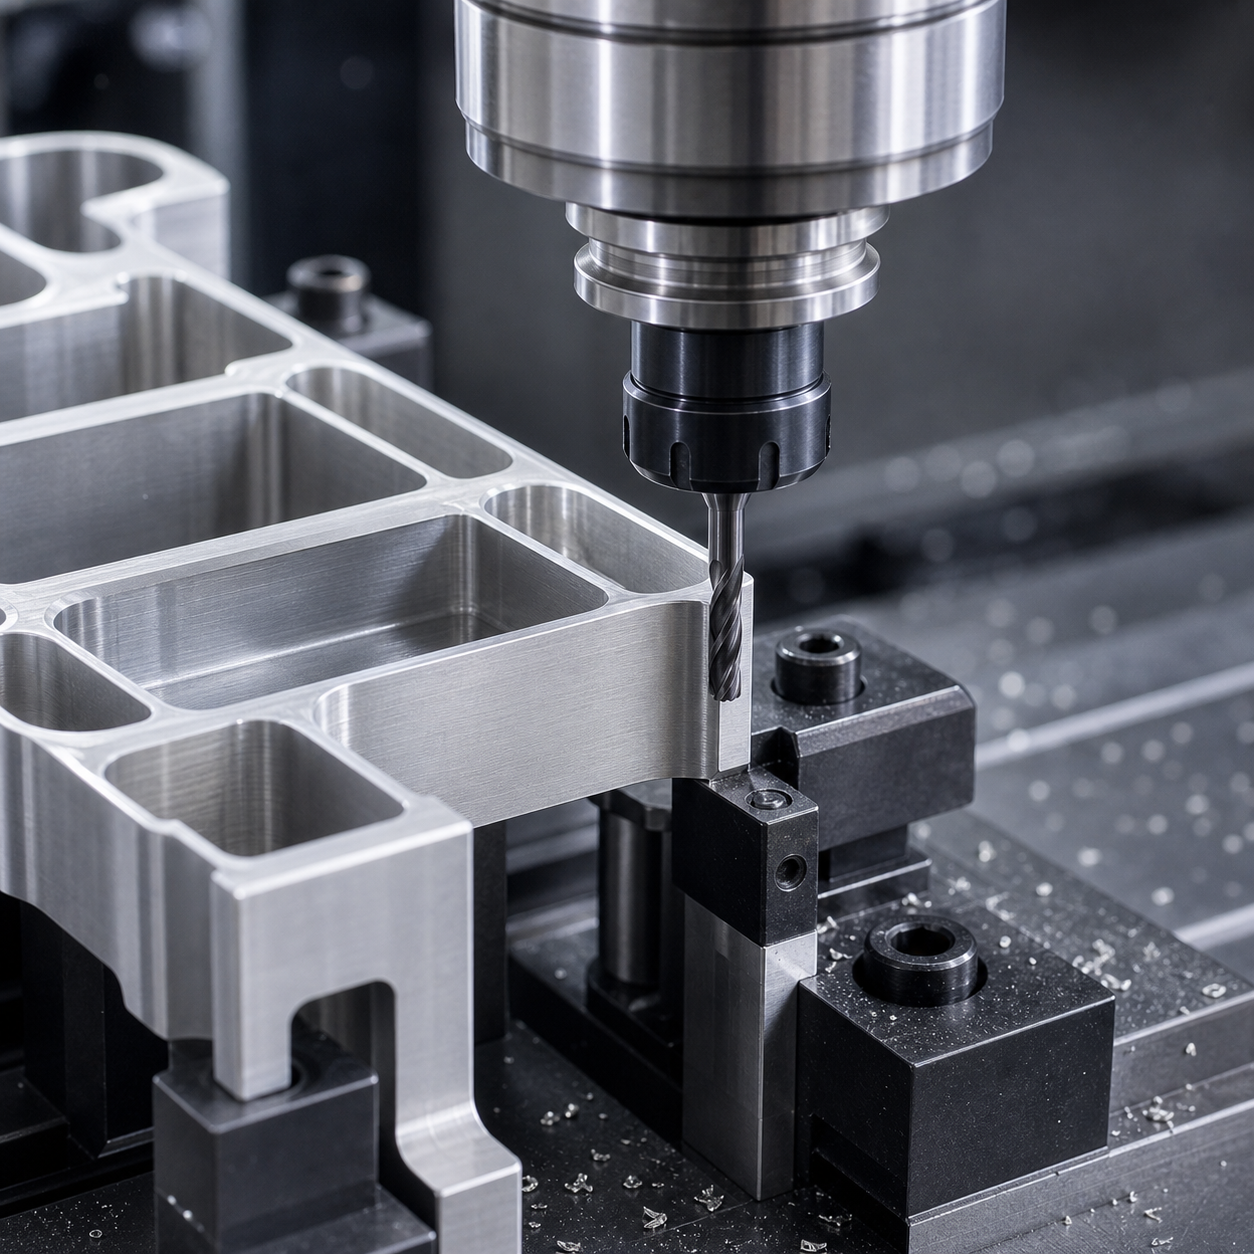
Français: Bavures en paroi mince CNC : outil, soutien et ordre de finition
La bavure vient d’abord de la rigidité et du sens de coupe. Lire épaisseur, longueur libre, racine, sortie et casse d’arête.
Carte de soutien
Garder attaches et nervures pendant l’ébauche; le vide soutient la tôle, pas une paroi haute.
Arêtes séparées
Ébauche 10 mm trois dents polies; semi-finition 6 mm dégagée; finition avec outil neuf 4–6 mm.
Libération équilibrée
Alterner côtés et niveaux, laisser un stock uniforme, finir la racine puis retirer les attaches à faible effort.
Sorties maîtrisées
Fraisage en avalant, chanfrein arrière et fraise 45°; trois dents gardent le volume copeau.
Contrôle desserré
Mesurer épaisseur et profil après desserrage; la bavure ne doit pas masquer la flexion.
| Élément | Outil | Décision |
|---|---|---|
| Pocket roughing | 10 mm 3-flute polished carbide radius end mill; short holder | Large gullets and low adhesion; reject dense flutes |
| Wall semifinish | 6 mm 3-flute relieved-neck carbide; only required reach | Leave uniform stock without global overhang |
| Final wall | 4–6 mm dedicated sharp carbide finisher; low-runout holder | Low edge radius; reject worn rougher |
| Hidden exit | Small carbide back-chamfer tool | Controlled internal edge; reject hand picking |
| Specified edge break | 45° carbide chamfer mill | Measured break, not freehand rounding |
Related cases: thin-wall aluminum frame; 6061 electronics housing; vacuum fixturing.
FAQ
Why is support important? It prevents the wall from following the cutter.
When to inspect? After unclamping, when elastic recovery is visible.


