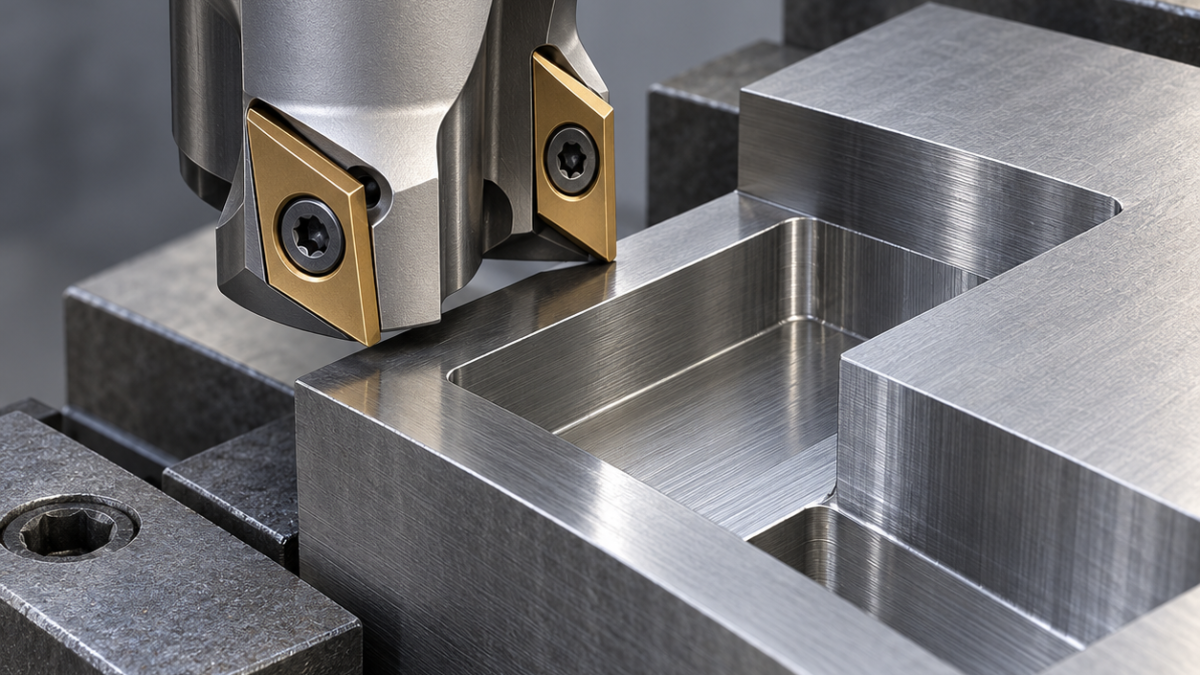
Español: Plaquitas APMT1135 para fresas pequeñas: vaciados y acabado de esquinas
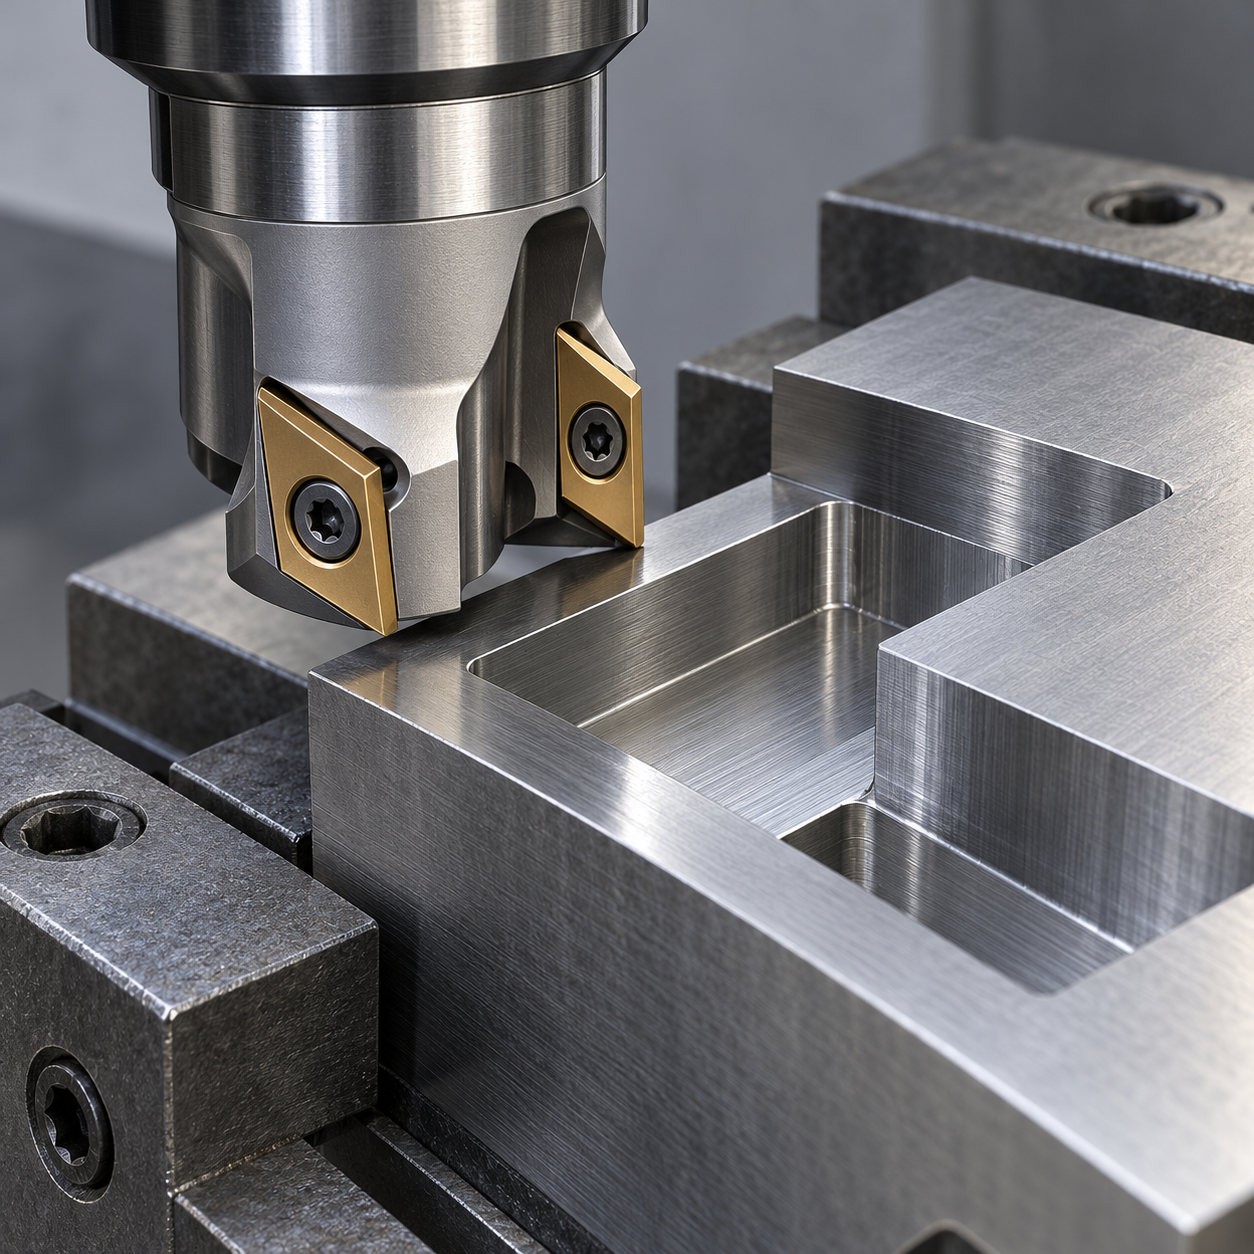
Una APMT1135 puede ser una buena elección para desbastar con una fresa pequeña, siempre que coincida con el alojamiento y deje espacio para evacuar viruta. No convierte la herramienta en una fresa de penetración axial. El ejemplo es una mordaza hipotética de acero al carbono normalizado: cavidad abierta de 28 mm, profundidad de 12 mm y esquinas R4. La cuestión práctica es cómo repartir el trabajo entre una fresa de plaquitas de Ø16 y una integral menor.
El diámetro que cabe no siempre es el que conviene
Una fresa de Ø25 apenas deja margen para entrar describiendo un arco. La de Ø16 admite una trayectoria más controlada, aunque su radio impide terminar R4. La anchura ±0,03 mm, el fondo Ra 3,2 μm y el chaflán de 0,3 mm pertenecen a operaciones diferentes. Antes de comprar por la referencia comercial 300R, compruebe cuerpo completo, sufijo de plaquita, tornillo y superficies de apoyo.
Reparto de herramientas de la mordaza
| Zona | Selección | Límite |
|---|---|---|
| Volumen abierto | Ø16, dos dientes, APMT1135 con geometría para acero, metal duro tenaz recubierto por PVD y redondeo moderado del filo; portaherramientas lateral corto cuando el mango lo permita. | Más dientes reducen el espacio de viruta; un filo muy reforzado puede exigir demasiada fuerza. |
| Pared y R4 | Fresa integral Ø6, cuatro labios, metal duro de grano fino y recubrimiento para acero. | Repasar el material residual antes del contorno final; respetar el radio de punta del plano. |
| Fondo | Filo indexado limpio, comprobación del salto axial y pasada ligera. | Si un diente sobresale, corregir el montaje o acabar con la integral. |
| Arista | Fresa de chaflán Ø6, dos labios, 90°, metal duro. | No agrandar el chaflán para ocultar una rebaba. |
Una secuencia que deja medir
Sujetar sobre un resalte sacrificial con mordazas blandas apoyadas. Entrar desde la abertura y mantener un arco de contacto limitado; dividir los 12 mm en niveles compatibles con el cuerpo. La longitud de la plaquita no equivale a profundidad admisible. Como punto de ensayo, dejar unos 0,20 mm por lado, retirar la viruta y medir antes de fijar la pasada final. No programar una bajada vertical sin autorización expresa del fabricante.
La velocidad procede de la calidad de metal duro elegida. El cálculo 3.000 rpm × 2 dientes × 0,06 mm/diente da 360 mm/min, pero no constituye una receta probada. Mantener el régimen de refrigeración recomendado, sin mojar intermitentemente un filo caliente. Revisar desgaste, melladuras y marcas del alojamiento; una subida persistente de carga obliga a inspeccionar.
Control y dudas de taller
Medir la anchura cerca de la entrada y al fondo, comparar dos alturas y revisar escalones del piso. Eliminar rebabas antes de interpretar un calibre ajustado. Véanse la comprobación del descentramiento y el cálculo del avance por diente.
¿APMT1135 significa compatibilidad universal? No; el apoyo real y el sistema de fijación mandan, no solo la referencia abreviada.
¿Se puede eliminar la fresa integral? En esta mordaza no: la herramienta de plaquitas desbasta y la integral genera las esquinas y la medida final.


