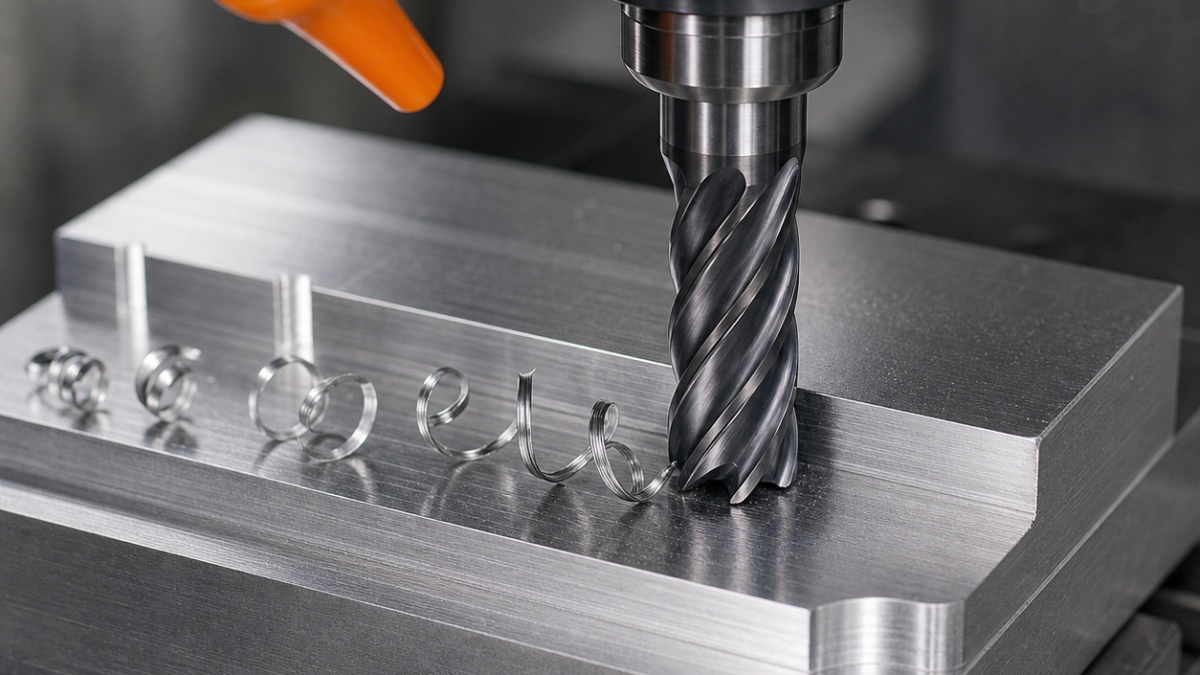
Español: Avance por diente en fresado CNC: espesor, contacto radial y salto
fz=avance/(rpm×labios activos), pero el resultado no es todo el espesor. Con poco contacto radial la viruta máxima es menor; con salto un labio toma más carga; en rampa no todos trabajan igual. El objetivo es una viruta repetible, mayor que el redondeo del filo y dentro de su resistencia.
Separar fz programado del espesor real
Cuente labios que cortan y confirme unidades y avance de centro en arcos. Una fresa de 10 mm, cuatro labios, 8.000 rpm y 960 mm/min da 0,030 mm/diente. Con ae=0,5 mm hay adelgazamiento; con 8 µm de salto, un labio puede recibir gran parte de una viruta nominal pequeña.
En una fresa pequeña de plaquitas, confirme el número efectivo de dientes y el espacio disponible para evacuar la viruta dentro del bolsillo. El caso de selección APMT1135 para cavidades estrechas relaciona el avance con diámetro, asiento de la plaquita y una herramienta independiente para acabar las esquinas.
| Condición | Acción sobre fz | Decisión de herramienta | Evidencia |
|---|---|---|---|
| Ranura completa | Sin compensar; reducir por entrada y evacuación | Menos labios para aluminio; cuatro fuertes para acero | Empaque, carga, rebaba |
| Desbaste ae=5–10%D | Compensar una sola vez y mantener contacto | Radio, hélice variable, sujeción estable | Espesor y muesca |
| Acabado pared fina | No perseguir teoría si flexiona | Acabador vivo, corto, poco salto | Cota liberada y ondulación |
| Rampa o agujero | Factor de rampa y filo axial capaz | Corte al centro y paso de refrigerante | Empuje y cilindricidad |
Escalera de corrección sin duplicados
Parta de fz y Vc del fabricante, calcule rpm y avance, compense adelgazamiento una vez, reduzca por entrada, voladizo, amarre e interrupción y compruebe aceleración. Un segmento corto puede no alcanzar el valor ordenado. Registre orden y comportamiento para impedir otra compensación futura.
El salto fija la viruta mínima útil
Mida en el filo montado. Si el TIR es una parte importante de fz, un labio roza y otro se sobrecarga. Limpie cono, revise pinza, acorte salida e indexe antes de subir avance. La compensación de diámetro no corrige reparto desigual. Una fresa pequeña puede exigir mejor portaherramientas.
Validar desbaste y acabado de forma distinta
En desbaste siga carga, evacuación, desgaste y estabilidad. En acabado mida cota, liberación, Ra y rebaba; un fz menor debe seguir cortando. Controle paredes finas sin amarre. Rechace un cambio que mejora sonido pero empeora desgaste de un labio, conicidad o rebaba.
Related: cutting-parameter selection workflow; runout measurement and correction; constant-engagement milling.
FAQ de avance por diente
¿Doble de labios, doble avance? Solo si espacio, potencia y dinámica conservan fz. ¿Compensar en ranura? No. ¿Usar el sonido? Solo como indicio junto con carga, viruta, salto, desgaste y pieza.
Comprobar la dirección: fz no es independiente del sentido de corte. Revise carga de entrada, holgura y recuperación de pared en la guía de fresado concordante y convencional antes de cambiar solo el signo en CAM.


