This is a hypothetical tooling decision guide, not a claim about a customer project or verified production result.
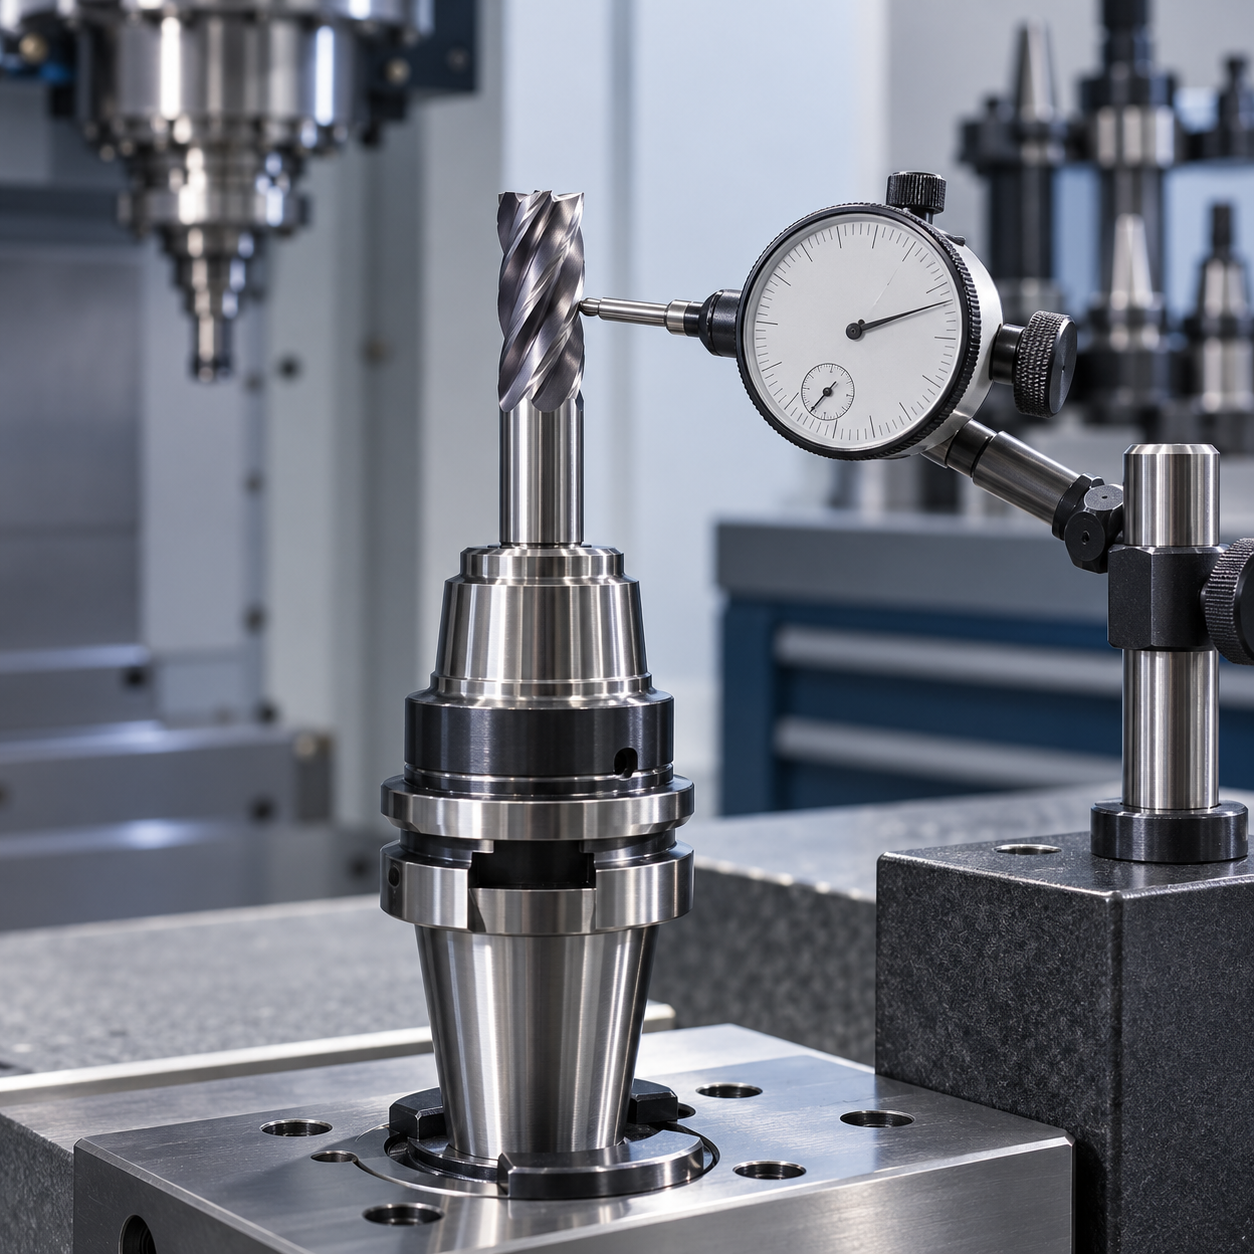
Español: Portaherramientas de bajo salto para fresas de carburo: medición y corrección del TIR
Un portaherramientas de bajo salto se demuestra en el conjunto real, no en el catálogo. El TIR se mide con el cono limpio y la salida de trabajo. En una fresa de cuatro labios, la excentricidad concentra la viruta en un filo y reduce vida y acabado.
Presupuesto de error hasta el filo
Extraiga diámetro, alcance, acabado y acceso del plano. Verifique primero husillo y barra patrón; después asigne error a cono, alojamiento, pinza y mango.
Portaherramientas según la geometría
Para desbaste de 12 mm dominan agarre y extracción: térmico o mandril de potencia. Una fresa de 3 mm requiere hidráulico de precisión o térmico corto. La pared alta agradece amortiguación hidráulica. ER solo vale con pinza de precisión, tuerca sana y par documentado.
Mapa aplicación–sujeción
| Rasgo | Herramienta y sujeción | Criterio |
|---|---|---|
| Bolsillo con fresa 12 mm | Carburo 4–5 labios; térmico o potencia | Evita extracción |
| Ranura 3 mm | Carburo 2–3 labios; hidráulico preciso | TIR bajo |
| Pared alta | Fresa de cuello; hidráulico esbelto | Amortiguación |
| Chaflán seriado | Fresa 3 labios; ER preciso | Par y TIR verificados |
Medir antes de retocar avances
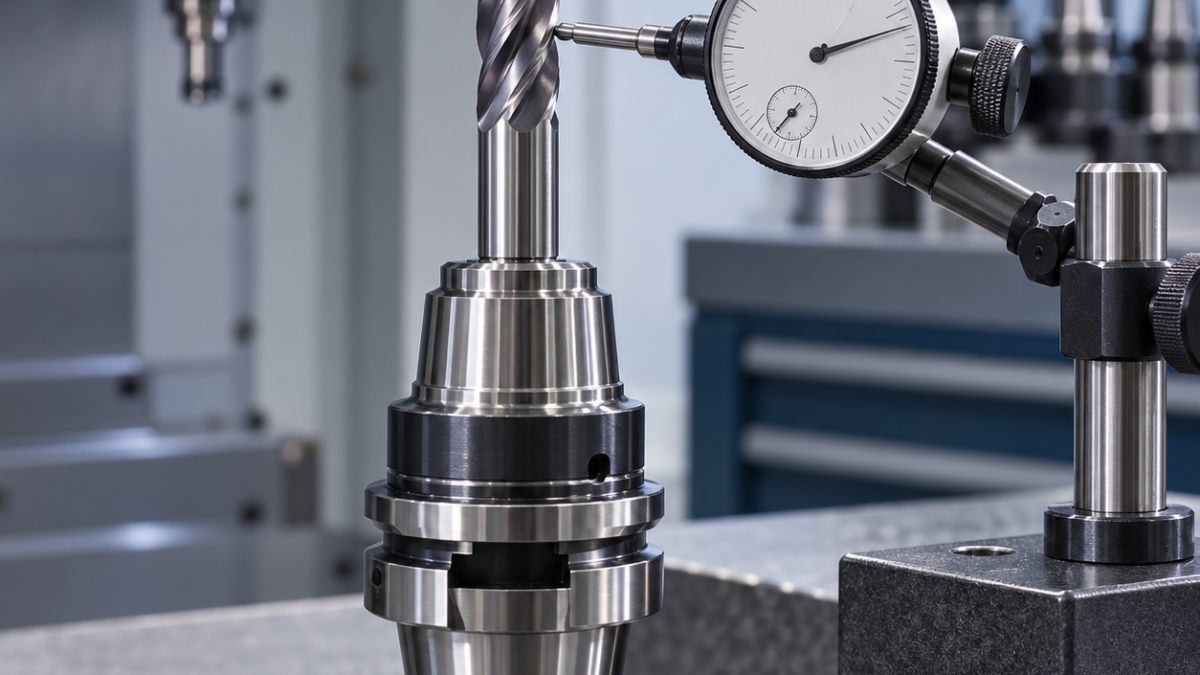
Mida el mango y cerca del diámetro de corte, a la salida real. Gire despacio con comparador de 0,001 mm, marque el máximo y repita el montaje. Equilibrado y salto son magnitudes distintas.
El planeado exige además comparar la altura axial de las aristas montadas, no solo el salto radial. El caso SEKT1204 para apoyos separados muestra cómo las diferencias de altura y el solape de pasadas afectan a la evaluación de planitud aunque el árbol gire concéntrico.
En una fresa de escuadrar con plaquitas, un mango concéntrico no demuestra que todas las esquinas generen la misma pared y fondo. El ejemplo R390 11T3 para un hombro de posicionamiento relaciona la comprobación de aristas con el radio admitido en el plano y el material que queda antes del acabado.
Corregir la causa
Limpie sin abrasivo, cambie pinzas marcadas, respete longitud de amarre y reduzca primero la salida. Si el máximo sigue a la herramienta, revise su mango; si sigue al portaherramientas, póngalo en cuarentena; si todos repiten el ángulo, inspeccione husillo.
Si una plaquita de un cuerpo antiguo vuelve a quedar alta después de limpiar, revise asiento, apoyo y apriete antes de cambiar el portaherramientas. El ejemplo de compatibilidad TPKN2204 con el cuerpo de fresa distingue esas verificaciones de una simple comparación del contorno triangular.
Related technical cases: Shrink-fit holder stability; micro end-mill selection; carbide cutting parameters.
FAQ
¿Dónde medir? En la herramienta montada y a la salida de corte.
¿0,003 mm sirve? Depende del diámetro; es crítico en microfresas.
¿Equilibrar centra el filo? No; corrige masa, no excentricidad.
Registre TIR, ondulación, desgaste por labio y cota. Un solo labio roto con máximo repetible indica carga desigual.


