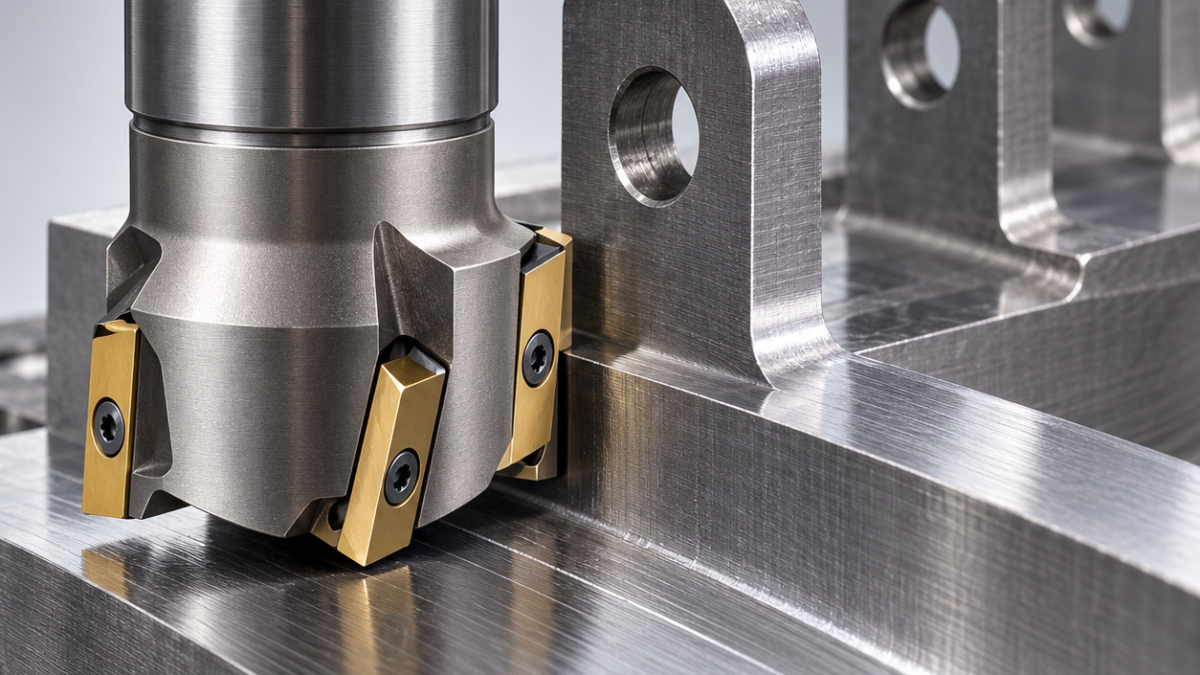
Español: APKT1604 frente a APMT1604 en escuadrado interrumpido
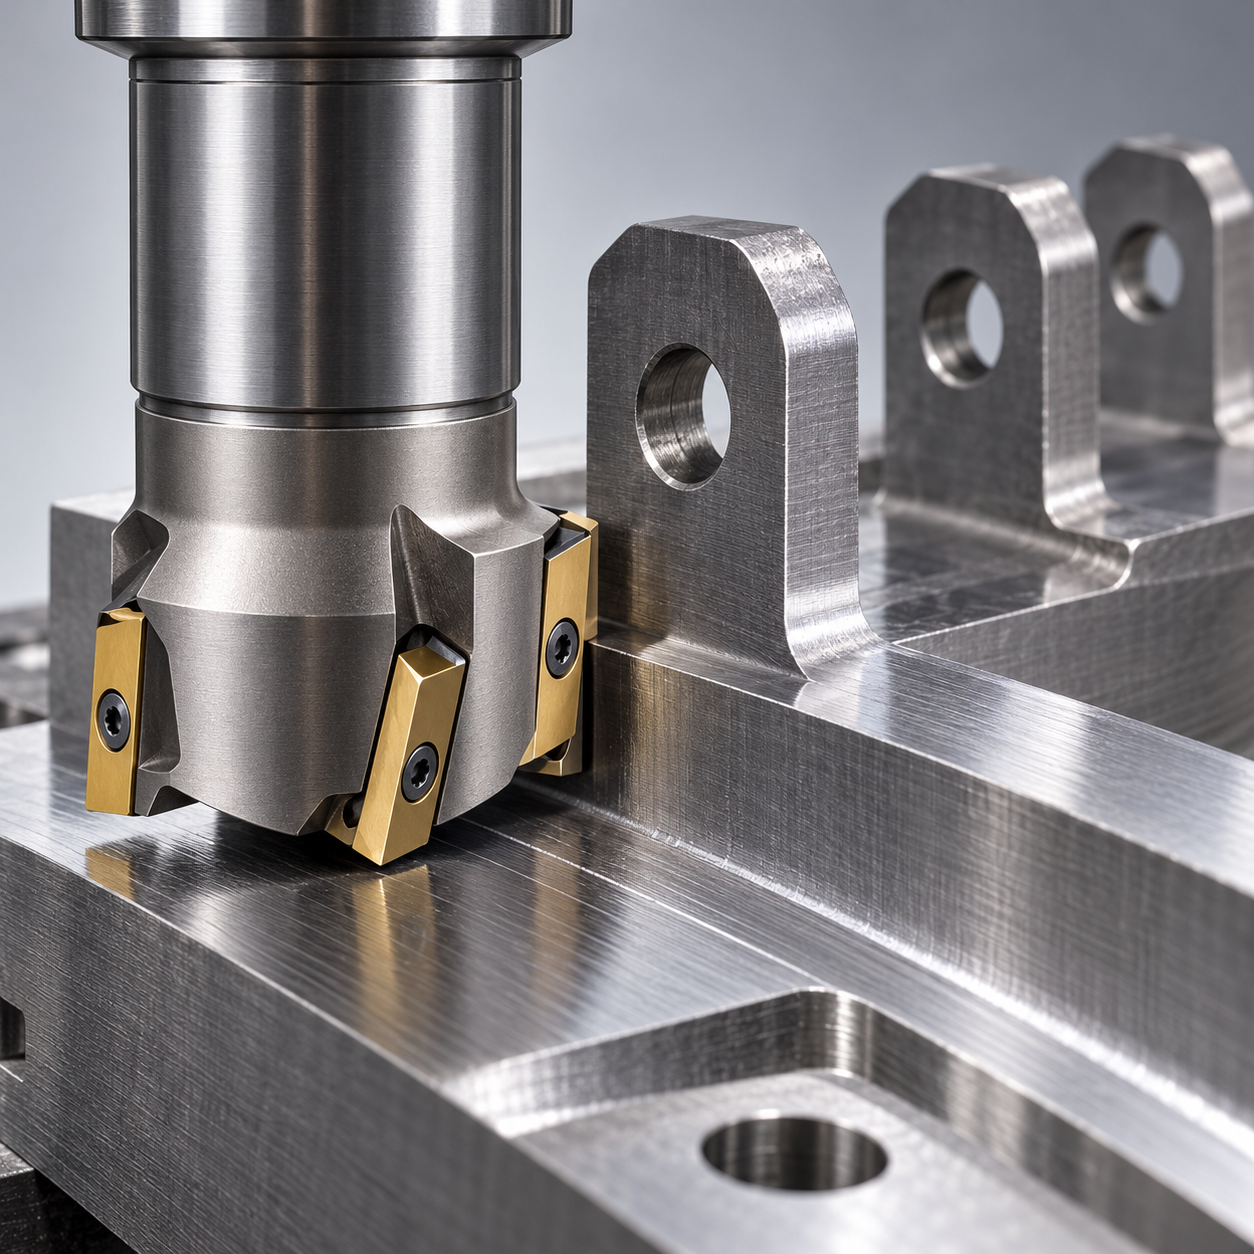
APKT1604 y APMT1604 no son equivalentes por compartir los números. La tercera letra identifica una clase de tolerancia, no una calidad de metal duro. Para una escuadra interrumpida interesa el conjunto aprobado de cuerpo, geometría y calidad. Este estudio hipotético emplea un soporte de acero 4140, 28–32 HRC, con tres orejetas separadas y un hombro común de 7 mm.
Comprar un sustituto sin perder el apoyo
Compare espesor, agujero, tornillo, apoyos, perfil del filo y mano de corte. Después examine el sufijo del rompevirutas: un código abreviado igual puede ocultar ángulos y preparaciones distintos. La tercera decisión es la tenacidad necesaria para volver a entrar en cada orejeta. Una arista pulida para aluminio no resuelve esta interrupción; tampoco conviene elegir máxima resistencia al desgaste ignorando las roturas por impacto.
Herramientas según la función del hombro
| Elemento | Propuesta | Descartado |
|---|---|---|
| Desbaste de orejetas | Cuerpo Ø25, tres dientes, homologado para APKT1604; metal duro tenaz con PVD, geometría positiva media y filo reforzado moderadamente, mango corto con fijación lateral. | Paso muy cerrado y filo extremadamente agudo. |
| Raíz máxima R0,8 | Plaquita con radio ≤0,8 y longitud útil suficiente para el corte real; acabado con poco stock radial. | Aumentar el radio sin revisar el espacio de la pieza conjugada. |
| Alivios locales | Integral Ø8, cuatro labios, carburo fino recubierto, radio compatible con el alivio. | Forzar el cuerpo grande dentro del rebaje. |
| Salidas de corte | Chaflanador Ø8, tres labios, 90°, para 0,2 mm tras medir. | Redondear a mano la arista de posicionamiento. |
La carga de reentrada gobierna el ensayo
Apoyar directamente debajo de las orejetas y referenciar la base. Entrar desde fuera mediante una trayectoria suave; dejar inicialmente 0,15 mm radial para evaluar la deformación. Revisar en CAM cada reentrada y evitar el choque a plena anchura después de un hueco. Acabar las tres bandas con dirección y sobreespesor coherentes, sin detenerse al final. Verificar que los 7 mm están dentro del límite axial del cuerpo real.
Seleccionar velocidad, avance y refrigeración con la ficha de la calidad. Fotografiar una misma esquina tras pruebas cortas permite separar melladuras localizadas de desgaste uniforme. No variar simultáneamente calidad, refrigeración y trayectoria. Limpiar los asientos, comprobar daños y apretar con el par prescrito por el fabricante; un alojamiento golpeado invalida la comparación.
Comprobación de las tres superficies
El plano supuesto pide altura ±0,02 mm, coplanaridad 0,03 mm y Ra 1,6 μm. Medir sin la distorsión del amarre y verificar el radio de la raíz con la holgura funcional. Una banda central brillante no garantiza las otras dos. Consulte diagnóstico de desgaste y rigidez y vibración.
Dudas sobre el cambio de referencia
¿K es siempre mejor que M? No; clasifica tolerancias, no productividad universal.
¿Puedo mezclar ambas en la misma fresa? Solo con aprobación expresa del fabricante. Diferencias de altura y perfil pueden concentrar la carga en un único diente.


