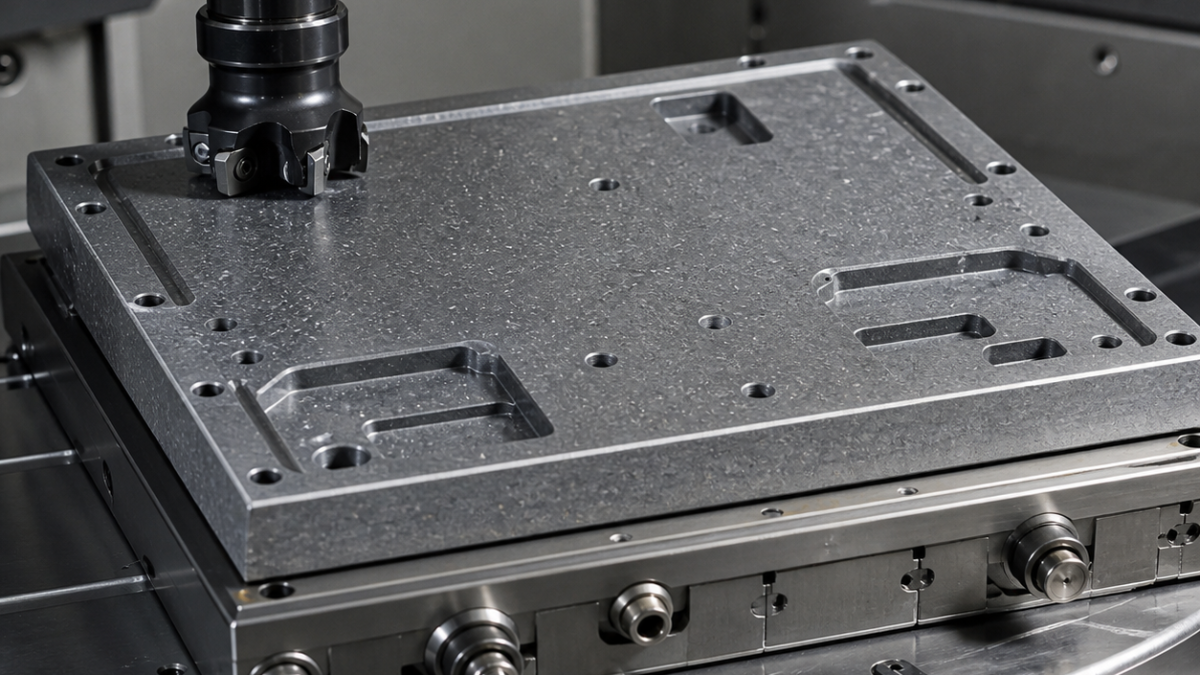
Français: Outils AlSiC pour semelle de puissance : planéité et alésages
Une semelle AlSiC exige deux familles d’outils: carbure diamanté pour enlever la matière abrasive, puis PCD à faible faux-rond pour l’interface thermique. Les alésages d’inserts sont calibrés séparément pendant que la plaque repose sur des appuis définis.
Surfaces fonctionnelles du plan
La face A mesure 160 × 120 mm, avec planéité libre 0,025 mm et Ra 0,8 µm. B et C orientent le module. L’autre côté porte quatre poches profondes de 2,00 ±0,03 mm, une portée périphérique de 1,20 mm, douze alésages Ø5 H7 et quatre positions Ø6 H8. Le fond minimal vaut 3,00 ±0,05 mm et les poches sont parallèles à A à 0,030 mm.
La fraction et la taille du SiC doivent venir du certificat matière, car elles modifient usure et arrachement. Les outils sont qualifiés par lot.
Carte d’outil par surface
| Surface | Outil et montage | Limite |
|---|---|---|
| Profil brut | Ø12, deux dents, carbure diamanté, 30°, R0,3, goujure 18 mm, frettage équilibré | Le carbure aluminium non revêtu perd son diamètre. |
| Poches | Ø8, trois dents diamantées, pas inégal, R0,5, portée 12 mm, mandrin hydraulique | Engagement constant sans toucher la portée de 1,20 mm. |
| Parois et rayons | Ø3, quatre dents diamantées, 25°, R0,15, coupe 7 mm | Portée minimale contre faux-rond et conicité. |
| Interface A | Tourteau PCD Ø63 à cinq logements, faux-rond axial <0,003 mm, plats wiper 0,05 mm, HSK-A63 | Une seule passe évite les marches d’usure du carbure. |
| Ø5 H7 | Foret carbure diamanté Ø4,7, 140°, puis alésoir PCD Ø5 à six lèvres | L’interpolation dérive avec l’usure. |
| Ø6 H8 | Foret à veine PCD Ø5,6 puis tête d’alésage PCD réglable R0,1 | Corrige position et diamètre. |
| Lamage et cassé | Lameur guidé Ø9 diamanté; outil PCD Ø6 à 90° | Pas d’abrasif manuel sur la portée. |
Appuis séparés, copeaux captés
Trois plots sous les zones épaisses portent l’ébauche; les fonds gardent 0,08 mm et les murs 0,05 mm. Après libération et stabilisation, A est cartographiée. Pour finir A, le vide agit seulement sous les zones rigides et sa valeur vient d’un essai de flèche. Une bande test confirme le PCD avant la passe complète.
L’extraction sèche ponctuelle ou le captage humide validé doit empêcher le retour des particules. Charge croissante, rayon perdu, bande grise ou poussée de perçage retirent l’outil.
Contrôle et FAQ
Une plaque étalon et un palpage scanné mesurent A libre; lumière blanche, MMT et calibres contrôlent arrachement, A-B-C, épaisseurs et alésages. Le lot matière et l’arête PCD restent dans le rapport.
Quel outil pour la face thermique?
Un tourteau PCD réglé sous 0,003 mm de faux-rond axial.
Pourquoi ne pas interpoler Ø5 H7?
L’usure abrasive change progressivement le diamètre.
Usinage sec ou humide?
Seulement avec une méthode validée qui capte les particules et évite leur recirculation.
Voir les outils PCD et le contrôle du faux-rond.


