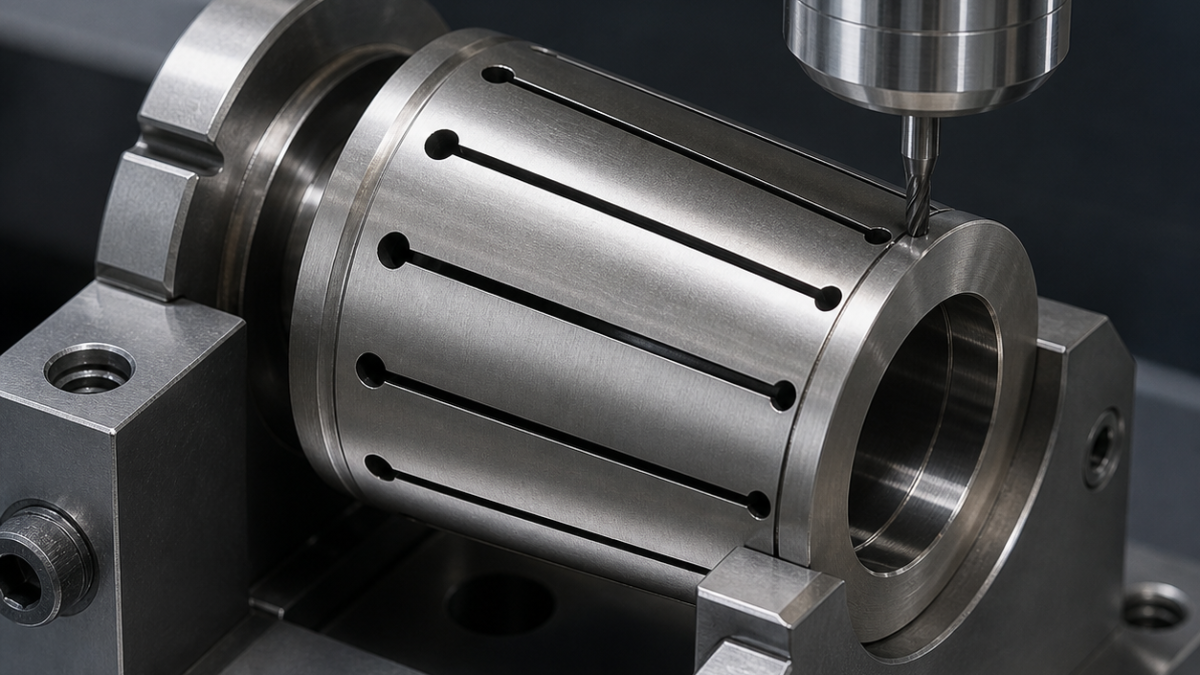
Français: Outils pour pince en Nitinol : fentes de flexion 0,35 mm
La pince d’actionneur en Nitinol se prépare à partir des défaillances: immobiliser les doigts, éviter l’écrouissage des parois, puis corriger l’alésage à l’état libre. Douze fentes de 0,35 mm entourent Ø8 H7; une bague sacrificielle, des micro-outils PVD peu rodés et une mesure après libération rendent la gamme vérifiable.
Trois états dimensionnels
À l’état plein, A, le pilote B et l’encoche C localisent le tube; le préalésage vaut Ø7,92 mm et le diamètre extérieur 20,00 mm. À l’état soutenu, douze trous Ø0,80 reçoivent des fentes longues de 12,0 mm, larges de 0,350 +0,025/0 mm, laissant des doigts de 1,20 ±0,025 mm. Libérée, la pièce exige Ø8 H7, une dispersion radiale de 0,040 mm et une gorge de 0,80 ±0,02 mm.
Table outil-défaillance
| Risque | Carbure choisi | Rejet |
|---|---|---|
| Fermeture de B | CCGT 060202 AlTiN positif R0,2 pour l’état plein; micro-alésage réglable, plaquette polie AlTiN R0,1 après libération | Un alésoir fixe suivrait la déformation. |
| Poussée extérieure | VCGT 110302 TiAlN, arête 6–8 µm, R0,2, porte-outil rigide | Une plaquette négative chauffe et pousse. |
| Trous Ø0,80 | Foret carbure AlTiN à deux lèvres, 140°, arrosage interne, goujure 2,5 mm | Le cycle de picotage frotte trop. |
| Fentes 0,35 | Microfraise Ø0,30, trois dents, col aminci, AlTiN, hélice 25°, portée 12,6 mm, arête 4–6 µm, frettage | Ø0,35 ne laisse aucune correction; la scie exige un nouvel indexage. |
| Extrémité de fente | Fraise boule Ø0,60 à deux dents, AlTiN, col 8 mm | Fusion tangentielle au trou sans angle vif. |
| Gorge 0,80 | Insert carbure TiAlN neutre, flancs positifs, R0,05 | La coupe négative masque le retour élastique. |
| Bavure des doigts | Fraise arrière type sucette Ø1,5, quatre dents AlTiN, 45°, cassé 0,03 mm | Une brosse plie et étale le Nitinol. |
| M2 | Foret AlTiN Ø1,60 puis fraise à fileter carbure Ø1,25 à trois dents | Pas d’inversion du taraud. |
Bague et sens unique
Un mandrin expansible soutient la zone pleine; un nid fendu touche l’extérieur sans forcer les futurs doigts. Une bague de 2,0 mm reste aux pointes. Après contrôle des trous, les fentes suivent l’ordre opposé 1-7-4-10. La Ø0,30 entre par Ø0,80, ébauche en trochoïde avec 0,018 mm par paroi et finit une seule fois dans le même sens, sans arrêt au fond.
Charge, acoustique, bande polie, conicité et micro-écaillage fixent la durée de vie. La bague est ensuite retirée en arcs alternés; B n’est corrigé qu’après repos thermique.
Boucle métrologique et FAQ
La vision mesure trois sections par fente, un palpage faible force reconstruit B et l’enveloppe des doigts, et la lumière blanche vérifie Ra et le raccord au trou. Gorge et alésage sont comparés soutenus puis libres.
Quelle fraise pour 0,35 mm?
Une Ø0,30 aminci, AlTiN et peu rodée laisse une correction latérale.
Pourquoi garder la bague?
Elle impose une rigidité commune jusqu’au chanfreinage.
L’électroérosion remplace-t-elle le fraisage?
Seulement après qualification distincte de la recouche, de la chaleur et du nettoyage.
Voir la maîtrise thermique des alliages nickel et le choix des revêtements.


