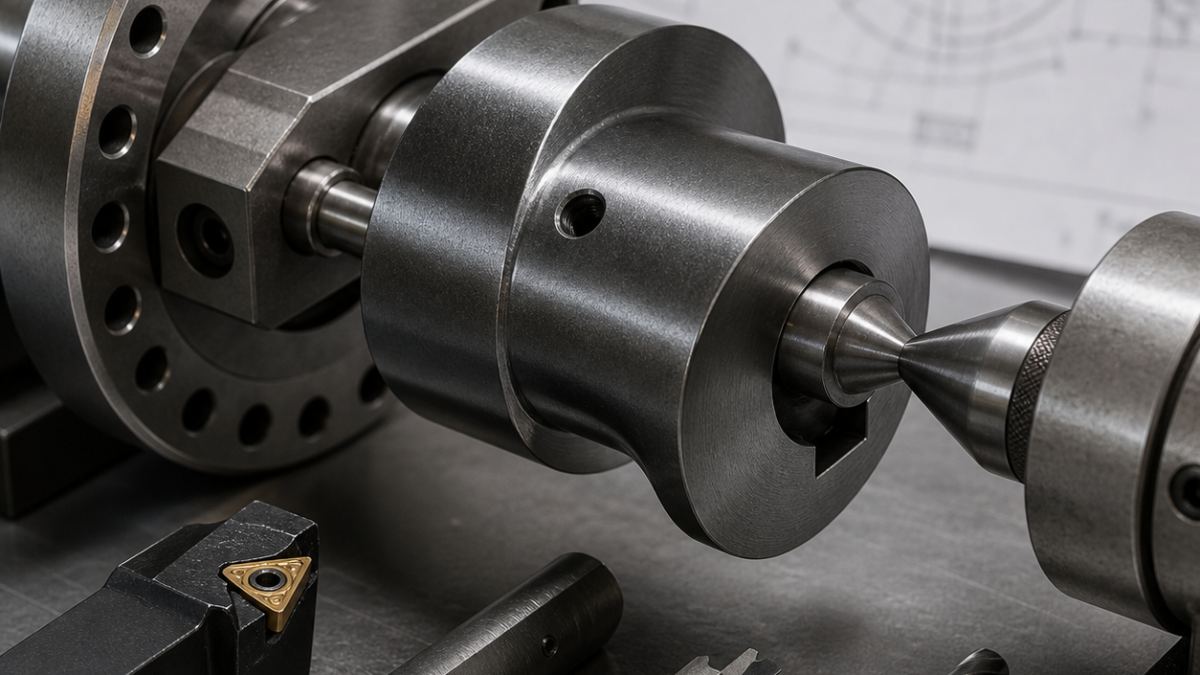
This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
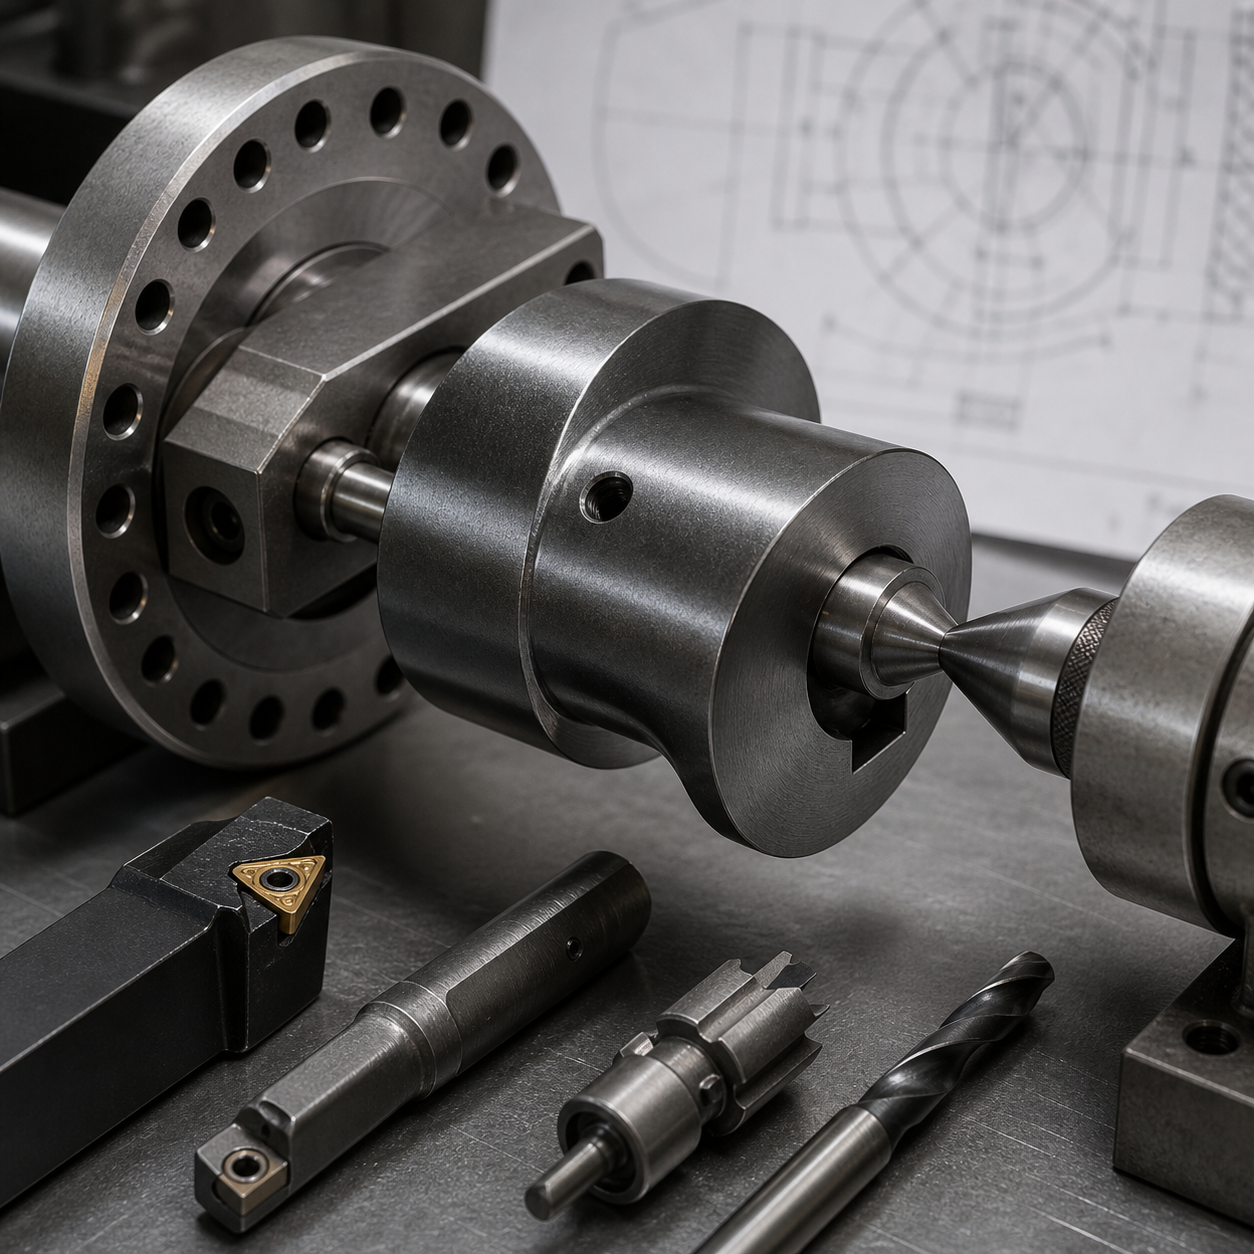
Related: Read the related CNC tooling case.
中文: 42CrMo 偏心凸轮轴段 CNC 案例:偏置轴颈、油孔与淬火余量
本假设 42CrMo 凸轮轴段包含主轴颈、偏心凸轮轴颈、轴向定位孔、键槽和相交油孔。图纸把偏心量、相位角和热后跳动联系在一起,基准传递比孤立保证每个直径更重要。
特征与基准解释
以主轴颈轴线为基准 A,以轴向端面为 B,以键槽中心平面作为角向基准 C。把理论偏心量和相位转换为夹具坐标,并区分感应淬火前成品尺寸与保留磨削或硬车余量的表面。
硬质合金刀具选择
粗车采用韧性硬质合金刀片,软态轴颈精加工使用锋利修光刃,定位孔用短镗杆。键槽由高刚性硬质合金立铣刀完成;短钻和反向去毛刺刀处理相交油孔,并为热后修复保留独立刀具刃口。
夹具与工序顺序
先建立主中心孔和端面,再转入经过平衡验证的偏心夹具,探测确认偏置后保持同一角向基准完成凸轮轴颈。热处理前完成键槽、油孔和内部去毛刺,感应淬火后只恢复图纸指定的轴颈与端面。
公差、表面与刀具寿命风险
夹具不平衡、断续切削和淬火变形会改变相位与跳动。转速必须受平衡验证限制,保持稳定切削负载并跟踪刀片磨损;热前热后都从主轴线检查偏心和相位,并用内窥方式确认油孔交叉口。
常见问题
为什么精加工前要恢复基准?
功能几何必须对应实际零件,而不是假设的理论中心。
为什么卸夹后还要检测?
夹紧力可能暂时掩盖变形或跳动。


