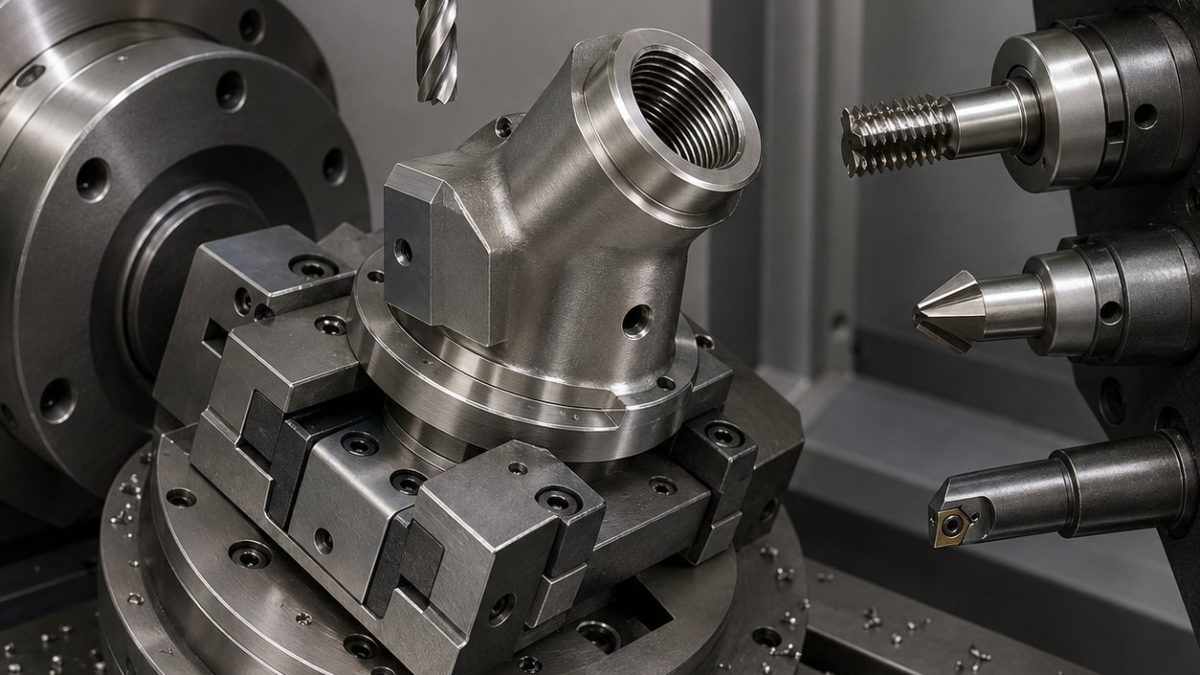
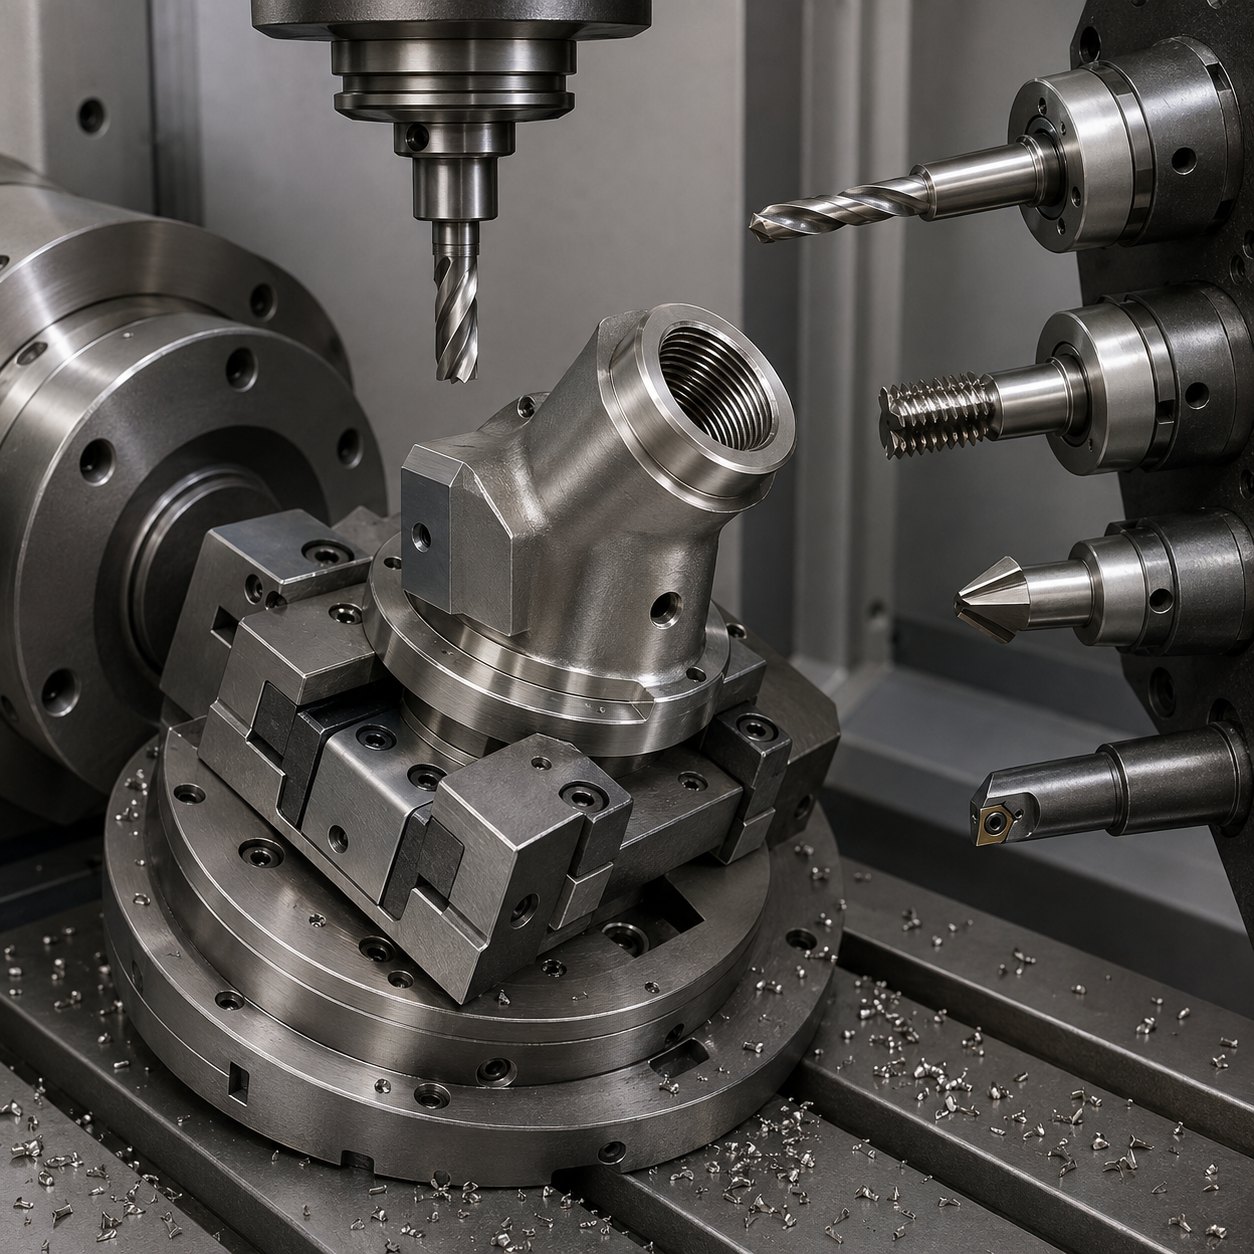
中文: A286排气传感器座斜向M18螺纹与垫片密封面配刀
本案例的核心搜索意图是:A286 排气传感器座上有斜向 M18 内螺纹、垫片密封面、小横孔和扳手平面时,怎样按图纸特征选刀。重点是保持斜孔轴线,同时避免耐热不锈钢在螺纹入口处加工硬化。
图纸和工艺顺序
法兰面为 A 基准,斜孔轴线为 B 基准,一个扳手面定向。先加工法兰和外形,再精密封垫片面,之后螺纹铣削,最后做横向取样孔和交叉孔去毛刺。
特征配刀
| 图纸特征 | 刀具 | 理由 |
|---|---|---|
| 锻坯外皮和法兰面 | 正前角 AlTiN 硬质合金面铣刀 | 减少擦削;不选负前角重切刀。 |
| 斜向底孔 | 短硬质合金钻加微调精镗头 | 精镗纠正钻偏;不靠长钻一次完成。 |
| M18内螺纹 | 单齿廓硬质合金螺纹铣刀,热缩刀柄 | 可补偿中径;不攻丝,避免扭矩和堵屑风险。 |
| 垫片密封面 | PCD 或抛光硬质合金圆插补精刀 | 控制平面和密封宽度;不能只靠倒角刀。 |
| 横向取样孔 | 短钻加反倒角刀 | 控制交叉孔毛刺;不在孔内手工刮削。 |
检验
CMM 检查斜孔轴线,螺纹塞规确认中径,测高检查密封面,内窥镜检查横孔出口,粗糙度仪检查垫片接触区。


