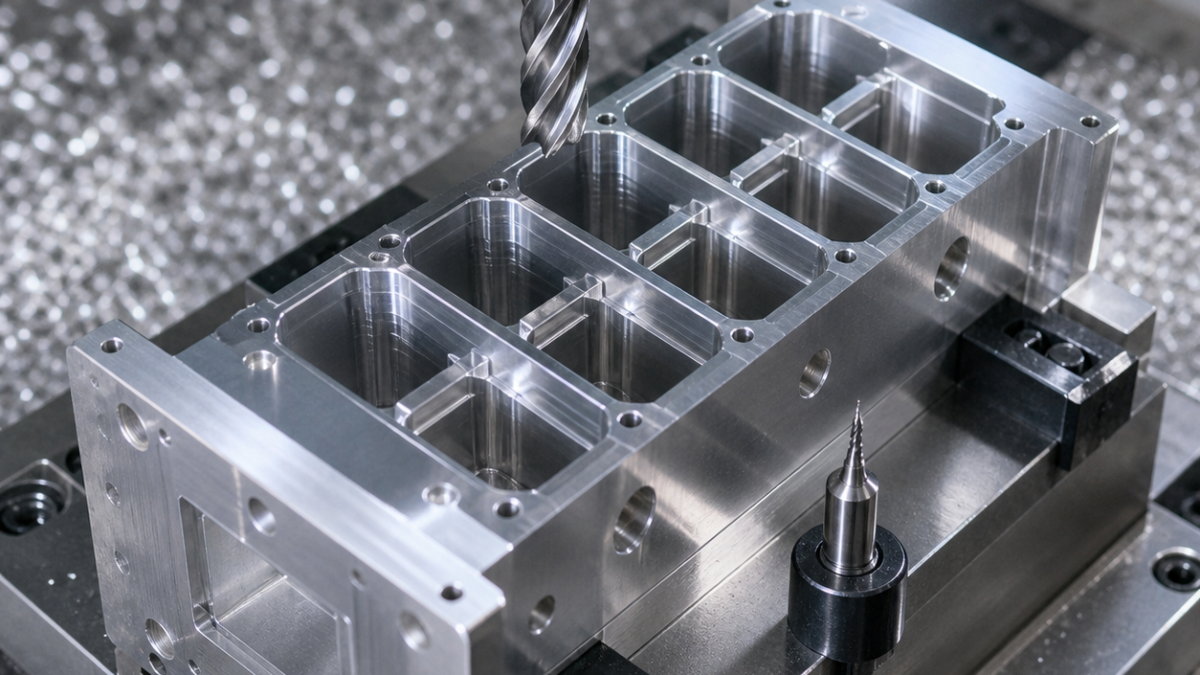
Français: Filtre guide d’ondes 7075 : outils pour iris fins et petits rayons
Le choix d’outil est imposé par l’iris de 1 mm et le rayon R0,6, non par la grande poche. Le cas relie chaque fonction du plan à un carbure précis.
Tableau fonction-outil
| Fonction | Outil | Décision |
|---|---|---|
| Ébauche | Carbure poli Ø10, 3 dents, hélice 35°, fretté | Grand dégagement; quatre dents colmatent. |
| Flanc d’iris | Carbure Ø4, 3 dents, col dégagé, portée 18 mm | Rigidité supérieure à une longue fraise universelle. |
| R0,6 | Microfraise Ø1,2, 2 dents, mandrin hydraulique | Faux-rond sous 0,004 mm. |
| Plan de joint | Fraise PCD Ø40 à racleur | Ra stable sans raccords. |
| Pions | Foret carbure puis alésage fin | Corrige la position, contrairement à l’alésoir. |
Gamme
A-B-C sont créés avant un montage à vide. Les cavités sont alternées; l’engagement près de l’iris reste sous 8%. Ø4 semi-finit les deux côtés par niveaux alternés, Ø1,2 ne retire que le résiduel. L’air et la lubrification limitent l’arête rapportée. Un outil poli à 90° crée un chanfrein de 0,08 mm.
Contrôle et FAQ
La MMT scanne les cavités à trois profondeurs; l’optique mesure iris et rayons. Planéité, Ra et ajustement du couvercle terminent le contrôle.
Quelle fraise pour l’iris?
La plus grande fraise courte compatible: Ø4 pour les flancs, Ø1,2 seulement aux angles.
Pourquoi alterner les poches?
Pour équilibrer le soutien de l’iris.
Comment mesurer R0,6?
Par profil MMT et optique dans A-B-C.
Voir les parois minces et les longues portées.


