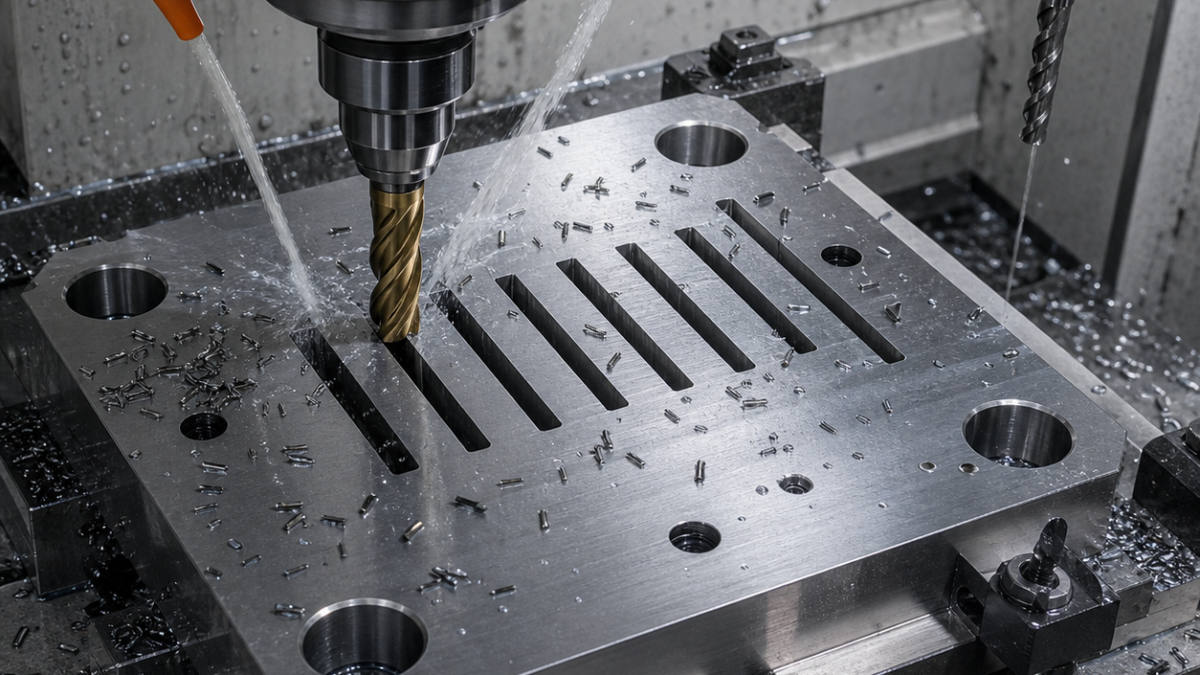
Français: Plaque dévêtisseuse D2 : outils, fentes étroites et réserve EDM
Le carbure prépare la géométrie avant trempe; l’électroérosion et la rectification ferment les tolérances après 58–60 HRC.
Table fonction-outil
| Fonction | Outil | Choix |
|---|---|---|
| Ébauche | Ø12, 5 dents variables AlTiN, arête 0,1 mm, hydraulique | Résiste aux carbures du D2. |
| Préforme 5 mm | Ø4, 4 dents TiAlN, col 28 mm, fretté | Conserve 0,20 mm EDM; Ø5 en pleine rainure colmate. |
| Trou de départ | Foret carbure arrosé Ø2,5, pointe 140° | Moins de dérive que HSS. |
| Pion | Perçage Ø11,5 et alésage Ø11,8 | Réserve pour rectification coordonnée. |
| Lamage | Outil carbure interpolé | Diamètre compensable. |
Gamme et contrôle
A-B-C précèdent l’ébauche à engagement radial inférieur à 12%. Les fentes sont trochoïdales, puis la pièce repose avant trempe. A est rectifiée, les fentes EDM sont alternées et les trous sont terminés depuis les références finales. Ébréchure, charge et bavure déclenchent le changement d’outil. La MMT contrôle positions, largeurs et profondeurs.
FAQ
Pourquoi ne pas finir au fraisage?
La profondeur et la trempe favorisent l’EDM final.
Quel revêtement?
AlTiN/TiAlN avec arête renforcée.
Quand finir les pions?
Après trempe et rectification des faces.
Voir les réserves EDM et les trous H7.


