Related tooling references: AM 316L Hydraulic Valve Block CNC Tool Selection for Printed Datum Cleanup and Deep O-Ring Ports and PEEK-GF30 Rotary Valve Rotor CNC Tool Selection for Seal Lands and Curved Metering Slots.
English: Zerodur Mirror Cell Tooling for Lightweight Pockets and Bond Pad Flats
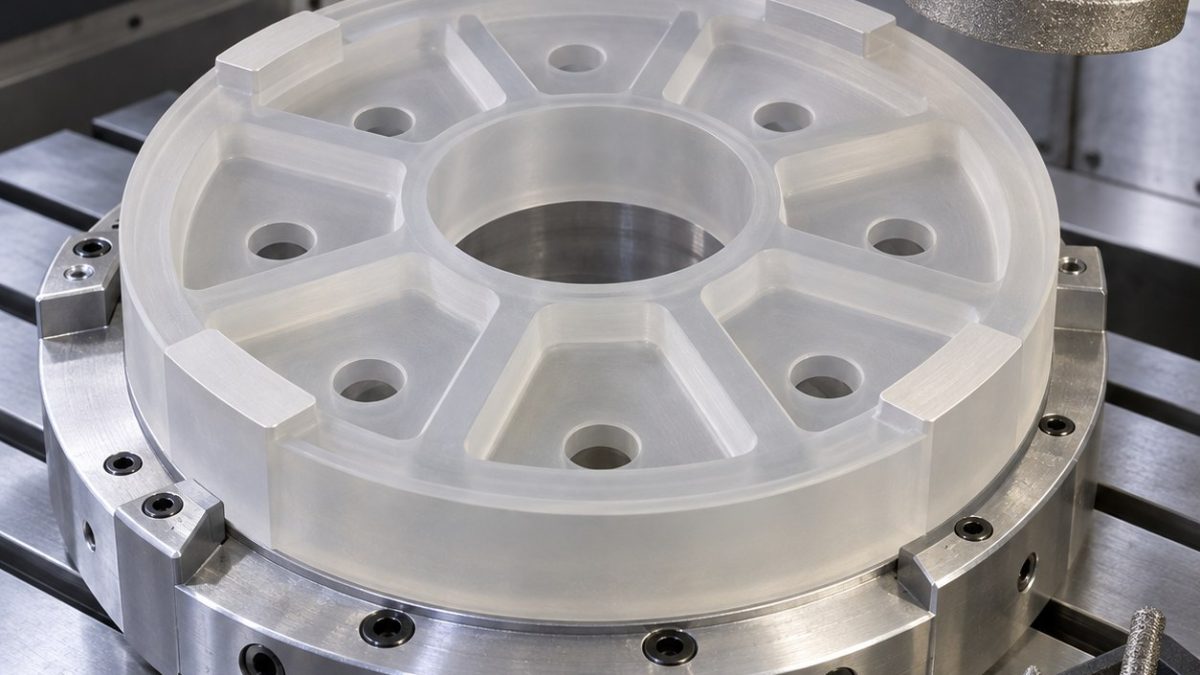
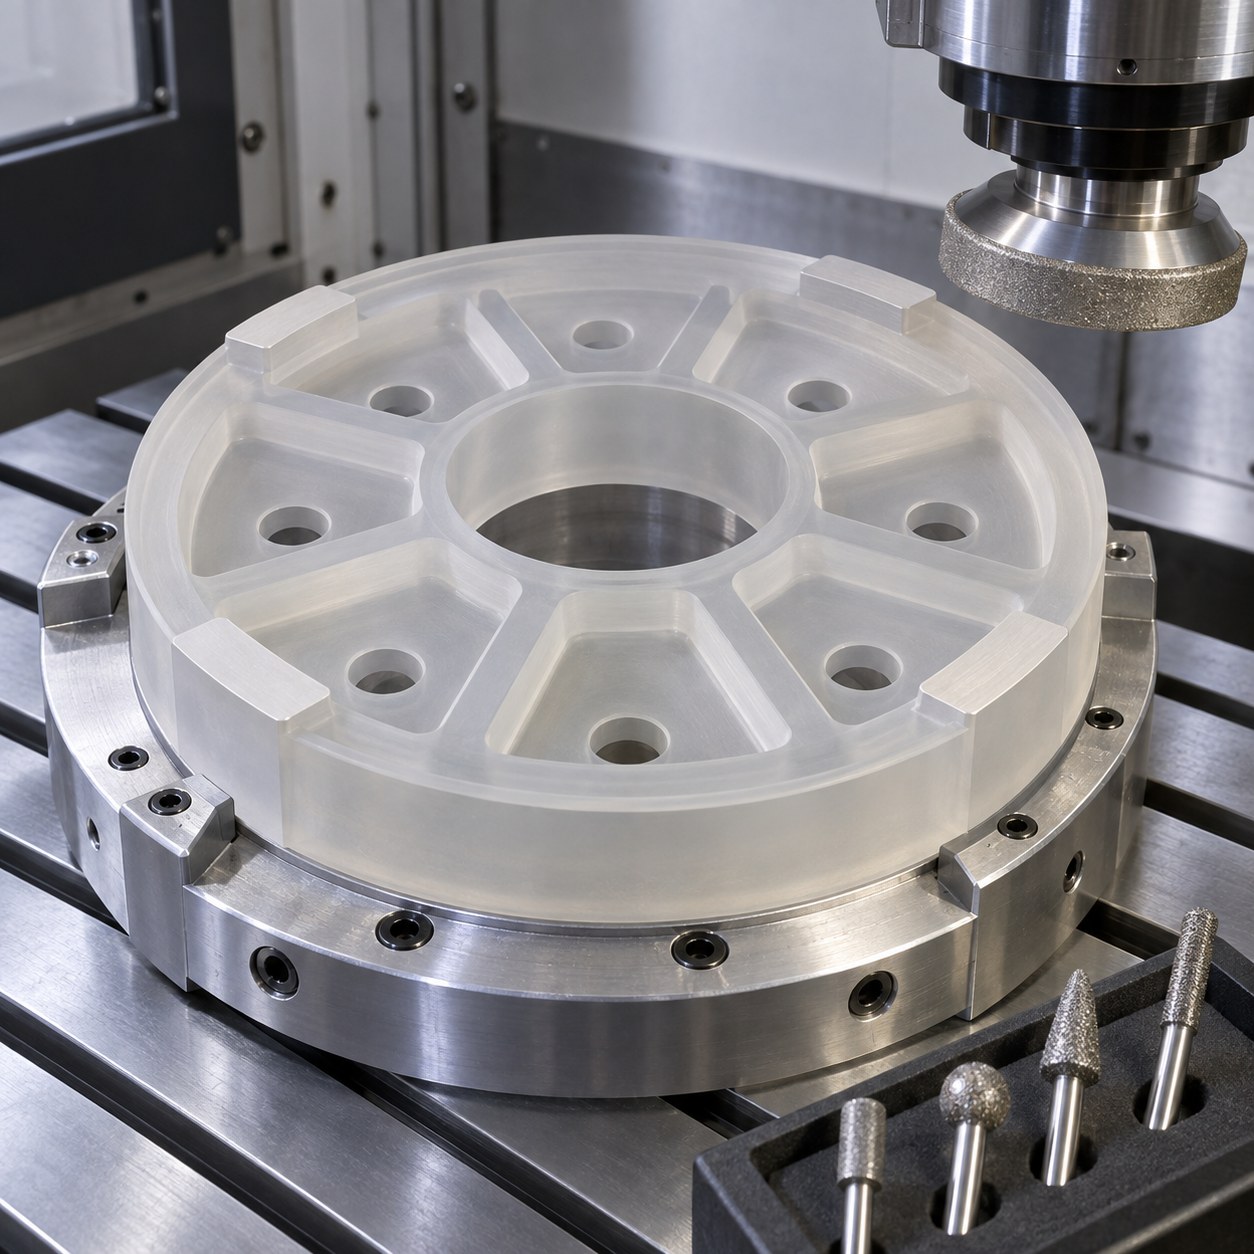
This case answers a narrow long-tail question: which diamond tools fit a Zerodur mirror cell drawing when light weighting and bond-pad flatness must survive release. The datum logic is not metal milling logic; the drawing asks for controlled abrasion, low clamp force and chip-free edges.
Drawing risk read before choosing diamond tools
| Drawing feature | Selected tool and holder | Why this choice wins |
|---|---|---|
| Lightweight pocket webs | 6 mm metal-bond diamond router in low-runout shrink holder | A carbide mill is rejected because rubbing raises microcracks instead of clean grinding. |
| Bond pad flats | 20 mm fine-grit diamond cup wheel on a balanced arbor | Keeps pad height consistent without point loading fragile ribs. |
| Vent holes | Ultrasonic diamond core drill with wax support | Prevents exit breakout; a twist drill has no useful cutting edge in Zerodur. |
| Outer datum rim | Fine diamond peripheral wheel, climb grinding only after rough relief | Avoids edge pullout before the pockets release stress. |
| Final edge break | Small resin-bond diamond chamfer pin | Creates a matte safety chamfer without hand-stone corner chips. |
Low-force sequence and vacuum support
Start with a wax-backed support plate and only light vacuum. Rough relief pockets are ground with stock left at the rib roots, then vent holes are cored before the bond pads are finished. Pad grinding happens after a thermal dwell so the final height is not copied from a stressed setup.
Edge-chip and subsurface-damage controls
Zerodur dust is abrasive and the risky defect is a barely visible edge chip. Coolant flow is kept clean, tool runout is checked before each pad pass, and diamond tools are retired when the edge starts producing frosted corners rather than a predictable matte grind.
Metrology for released optical geometry
Inspection uses a flatness map over the bond pads, optical edge review at pocket transitions, pin-gauge checks on vent holes and a released-state repeat after the vacuum is removed. The acceptance decision is pad coplanarity plus zero functional chips near bonding zones.
Practical FAQ
Can Zerodur be cut with ordinary carbide end mills?
For rough shaping it may remove material, but this drawing needs controlled grinding; ordinary carbide raises chip and microcrack risk near bond pads.
Why finish the bond pads after vent holes?
The holes can release local stress and create minor support change, so the pads are the final functional surface.
What is the inspection priority?
Released pad coplanarity and chip-free bonding edges matter more than cosmetic pocket texture.
中文: Zerodur镜座轻量化腔与粘接平面配刀方案
这个案例回答一个具体搜索意图:Zerodur镜座图纸同时要求轻量化腔和粘接平面时,应该怎样选金刚石刀具。它不是普通金属铣削,图纸真正约束的是低夹紧、可控磨削和无功能崩边。
选金刚石刀具前先读图纸风险
| 图纸特征 | 选定刀具与刀柄 | 胜出的原因 |
|---|---|---|
| 轻量化薄筋腔 | 6 mm金属结合剂金刚石磨削刀,低跳动热缩刀柄 | 硬质合金铣刀会摩擦诱发微裂纹,不适合Zerodur。 |
| 粘接平面 | 20 mm细粒度金刚石杯形砂轮,动平衡刀杆 | 保持垫高一致,避免薄筋点载荷。 |
| 通气孔 | 超声金刚石套料钻,蜡支撑出口 | 避免出口崩边;麻花钻在玻璃陶瓷上没有有效切削。 |
| 外圆基准边 | 细粒度金刚石周边轮,粗释放后顺磨 | 防止轻量化腔释放前拉崩边缘。 |
| 最终倒角 | 小径树脂结合剂金刚石倒角针 | 形成安全哑光倒角,不靠手工油石碰角。 |
低夹紧顺序与真空支撑
采用蜡背支撑板和轻真空定位。轻量化腔先留根部余量磨削,通气孔在垫面精修前套料,最后经过热稳定后再磨粘接平面,避免把夹紧变形复制到成品。
崩边和亚表面损伤控制
Zerodur粉尘磨蚀性强,真正危险是肉眼不明显的边缘微崩。冷却液保持干净,每次垫面精修前检查跳动;当刀具开始形成发雾边而不是稳定哑光磨痕时换刀。
松夹后的光学几何检测
检测包括粘接垫平面度云图、腔转角光学检查、通气孔塞规和撤真空后的复测。判定重点是垫面共面性以及粘接区域附近没有功能性崩边。
实用问答
Zerodur能用普通硬质合金立铣刀加工吗?
粗略去料可以,但这张图纸要求可控磨削;普通硬质合金会增加粘接垫附近崩边和微裂纹风险。
为什么通气孔后再精修粘接垫?
孔加工会释放局部应力并改变支撑,粘接垫应作为最后功能面完成。
检测优先看什么?
松夹后垫面共面性和粘接边无崩边,比腔内纹理更重要。
Español: Herramientas para celda Zerodur con bolsillos y pads
Este caso busca una respuesta concreta: qué herramienta diamantada usar en una celda Zerodur cuando el plano combina aligerado y pads de pegado planos. La lógica no es fresado metálico; exige abrasión controlada, baja fuerza y bordes sin astilla funcional.
Leer el riesgo del plano antes de elegir diamante
| Elemento del plano | Herramienta y soporte | Por qué gana |
|---|---|---|
| Nervios de aligerado | Router diamantado 6 mm en portapinza de bajo salto | El carburo se descarta por microfisuras por roce. |
| Pads de pegado | Muela copa diamantada fina 20 mm | Iguala altura sin cargar nervios frágiles. |
| Respiraderos | Broca corona diamantada ultrasónica con cera | Evita astillado de salida. |
| Borde datum | Rueda diamantada periférica fina | Protege el borde antes de liberar bolsillos. |
| Chaflán final | Punta diamantada resinada pequeña | No depende de piedra manual. |
Secuencia de baja fuerza y vacío
Se usa placa con cera y vacío ligero. Los bolsillos se desbastan dejando material en raíces, los respiraderos se hacen antes de acabar pads y el rectificado final espera una estabilización térmica.
Control de astillado y daño interno
El polvo de Zerodur desgasta y el defecto crítico es un microastillado casi invisible. El refrigerante se mantiene limpio, se mide el salto y se cambia diamante cuando aparece borde escarchado.
Metrología óptica liberada
El control reúne mapa de planitud, revisión óptica de transiciones, galgas de respiradero y medición tras quitar vacío. Aceptar significa coplanaridad y cero astilla en zonas de pegado.
FAQ práctica
¿Se puede cortar Zerodur con carburo normal?
Puede arrancar material, pero el plano exige rectificado controlado para evitar microgrietas.
¿Por qué acabar pads después de respiraderos?
Los agujeros pueden liberar tensión local.
¿Qué se inspecciona primero?
Coplanaridad liberada y bordes sin astilla.
Français: Outils pour cellule Zerodur à poches et plots plans
Ce cas répond à une requête précise: quel diamant choisir pour une cellule Zerodur allégée avec plots de collage plans. Le plan demande abrasion contrôlée, faible effort et arêtes sans éclat utile.
Lire le risque du plan avant l’outil diamant
| Élément du plan | Outil et attachement | Pourquoi ce choix |
|---|---|---|
| Âmes d’allégement | Fraise diamant métal 6 mm en attachement faible faux-rond | Le carbure frotte et crée des microfissures. |
| Plots de collage | Meule boisseau diamant fin 20 mm | Tient la hauteur sans charger les nervures. |
| Évents | Carottier diamant ultrasonique avec cire | Évite l’éclat de sortie. |
| Bord référence | Meule périphérique diamant fine | Protège l’arête avant détente. |
| Chanfrein final | Petite pointe diamant résine | Évite la pierre manuelle. |
Séquence faible effort et maintien par vide
La pièce repose sur cire et vide léger. Les poches gardent une réserve aux racines, les évents précèdent les plots, puis la finition attend une stabilisation thermique.
Éclats et dommage sous surface
La poussière Zerodur use fortement et le défaut critique est le micro-éclat. L’arrosage reste propre, le faux-rond est contrôlé et l’outil est changé dès que le bord devient givré.
Métrologie optique après desserrage
Contrôle par carte de planéité, optique des transitions, jauges d’évent et répétition après desserrage. L’acceptation combine coplanarité et absence d’éclat près du collage.
FAQ pratique
Peut-on usiner Zerodur au carbure ?
Pour enlever de la matière oui, mais pas pour ce niveau de bord et de collage.
Pourquoi les plots après évents ?
Les trous peuvent libérer une contrainte locale.
Priorité de contrôle ?
Coplanarité libre et bord sans éclat.
Русский: Инструмент для ячейки Zerodur
Задача узкая: какой алмазный инструмент выбрать для ячейки Zerodur, если чертеж требует облегченных карманов и плоских площадок склейки. Это не фрезерование металла, а контролируемое шлифование с малой силой.
Риски чертежа до выбора алмаза
| Элемент | Инструмент и оправка | Почему выбран |
|---|---|---|
| Облегченные ребра | Алмазный роутер 6 мм, малая радиальная ошибка | Карбид отклонен из-за трения и микротрещин. |
| Площадки склейки | Алмазная чашка 20 мм мелкого зерна | Держит высоту без нагрузки на ребра. |
| Вентиляция | Ультразвуковая алмазная коронка с воском | Снижает выходные сколы. |
| Базовый обод | Тонкий алмазный периферийный круг | Не вырывает кромку до разгрузки карманов. |
| Финишная фаска | Малая алмазная фасочная игла | Без ручного скалывания. |
Малая сила и вакуумная опора
Деталь лежит на воске и легком вакууме. Карманы шлифуют с запасом у ребер, вентиляцию делают до площадок, а финиш площадок выполняют после температурной выдержки.
Сколы и подповерхностный слой
Пыль Zerodur абразивна, а главный дефект — мелкий скол. СОЖ держат чистой, биение проверяют перед проходом, алмаз меняют при появлении матовых сколов.
Контроль свободной оптики
Контроль: карта плоскостности площадок, оптика переходов, калибры отверстий и повтор после снятия вакуума. Приемка — соосная плоскость и отсутствие сколов у склейки.
Вопросы
Можно ли резать Zerodur обычным карбидом?
Материал снимется, но для этих площадок нужен контролируемый алмаз.
Почему площадки после вентиляции?
Отверстия могут снять местные напряжения.
Что главное в контроле?
Свободная плоскостность и кромки без сколов.