Related tooling references: 410 Stainless Pump Impeller CNC Tool Selection for Thin Blades, Shroud Lip and Balance Pads and G10 Epoxy Glass Manifold Plate CNC Tool Selection for Sealed Channels and Counterbored Holes.
Русский: Инструмент для блока AM 316L
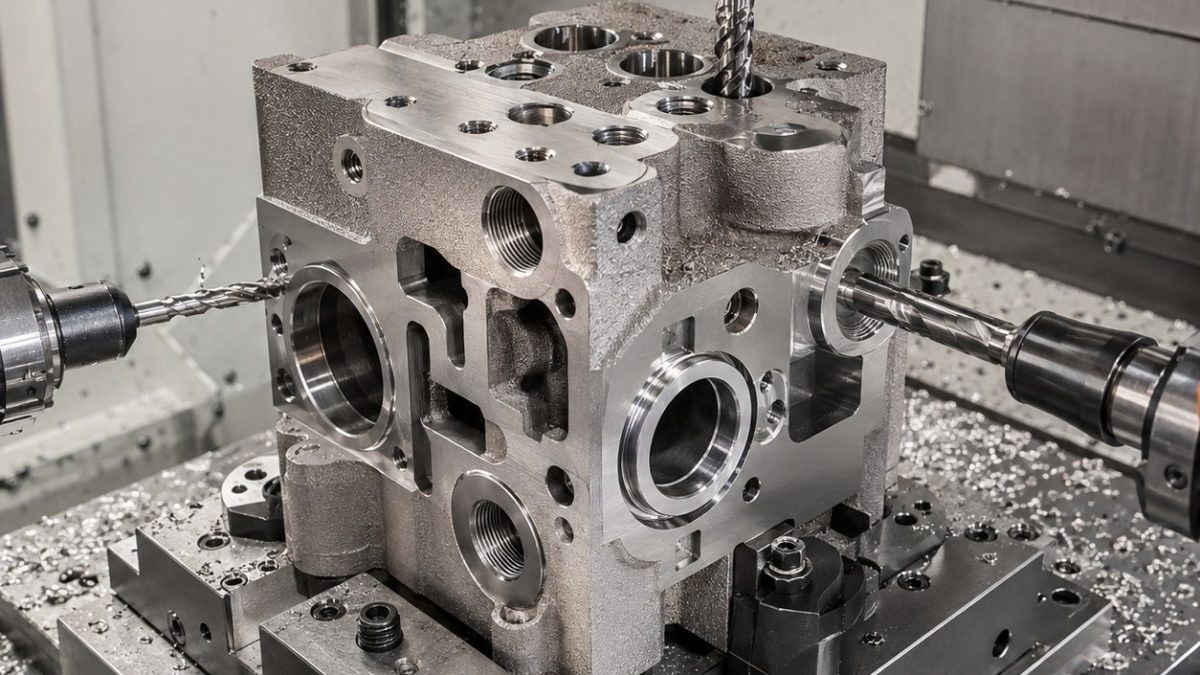
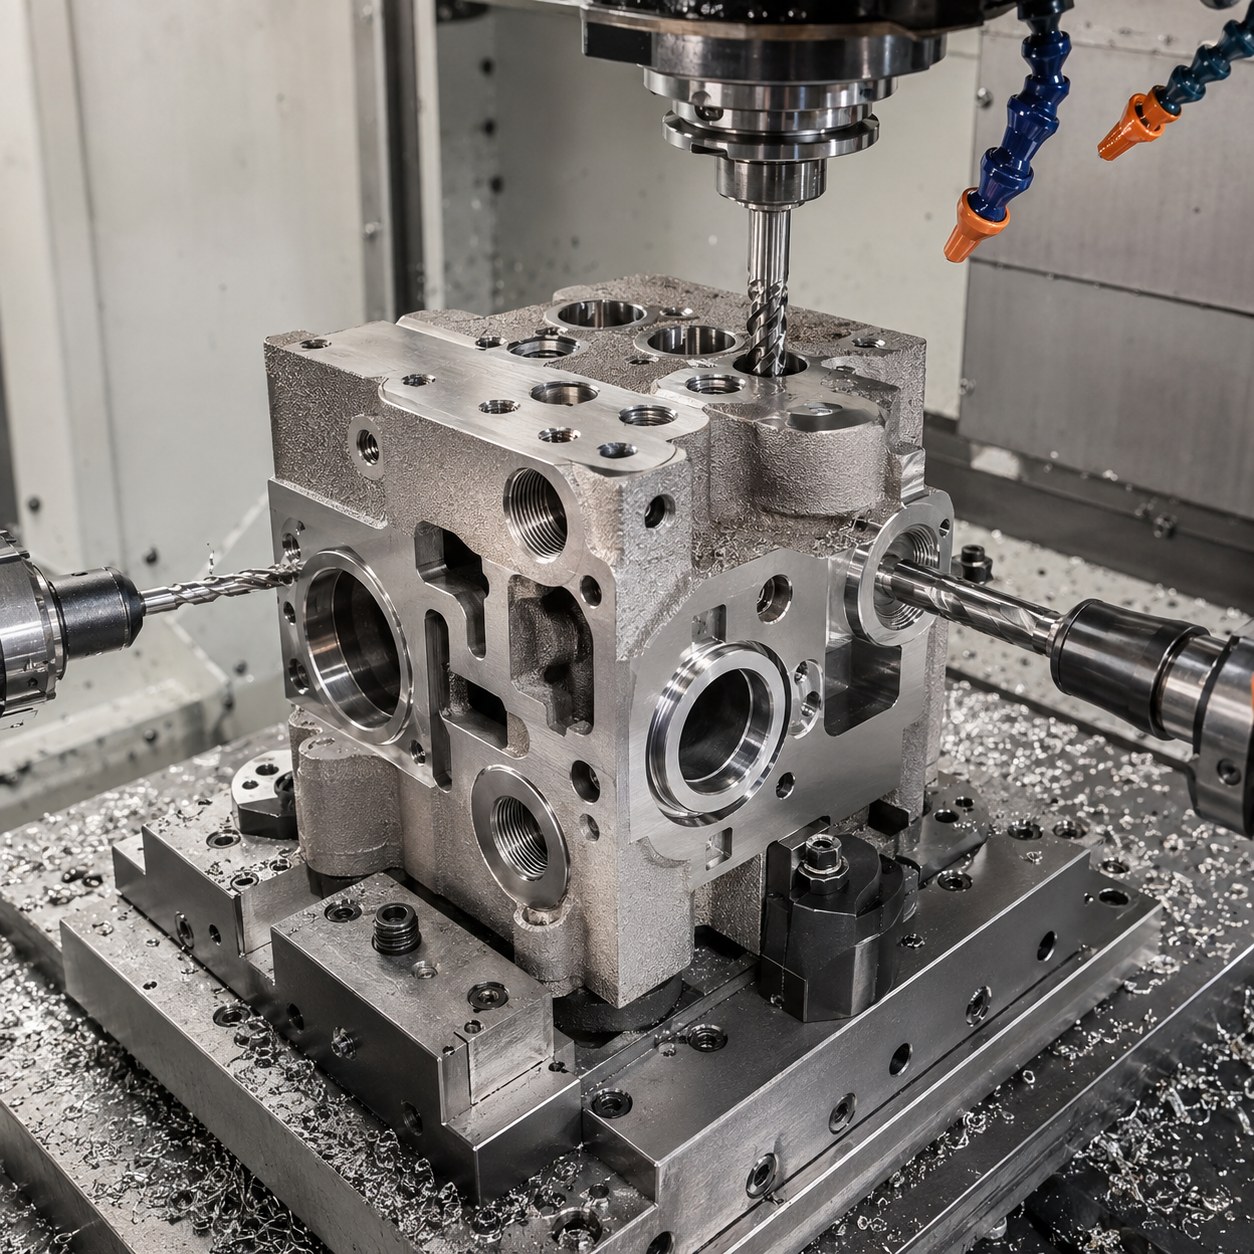
Блок AM 316L опасен не размерами, а печатной коркой, порошком, пересечениями портов и качеством канавок O-ring.
Зоны чертежа и выбор инструмента
| Элемент чертежа | Выбранный инструмент | Причина и отклоненная замена |
|---|---|---|
| Очистка базы | 32 мм карбидная фреза с переменным шагом, легкий проход | Режет неровную AM-корку. |
| Глубокие порты | Карбидное сверло с СОЖ и направленная расточная штанга | Контроль увода из-за плотности печати. |
| Канавки O-ring | Внутренний карбидный канавочник на демпфированной оправке | Ширина и чистота дна. |
| Резьбы пробок | TiAlN резьбофреза с короткой шейкой | Нет закусывания метчика. |
| Плоскости прокладок | Высокоподачная получистовая и wiper-фреза | Разделяет очистку и плоскостность. |
Последовательность и базирование
Сначала измеряют печатную заготовку, чистят базы и переизмеряют. Большие порты до канавок, резьбы после очистки, плоскости прокладок последними.
Стружка, заусенцы и ресурс
AM 316L может иметь твердые зоны. Нужны сверла с внутренней СОЖ, без выдержки на пересечениях и контроль осевого усилия.
Контроль по цепи допусков
Эндоскоп всех пересечений, КИМ баз, калибры канавок и резьб, затем низкое давление.
Вопросы
Почему резьбофреза?
Меньше риск закусывания.
Как проверить внутренние заусенцы?
Эндоскопом до промывки.
Когда чистить плоскости?
После повторного измерения.


