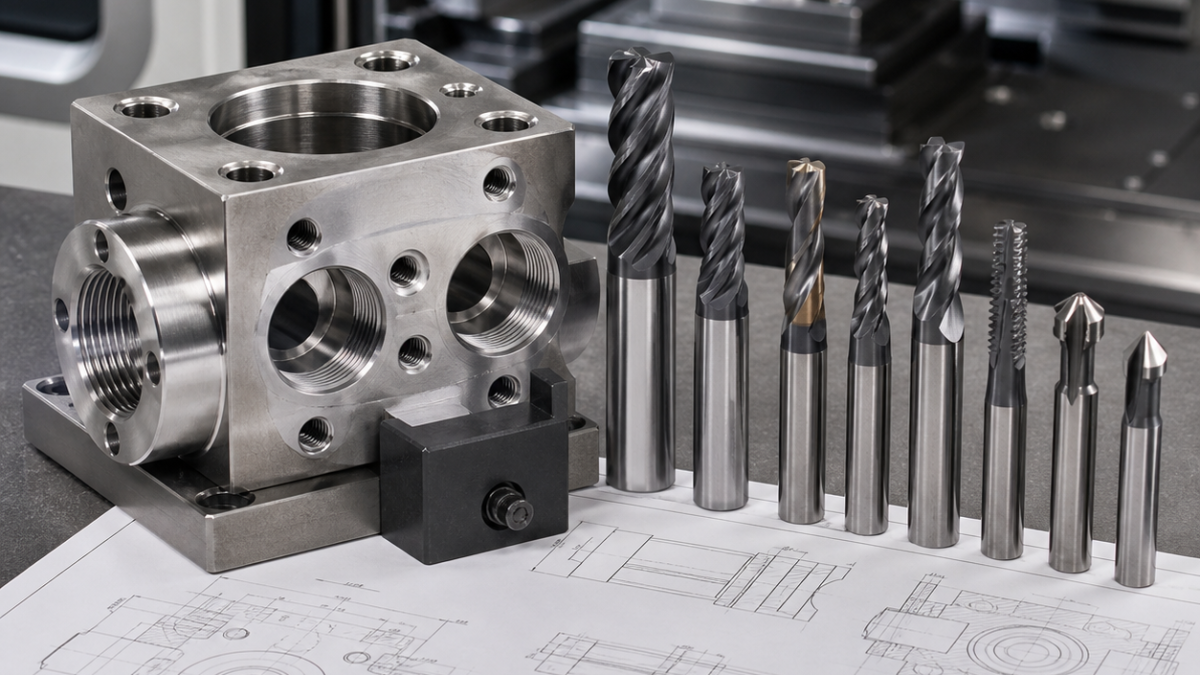
Français: Outils CNC pour corps de vanne inox : alésages, siège et orifices
Lire le circuit avant de choisir l’outil
Une simple liste de fraises ne répond pas au besoin. Le plan forme une chaîne : référence A, alésage principal, siège, orifices croisés et raccords filetés. Le siège partage la référence radiale de l’alésage et les sorties sont percées tant que la matière les soutient.
Choix outil par fonction du corps
| Fonction du plan | Outil et attachement | Contrôle / rejet |
|---|---|---|
| alésage | Ø18 through-coolant drill + Ø16 helical mill + damped fine-boring head | Axis and diameter before the seat pass |
| siège | Positive-rake carbide form tool, polished edge, short hydraulic holder | Angle, circularity, Ra and bore relation |
| orifice croisé | Stub carbide drill + 1.5 mm reverse chamfer tool | Position and borescope burr check |
| raccord fileté | Carbide thread mill with relief groove | Pitch diameter and gauging without torn crest |
Montage et ordre des opérations
L’ébauche repose sur trois plots contrôlés et une butée. A est créé avant l’ébauche par une fraise rayon AlTiN de 12 mm à cinq dents et engagement constant. Le passage est percé puis semi-fini en hélice; une tête courte amortie corrige diamètre et axe. Un outil de forme carbure finit le cône dans le même montage. Les orifices sont indexés sur montage vertical, les filetages fraisés, puis un chanfreineur arrière nettoie chaque intersection avant la dernière passe du siège.
Écrouissage, copeaux et seuil d’usure
Aucun arrêt à l’épaulement : l’inox s’écrouit et l’arête frotte. Les forets sont arrosés au centre; le débourrage n’est utilisé que si nécessaire. Un long alésoir HSS suivrait un avant-trou dévié et est rejeté; un foret-chanfreineur n’atteint pas la bavure intérieure. La plaquette est changée si correction, charge et état du siège dérivent ensemble.
Contrôle relié au débit et à l’étanchéité
A, l’axe et les centres sont palpés dans le montage. Le diamètre est contrôlé pneumatiquement, l’angle et la circularité au profilomètre, et les intersections au boroscope. Un transfert au bleu ou une chute de pression ne complète les cotes que si le plan l’exige. Le siège est repris après filetage et ouverture des ports.
Parcours techniques associés: cas de vanne sanitaire 316L; cas de siège microfluidique.
FAQ corps de vanne
Pourquoi finir le siège après ébavurage ? La dernière passe efface le témoin. Pourquoi fraiser le filetage ? Taille réglable et couple réduit. Quelle référence pilote la fuite ? La relation alésage-siège.


