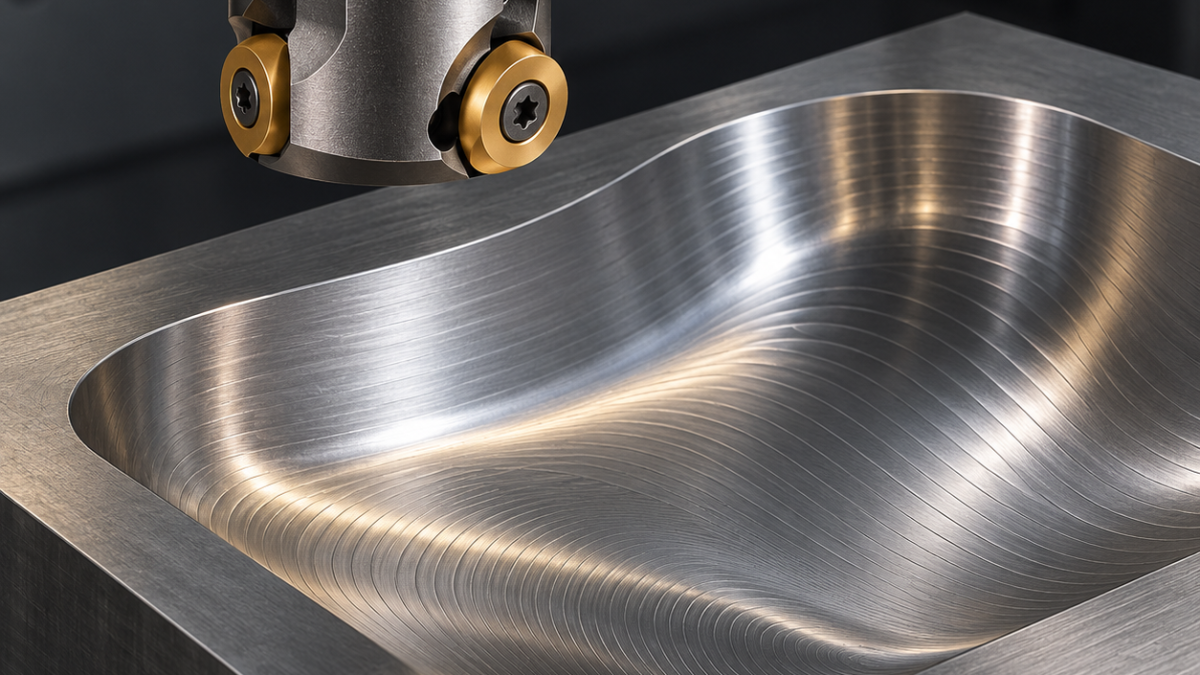
Français: RPMT10T3 : plaquettes rondes pour ébaucher une cavité
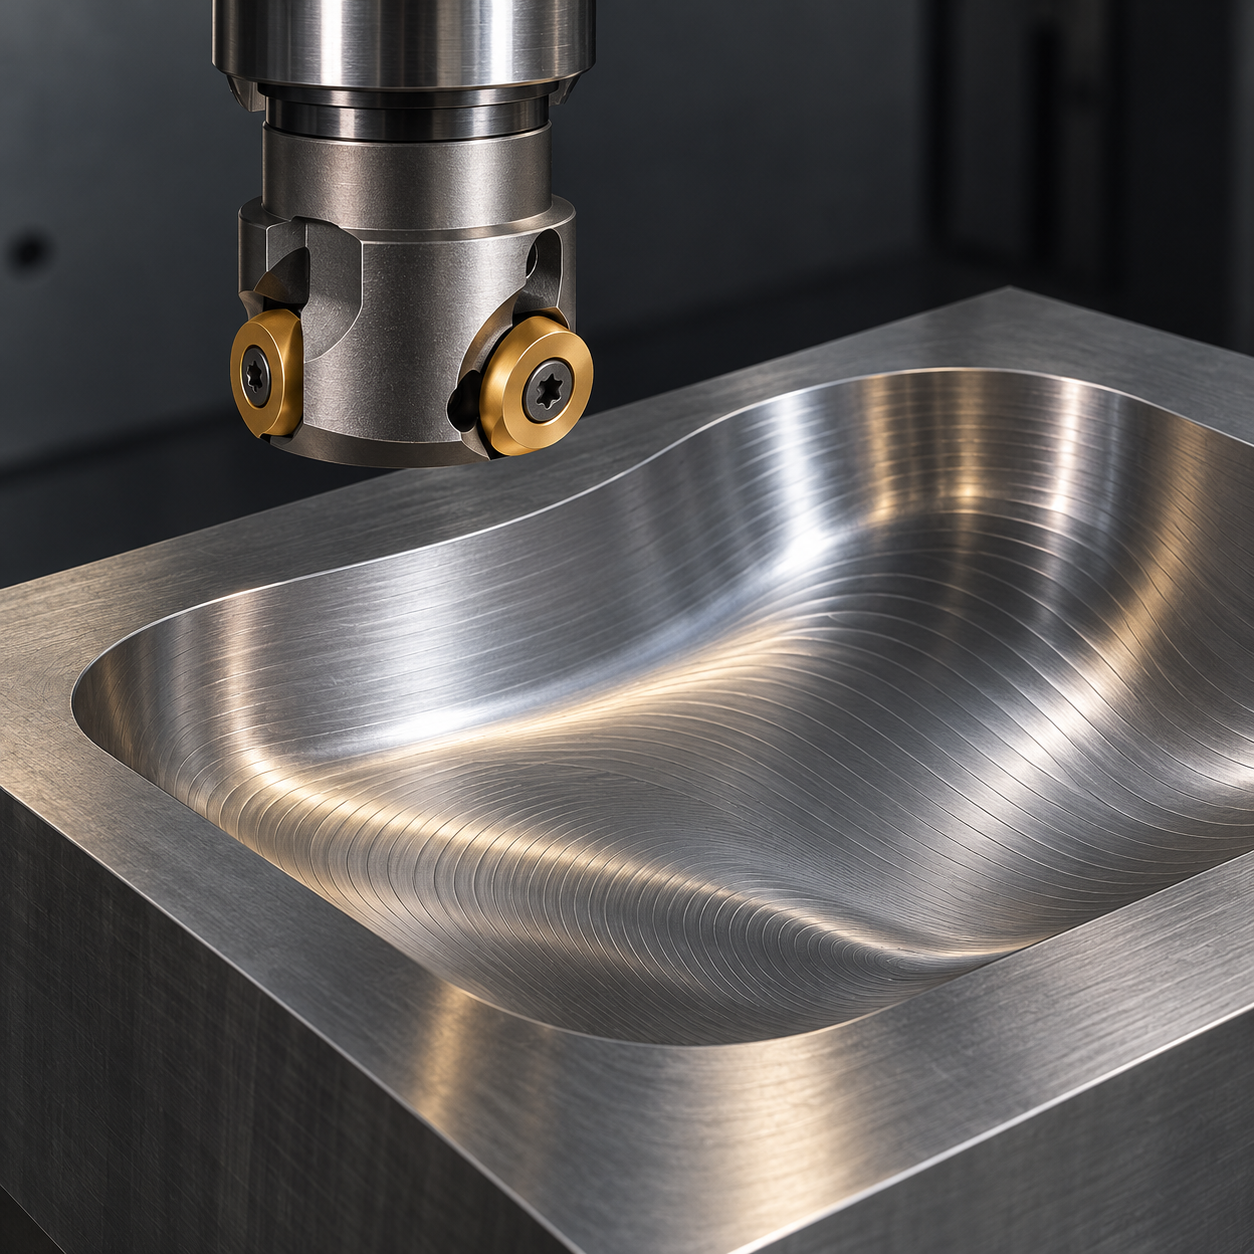
Une plaquette ronde RPMT10T3 peut convenir à l’ébauche d’une cavité largement raccordée. Sa robustesse ne lui permet ni de former un angle vif ni de remplacer systématiquement la finition. Le bloc hypothétique est en P20 prétraité, 30–34 HRC, avec une cuvette de 14 mm, des raccordements R12 et une zone locale R3.
La profondeur change la portion d’arête engagée
L’angle d’attaque effectif d’une arête ronde varie avec la profondeur et la pente. L’avance adaptée au fond peut devenir excessive en remontant une paroi. Distinguer diamètre de plaquette, diamètre de fraise et diamètre effectif au contact. Le modèle FAO doit comprendre corps, vis et limites de rampe. Vérifier la variante complète et les fonctions de positionnement, même entre plaquettes rondes visuellement proches.
Outil retenu selon la courbure accessible
| Surface | Choix | Limitation |
|---|---|---|
| Volume principal | Fraise à copier Ø25, deux dents RPMT10T3, carbure tenace PVD pour acier prétraité, géométrie positive moyenne. | Attachement court et goujures ouvertes avant multiplication des dents. |
| Raccordement R12 | Même outil avec secteurs d’arête intacts, faibles niveaux et surépaisseur normale constante. | Augmenter la profondeur augmente l’arc actif et l’effort. |
| Petit R3 | Fraise boule Ø6 à deux dents, carbure fin revêtu, portée courte, pince précise ou frettage compatible. | Une plaquette ronde de 10 mm ne devient pas une boule Ø6 par correction FAO. |
| Bord supérieur | Fraise à chanfreiner Ø8, deux dents, 90°. | Ébavurer sans retoucher la forme fonctionnelle. |
La semi-finition enlève les crêtes cachées
Poser le bloc sur des parallèles et brider hors cavité. Utiliser une entrée ouverte ou approuvée par le constructeur; ne pas supposer que la fraise peut percer. Une surépaisseur normale initiale de 0,30 mm sert à l’essai. Simuler le brut restant, puis régulariser les transitions raides avant la boule afin qu’elle ne rencontre pas de surcharge locale.
Choisir vitesse et avance selon nuance et contact effectif. Une compensation de copeau mince uniforme sur tout le parcours ignore les changements d’engagement. Les copeaux doivent être évacués pour ne pas être écrasés sur la cuvette. Identifier les secteurs utilisés et indexer vers une portion saine conformément au système de serrage, sans inventer une infinité d’arêtes disponibles.
Contrôle et réponses pratiques
Le plan supposé vise un écart de profil ≤0,05 mm et Ra 1,6 μm. Contrôler les sections R12 et R3 avant polissage, pas uniquement le fond accessible. Définir le pas de la boule à partir de la crête admissible puis mesurer l’état réel; une hauteur géométrique n’est pas un certificat de rugosité. Voir le pas de balayage 3D et le compromis rayon/résistance.
Une RPMT peut-elle usiner un fond plat? Oui avec un parcours et un montage adaptés, mais la finition et les résidus doivent être vérifiés.
Peut-on fortement accélérer à faible profondeur? Seulement dans les limites validées; entrées, angles et remontées demandent leur propre analyse.


