This is a realistic hypothetical process-planning case, not a customer project or confidential drawing.
中文: PEEK轴承保持架CNC加工:薄窗、热控制与无毛刺精加工
搜索意图与图纸解读
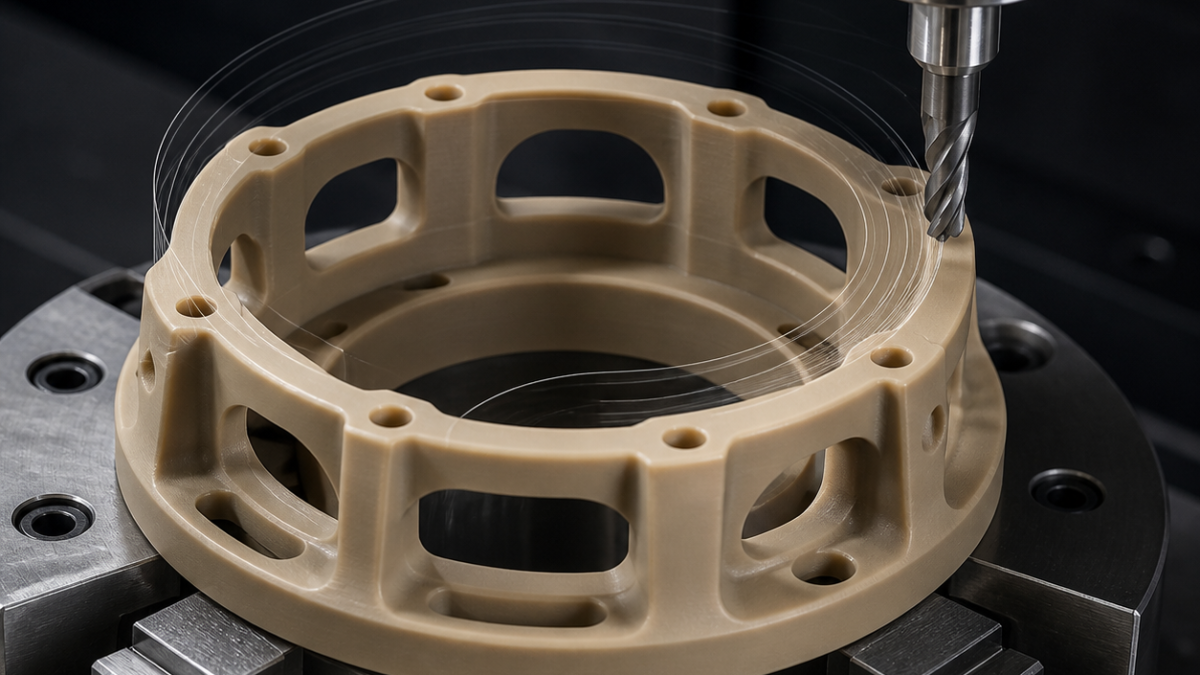
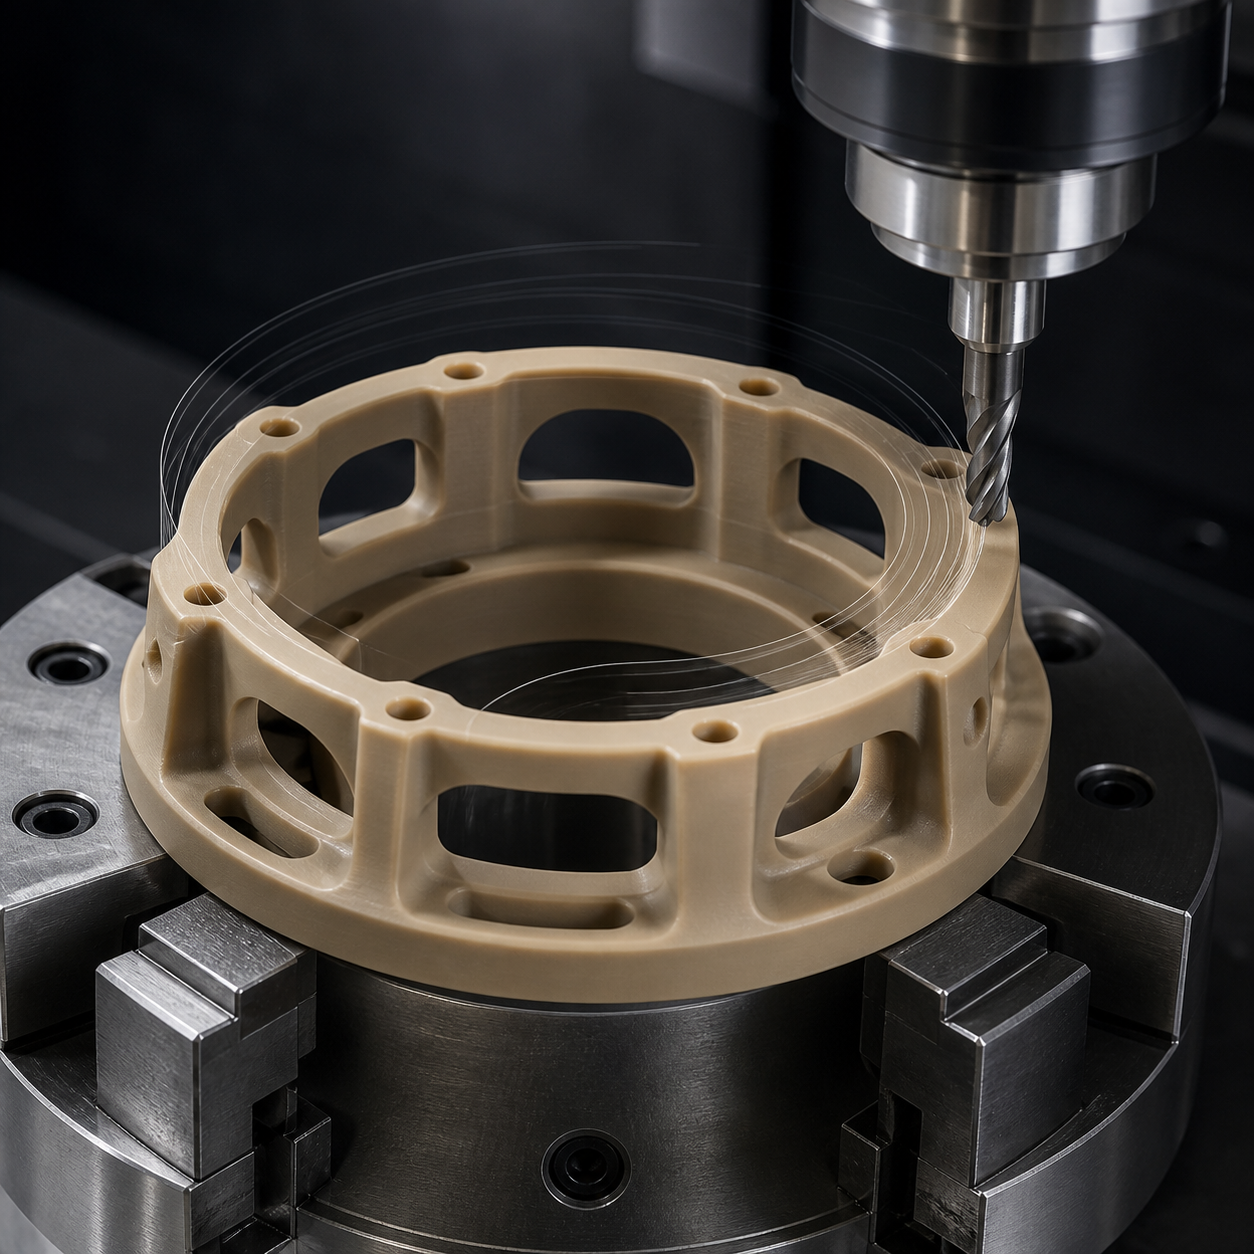
加工带薄窗的PEEK轴承保持架,核心方案是锋利抛光刃硬质合金刀具、低夹紧力、对称分步开窗和恒温检测。图纸要把窗宽、分布圆、内孔同轴度、薄筋厚度和倒角说明放在同一基准链中理解。
- 先确定端面与内孔的主基准
- 区分功能倒角尺寸与单纯去毛刺要求
- 确认尺寸检测的参考温度
硬质合金刀具选择
选择高正前角、锋利抛光槽的非铁材料用硬质合金刀具。短刃2刃立铣刀负责排屑,小直径避空颈刀完成窗角,专用锋利倒角刀统一边缘。刀口变钝后会摩擦发热并拉出绒毛,不能只看是否崩刃。
夹具与工艺路线
先在软爪中车削基准端面和内孔,再用贴合芯轴或仿形托座低力支撑。窗口按对称顺序交替粗加工,保留均匀余量;工件恢复到接近室温后换低应力装夹精加工。
- 粗加工保持有效切屑厚度,禁止停刀摩擦
- 精加工顺铣并采用一次稳定轻切
- 气流或吸尘应把切屑带离切削区
刀路、公差与表面粗糙度
采用螺旋下刀或预开入口,避免小刀直接扎入实体。薄筋附近限制包角,把引入引出放到非功能区域。重复空走光刀容易升温却未必改善尺寸;严格公差必须在规定温度、自由状态下判定。
材料风险、排屑与寿命
PEEK热膨胀明显、卸夹后会弹性恢复,轻而长的切屑也容易二次卷入。毛刺增大、边缘发白或尺寸持续漂移,就是换刀信号。
检测方案
用低测力内径仪检查孔径和圆度,用影像仪或三坐标检查窗口位置,多个钟点测壁厚,并在恒温后复测自由状态平面度。紧公差判定要记录工件温度。
PEEK保持架加工常见问题
PEEK窗口怎样减少毛刺?
用真正锋利的抛光刃刀具,支撑出口边,保持有效切屑厚度并安排独立轻精加工。
PEEK加工要不要冷却液?
干燥气流或受控冷却都可用,关键是避免积热、材料相容性问题和切屑二次切削。
为什么卸夹后内孔变了?
夹紧应力与加工热会暂时改变形状,所以必须在自由状态恒温复检。