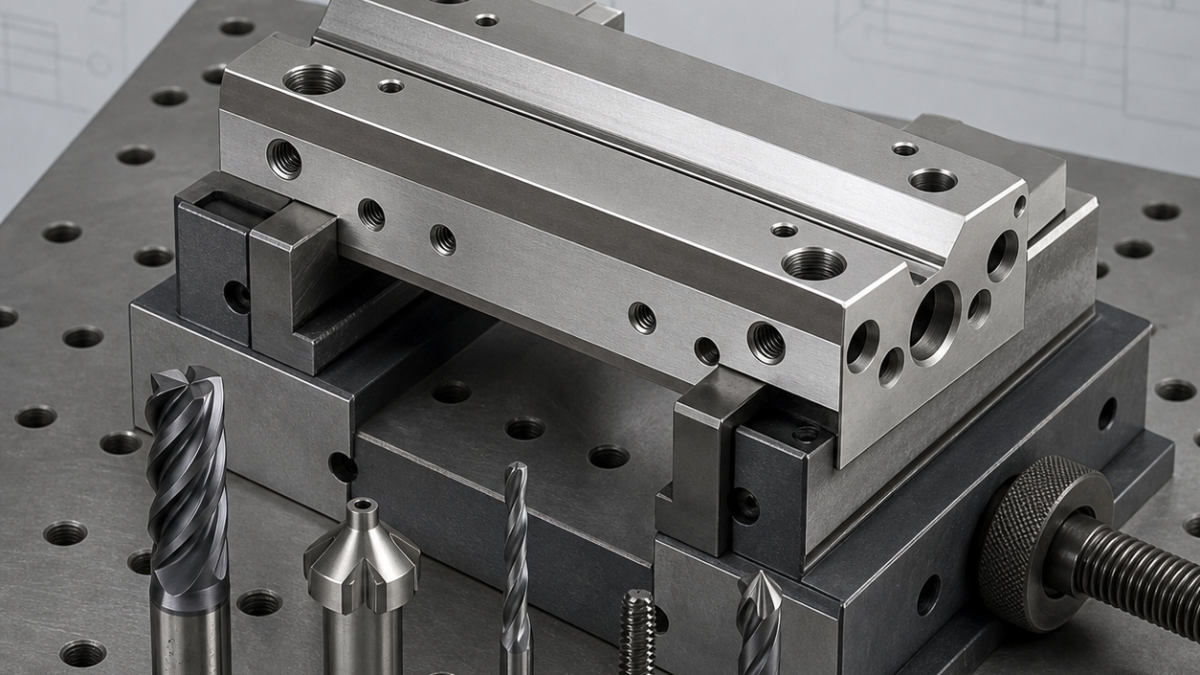
This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
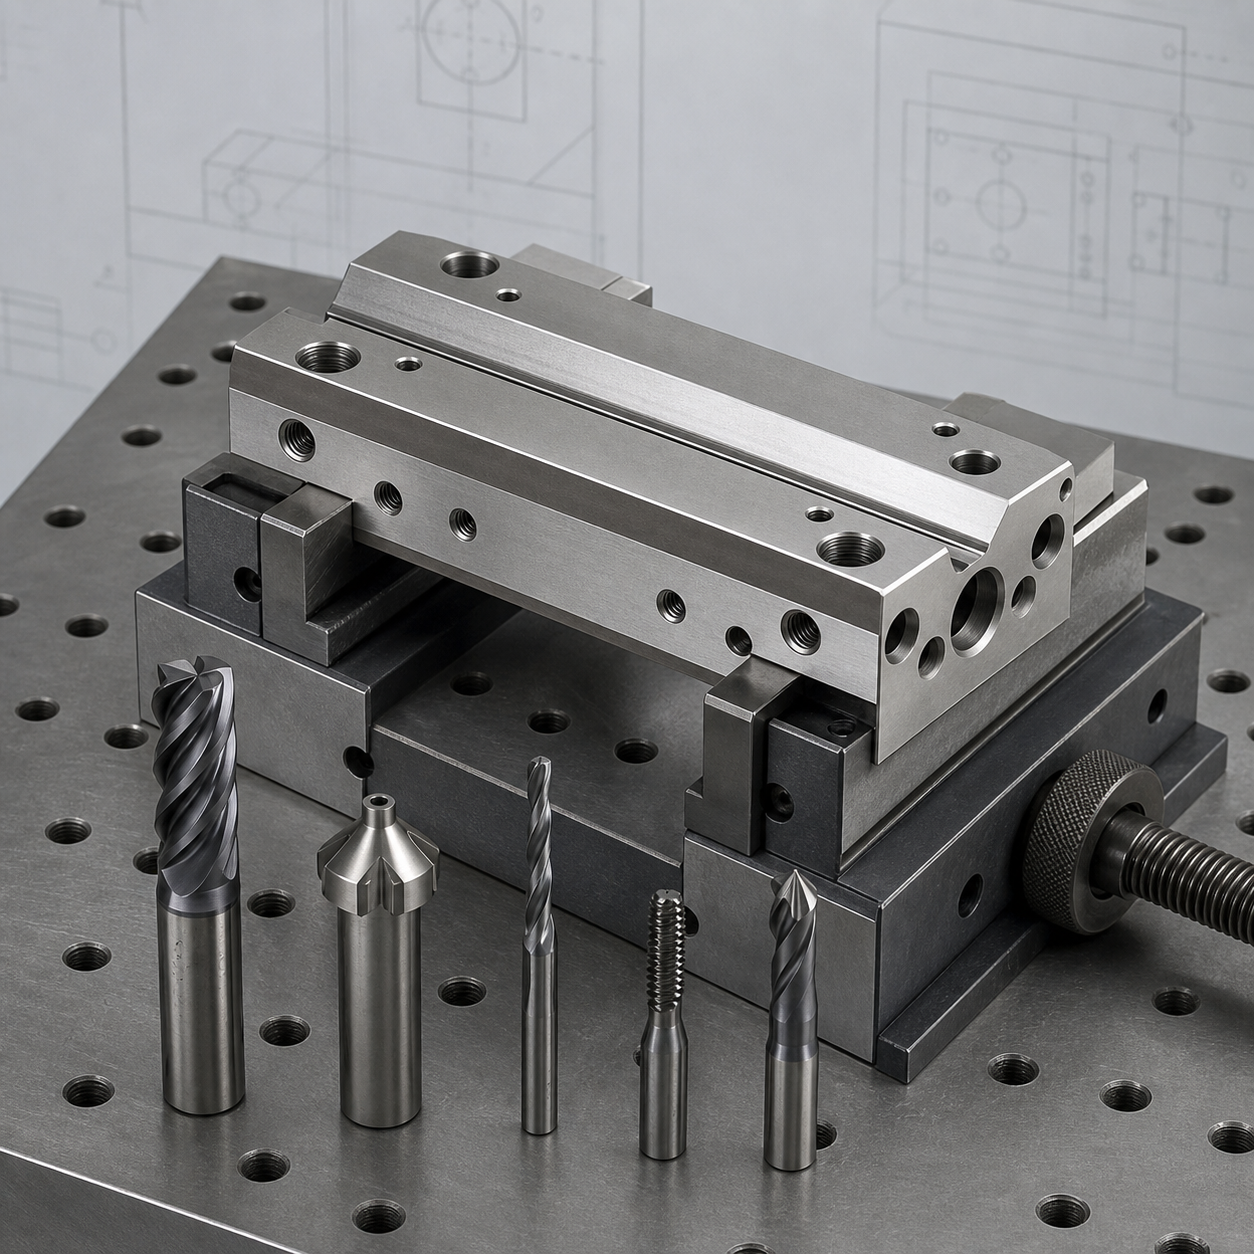
Related: See the 304 stainless groove-tooling case and our variable-helix end-mill guide.
中文:解读 Nitronic 60 执行器导向块图纸
本假设导向块以斜燕尾面作为工作导轨,同时包含相交润滑槽、精密安装孔和横向螺纹油口。图纸把导轨角度、跨距与安装基准平行度联系在一起,加工时需要作为整体控制,并避免切削热和黏着。
把图纸特征转为控制项目
底部安装面设为基准 A,长侧面设为 B,定位销孔设为 C。燕尾跨距宜用量棒或配对检具评价,不能只依赖理论尖角。润滑槽交叉口应标记为毛刺关键区,并明确横孔的贯通顺序。
立铣刀、燕尾刀和孔加工刀具
变螺旋硬质合金立铣刀用于粗加工,并在燕尾两面保留等量余料;高刚性缩颈刀完成半精加工,专用硬质合金燕尾刀最后形成角度。横孔和油槽采用硬质合金钻头、螺纹铣刀及小球头或棒棒糖刀,降低攻丝扭矩和交叉孔毛刺。
夹具与刀路策略
先在刚性虎钳中建立基准,使用恒定径向负载刀路粗铣上部特征,并在导轨精加工前完成定位孔。再用定位孔和硬化支承块重装,燕尾两侧交替进刀,避免单侧过热。润滑槽最后加工,入口和出口都应有支承。
公差、表面与黏着风险
Nitronic 60 服役时抗咬合,但切削时仍容易加工硬化。切屑厚度必须高于擦削区,冷却液要直接到刃口,燕尾末端不能停顿。工件温度稳定后再检查跨距;燕尾刀后刀面磨损会同时改变角度和表面,应通过负载趋势提前换刀。
常见问题
为什么不能一刀完成燕尾槽?
满宽切削会产生较高热量、挠度和不对称磨损,分阶段平衡加工更容易控制。
横向油口能否直接攻丝?
可以,但螺纹铣削扭矩更低,排屑和中径补偿也更安全。


