This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
Related: See the 304 stainless groove-tooling case and our variable-helix end-mill guide.
Français : lire le plan du bloc-guide en Nitronic 60
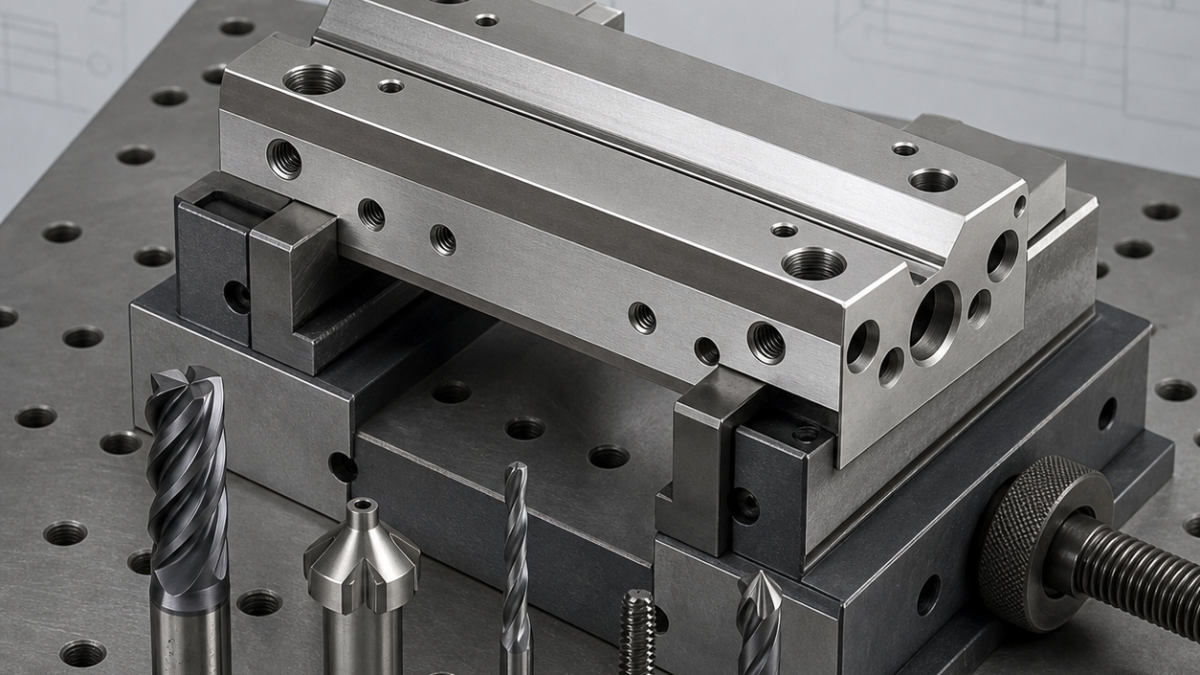
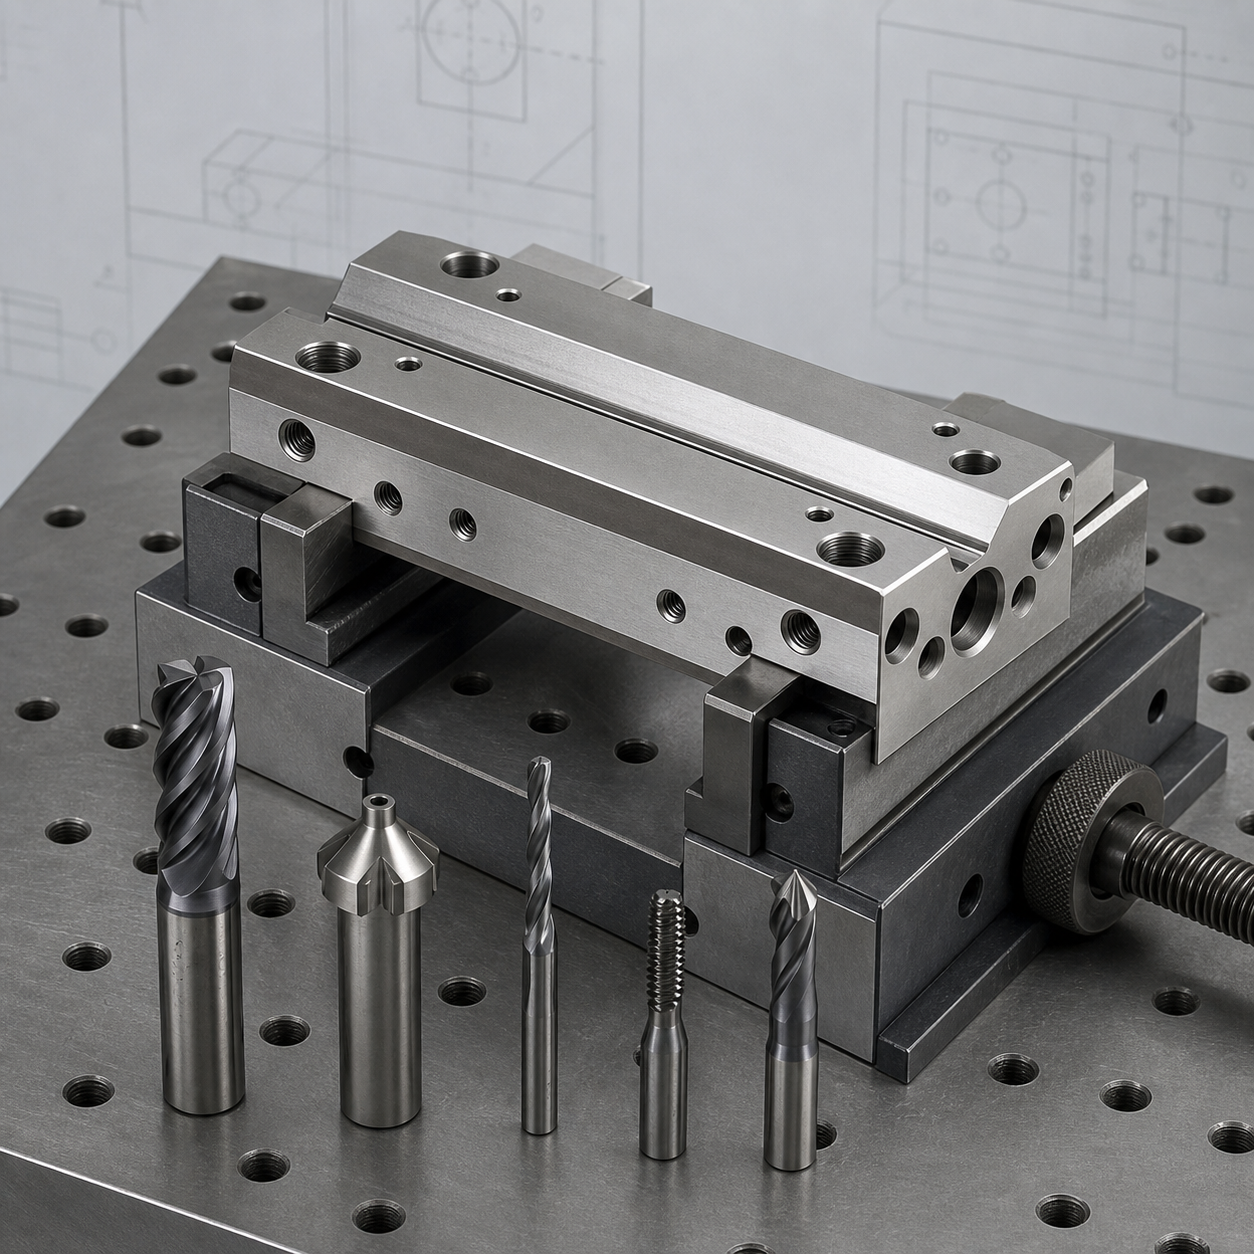
Ce bloc hypothétique associe une glissière en queue d’aronde, des rainures de lubrification, des alésages de montage et des ports filetés. L’angle, la largeur fonctionnelle et le parallélisme à la base doivent être pilotés ensemble.
Références et contrôles
La face inférieure devient A, le long côté B et un alésage de pion C. Mesurer la queue d’aronde sur piges ou avec un calibre fonctionnel et traiter chaque intersection de rainure comme zone critique de bavure.
Choix des outils
Une fraise carbure à hélice variable ébauche en laissant une surépaisseur égale. Une fraise à col rigide prépare les flancs, puis une fraise à queue d’aronde dédiée finit l’angle. Forets carbure et fraise à fileter complètent les ports.
Montage et trajectoires
Créer les références en étau rigide, ébaucher à engagement constant, puis reprendre sur les alésages et des appuis trempés. Finir alternativement les deux flancs et ouvrir les rainures d’huile en dernier.
Risques de surface et d’usure
Maintenir une épaisseur de copeau réelle, arroser directement et éviter les pauses. Contrôler la largeur après stabilisation thermique; l’usure de la fraise spéciale modifie à la fois angle et rugosité.
FAQ
Pourquoi plusieurs passes équilibrées ?
Elles limitent chaleur, flexion et usure asymétrique.
Pourquoi fraiser les filets ?
Le couple est plus faible et le diamètre peut être compensé.


