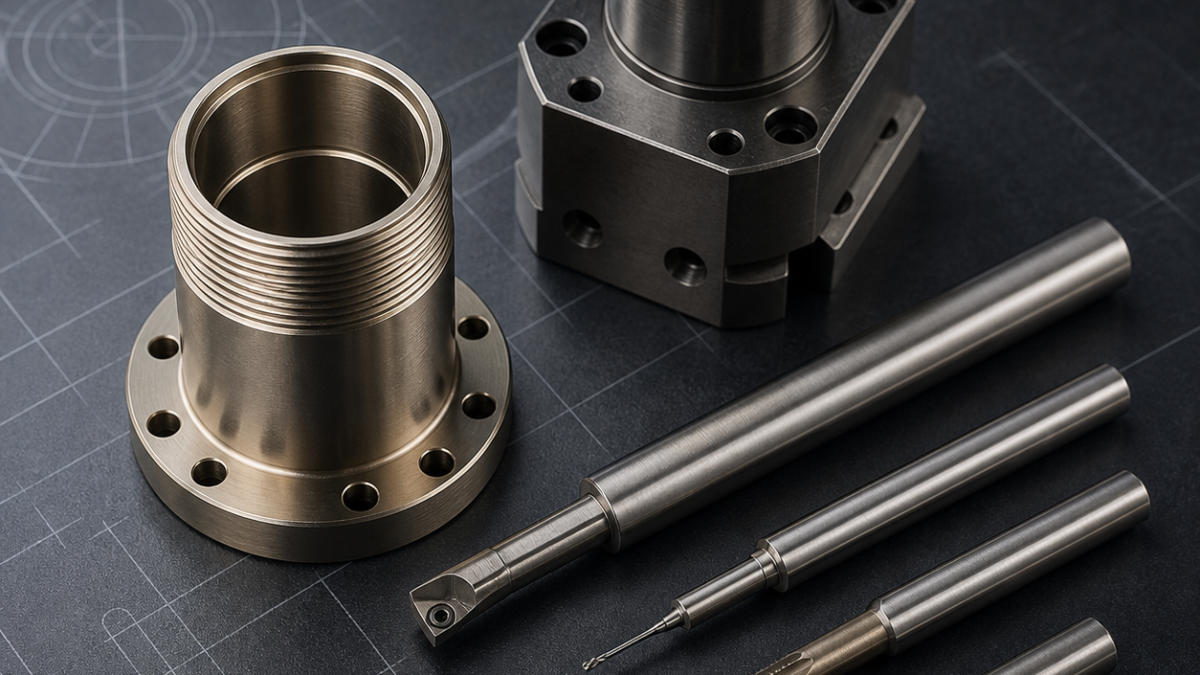
This is a hypothetical drawing-based process study, not a claim about a customer project or verified production result.
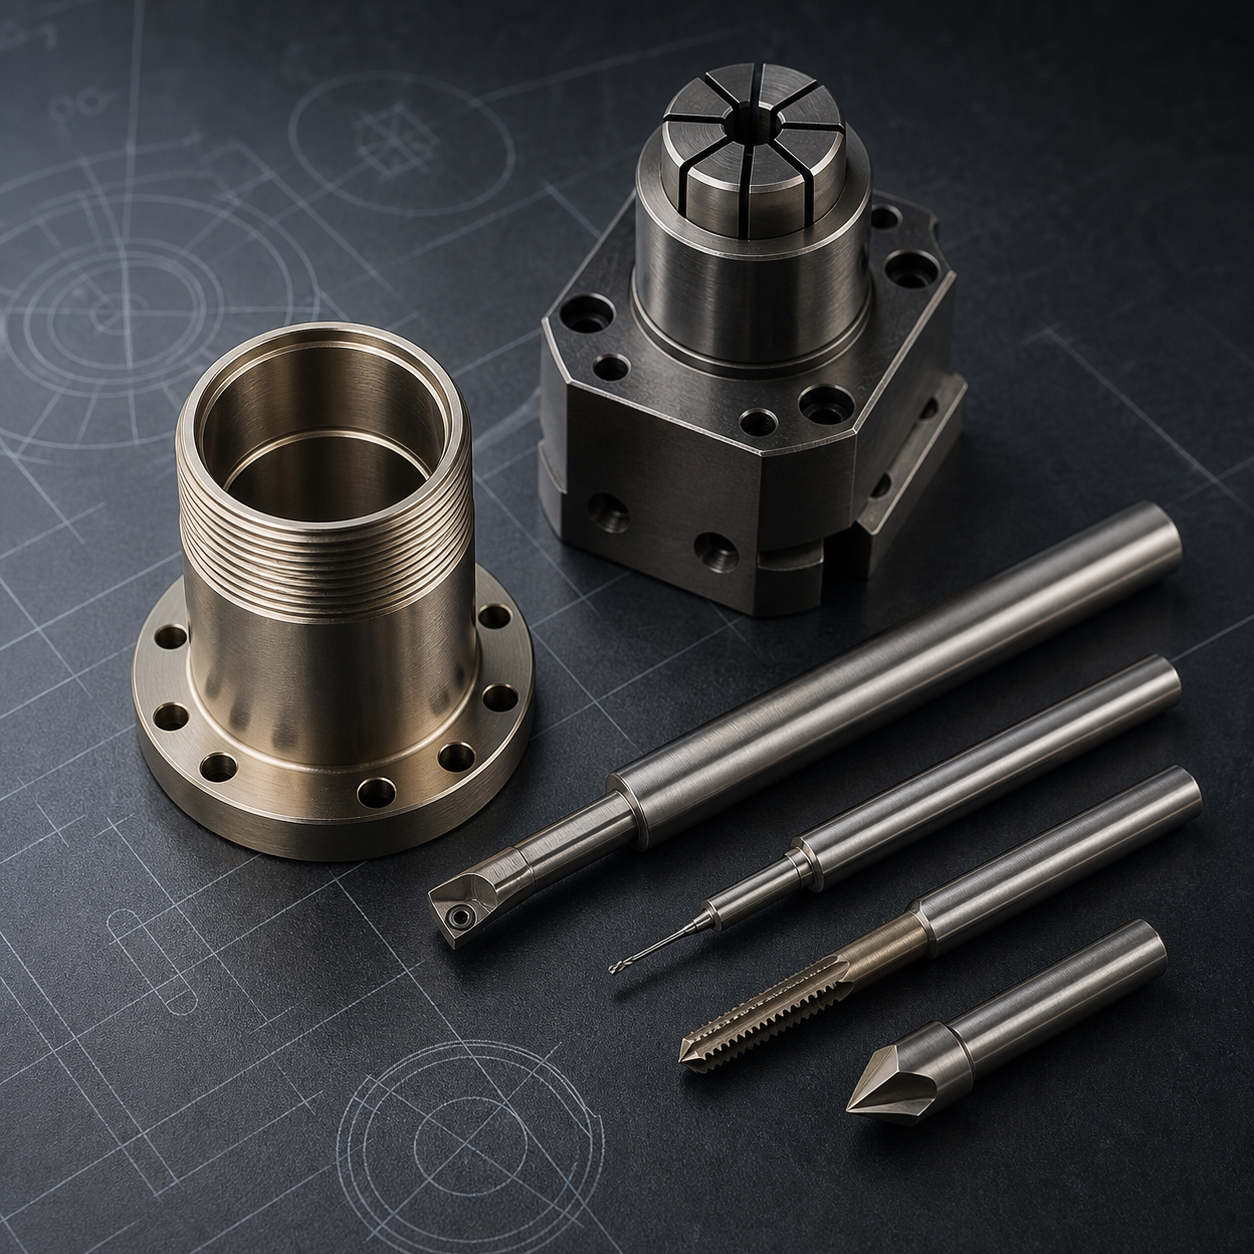
Français: Outillage d’un passage hermétique Kovar unitaire à scellement verre
La recherche single feedthrough Kovar appelle une chaîne coaxiale. Alésage verre, filetage M12×0,5 et face partagent l’axe, tandis qu’un manchon provisoire protège la paroi de 0,6 mm.
Transformer le plan en chaîne coaxiale
Le pilote A et la face arrière B pilotent alésage, diamètre sur flancs et joint. Le cas contrôle rondeur libérée 0,012 mm, battement 0,02 mm, Ra 0,4 micromètre et casse 0,05–0,10 mm.
Garder le soutien pendant le filetage
Une pince à longueur fixe et pression limitée tient l’ébauche. Plaquette positive 35° à PVD fin ébauche; foret carbure court ouvre l’alésage et le manchon reste. Une plaquette plein profil produit M12×0,5 en pénétration oblique; la filière serre trop.
Outils du passage Kovar
| Élément | Outil | Critère |
|---|---|---|
| Pilote et bride | Plaquette positive 35°, PVD fin | Coupe vive. |
| Avant-trou | Foret carbure court arrosé | Peu de dérive. |
| M12×0,5 | Plaquette plein profil | Faible effort radial. |
| Alésage final | Barre polie 4 mm | Corrige la position. |
| Trous | Foret 2,5 mm et outil arrière | Sortie contrôlée. |
| Face et bord | Plaquette neuve et fraise 45° | Pas d’arrondi manuel. |
Finir avec une arête dédiée
Dans une pince douce, une barre carbure 4 mm à face polie finit en une passe. Les passes à vide écrouissent. L’alésoir ne convient qu’à un pilote juste; l’outil à gorge retire le soutien en dernier.
Face, trous et bord
Une plaquette neuve dresse de l’alésage vers l’extérieur. Forets 2,5 mm et outil arrière traitent les trous. Une fraise 45° forme le bord; l’abrasif arrondit et contamine.
Libérer avant réception
Puissance, arête rapportée et profil commandent le remplacement. Après libération, air faible force pour alésage, optique pour filet, battement depuis A et microscope pour arête. L’étanchéité relève du scellement qualifié.
Comparaisons associées: Kovar multi-pin header tooling; C14500 RF feedthrough tooling; Kovar thin weld-rim tooling.
Questions pratiques
Pourquoi garder le manchon ? Il porte le serrage et le filetage.
Rodage systématique ? Non, uniquement s’il est qualifié.
Différence avec plaque multipoints ? Ici la coaxialité domine; là, le réseau et la planéité.


