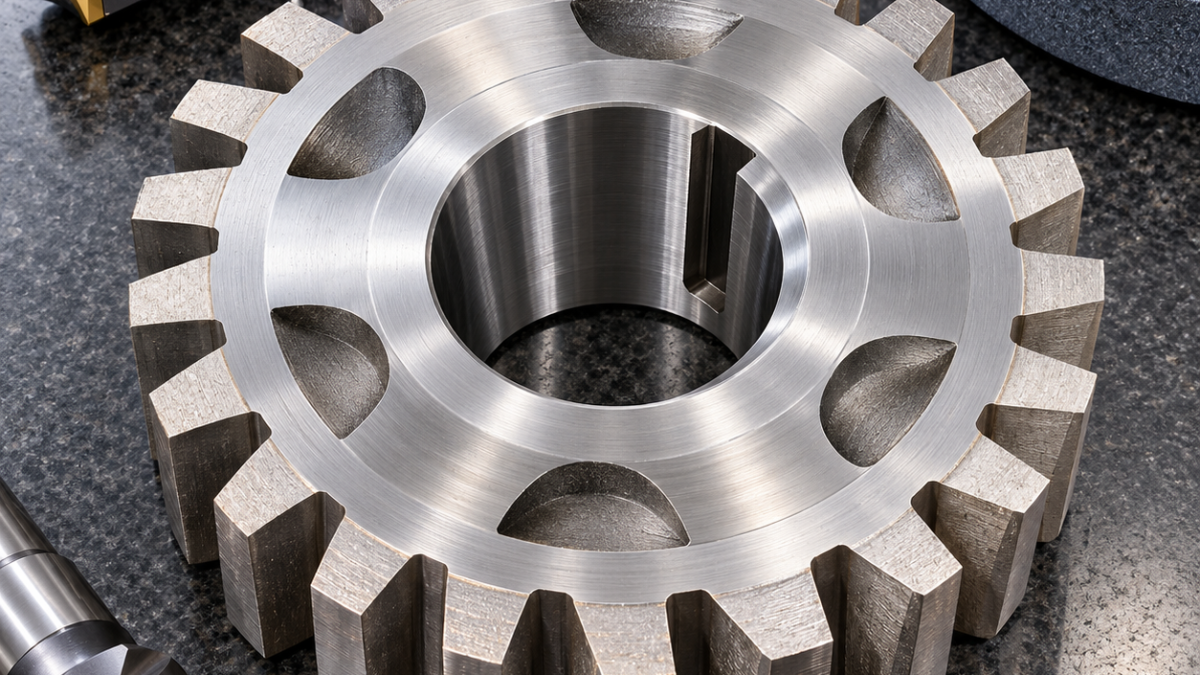
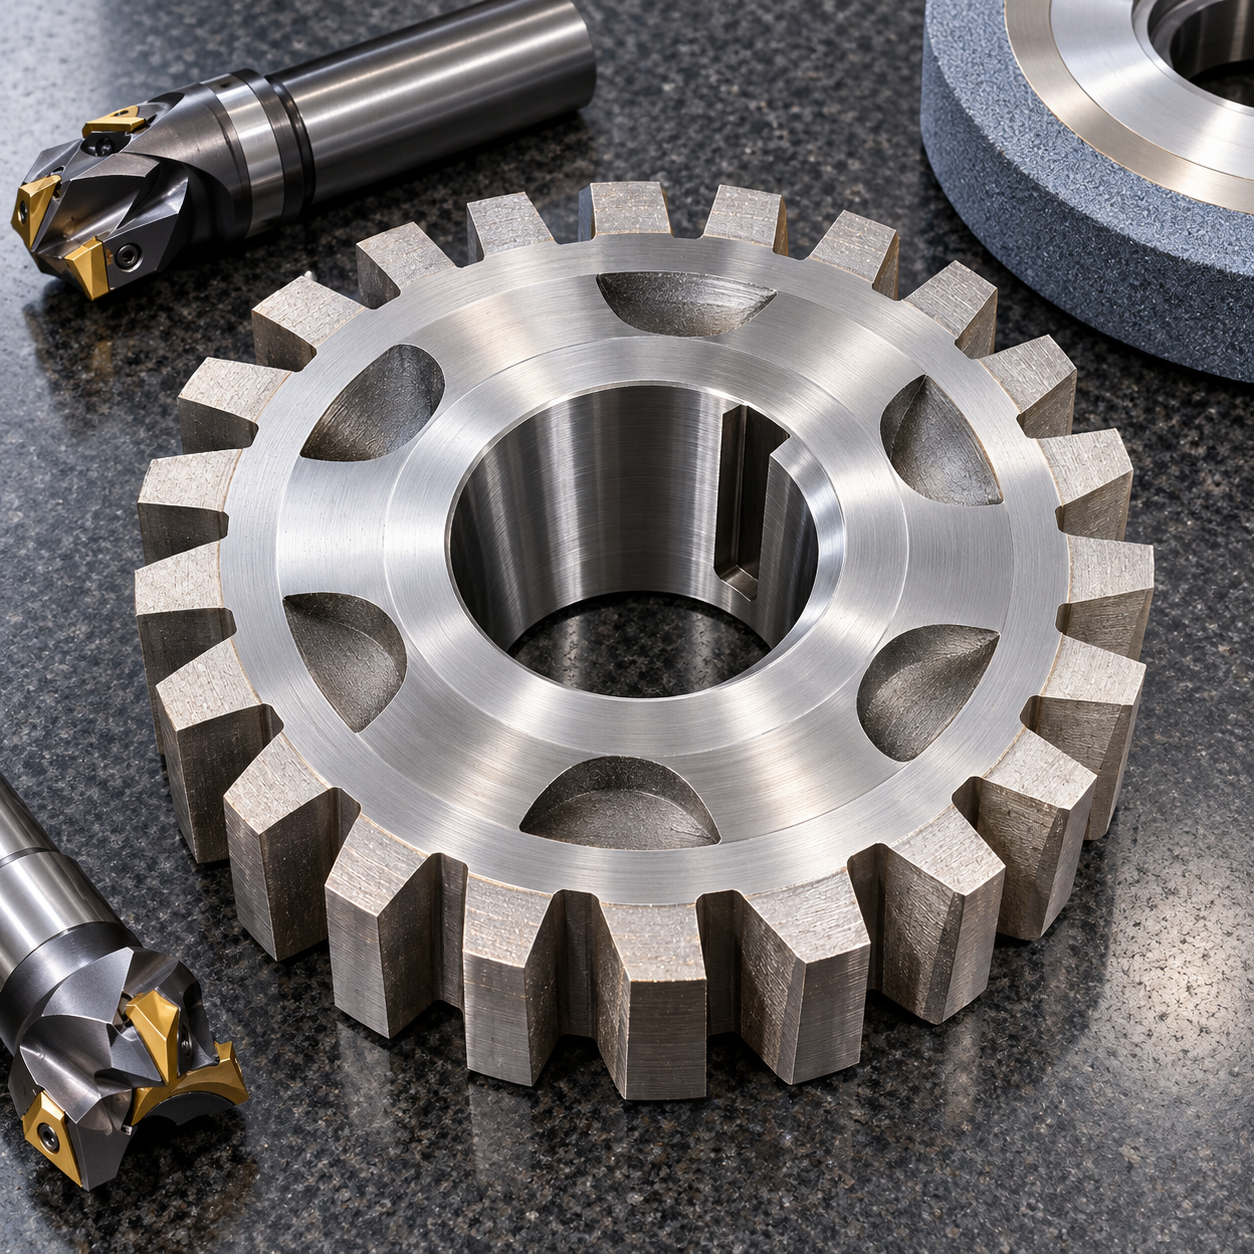
Français: Outillage d’un outil-pignon M42 avec cône, clavette et surépaisseur
La référence de l’outil fini commande la gamme. Le cône impose la rotation, la clavette transmet le couple et la préforme garde assez de matière pour le traitement et la rectification.
Faire piloter le faux-rond par le cône fini
Le M42 recuit est tourné par carbure PVD. Un foret 12 mm ouvre le centre et une barre amortie crée le cône avec réserve. Une fraise AlCrN 4 mm usine la clavette en trochoïdal; une broche étroite pourrait évaser l’entrée.
Carte d’outils de l’ébauche M42
| Élément du plan | Outil carbure et attachement | Raison / solution écartée |
|---|---|---|
| Faces et diamètre | Plaquette PVD à honage contrôlé | Coupe stable. |
| Cône | Foret 12 mm puis barre amortie | Axe corrigeable. |
| Clavette | Fraise AlCrN 4 mm trochoïdale | Pas d’évasement. |
| Évidements et entailles | Fraise AlTiN 10 mm et disque indexable | Réserve équilibrée. |
| Cône et faces durs | Meules CBN vitrifiées | Restaure les références. |
Créer une préforme mesurable
Une fraise AlTiN 10 mm ouvre les évidements alternés. Un disque indexable ébauche les dents avec réserve égale. Après trempe sous vide et triple revenu, le CBN vitrifié finit cône et faces avant le profil.
Répartir la surépaisseur par fonction
Le bleu sur arbre étalon contrôle le contact, puis le faux-rond sous serrage. La MMT cartographie pas et réserve; magnétoscopie et dureté précèdent la rectification. Vibrations, largeur et usure déclenchent le changement.
Cas d’outillage associés: hardened plate allowance planning; carburized profile allowance.
FAQ de l’outil-pignon
Clavette après trempe ? Accès EDM ou abrasif difficile. Faces avant dents ? Elles donnent l’assise axiale. Le disque donne-t-il le profil final ? Non, seulement la réserve.


