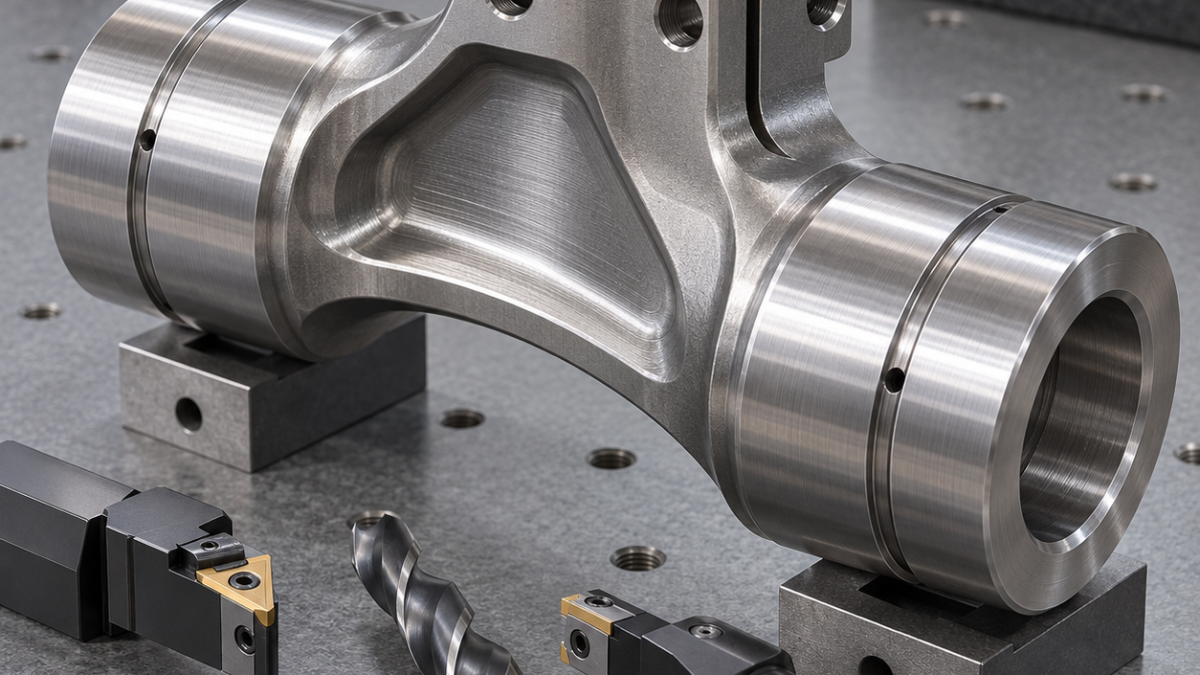
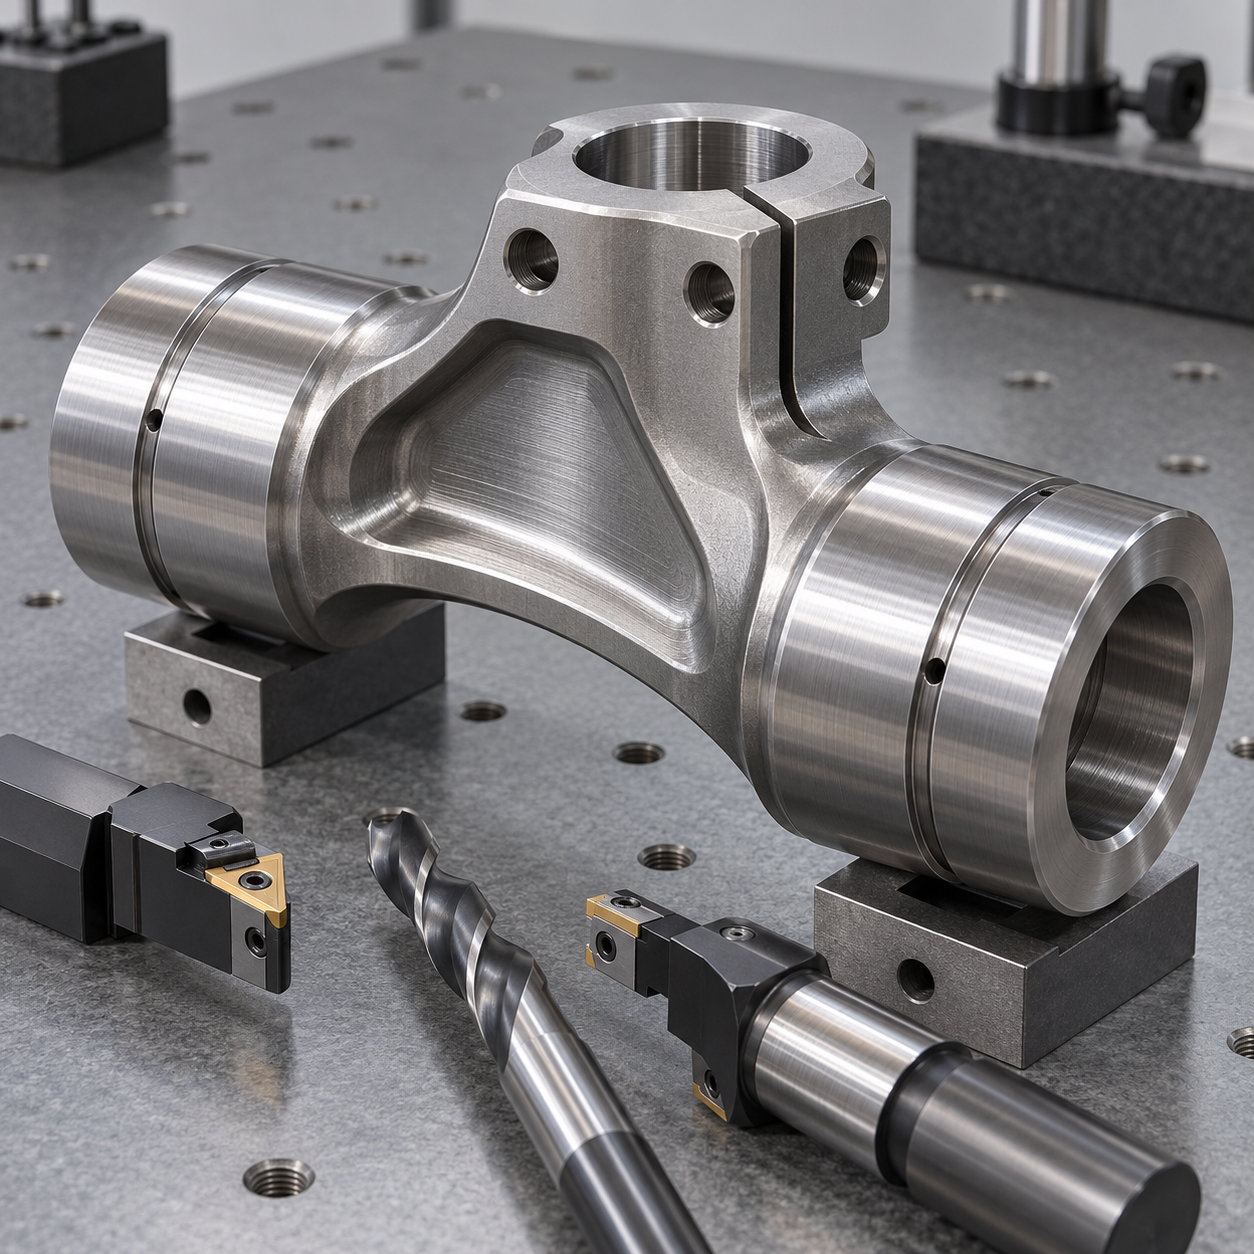
Français: Outillage d’un tourillon 300M à portées opposées et fente de serrage
Le déplacement après traitement thermique commande le plan. Les portées partagent un axe à travers une âme allégée et le collier ne doit pas les ovaliser au serrage.
Budgéter la déformation autour de l’axe
La forge normalisée est palpée; faces et enveloppes partent d’un centre commun. Une fraise grande avance enlève des couches alternées, puis une fraise variable 16 mm raccorde l’âme. Une plaquette CVD laisse une surépaisseur cylindrique égale.
Outils de la forge au tourillon durci
| Élément du plan | Outil carbure et attachement | Raison / solution écartée |
|---|---|---|
| Centres et faces | Fraise 80 mm CVD et foret à centrer carbure | Répartition équilibrée. |
| Âme | Grande avance puis fraise variable 16 mm | Couches alternées. |
| Portées | Plaquette CVD puis meule CBN vitrifiée | Surépaisseur après trempe. |
| Fente et trous | Scie 1,2 mm, fraise 8 mm, alésoir | Faible effort, bon diamètre. |
| Graissage | Outil rayon 2 mm et chanfreineur arrière | Intersection contrôlée. |
Ébaucher symétriquement avant la fente
Après trempe, les centres sont repris et les portées rectifiées. Une scie carbure PVD de 1,2 mm, soutenue par mandrin, ouvre le collier; une fraise AlTiN 8 mm interpole les trous puis un alésoir les calibre. Une fente avant trempe bougerait sans maîtrise.
Libérer sans perdre la rondeur
Un outil plein rayon 2 mm finit les gorges, puis un chanfreineur arrière traite les intersections. Coaxialité entre pointes et rondeur, boulon libre puis serré, forment l’acceptation. Un contrôle magnétique suit la rectification.
Cas d’outillage associés: landing-gear axle tooling; fork and pin-bore tooling.
FAQ du tourillon 300M
Pourquoi rectifier ? Pour la calamine et la rondeur. Interpolation puis alésoir ? Position puis diamètre. Fin de vie de la scie ? Largeur, bavure ou charge hors tendance.


