Related tooling references: 410 Stainless Pump Impeller CNC Tool Selection for Thin Blades, Shroud Lip and Balance Pads and G10 Epoxy Glass Manifold Plate CNC Tool Selection for Sealed Channels and Counterbored Holes.
Русский: Инструмент Invar 36 для оптической рамки
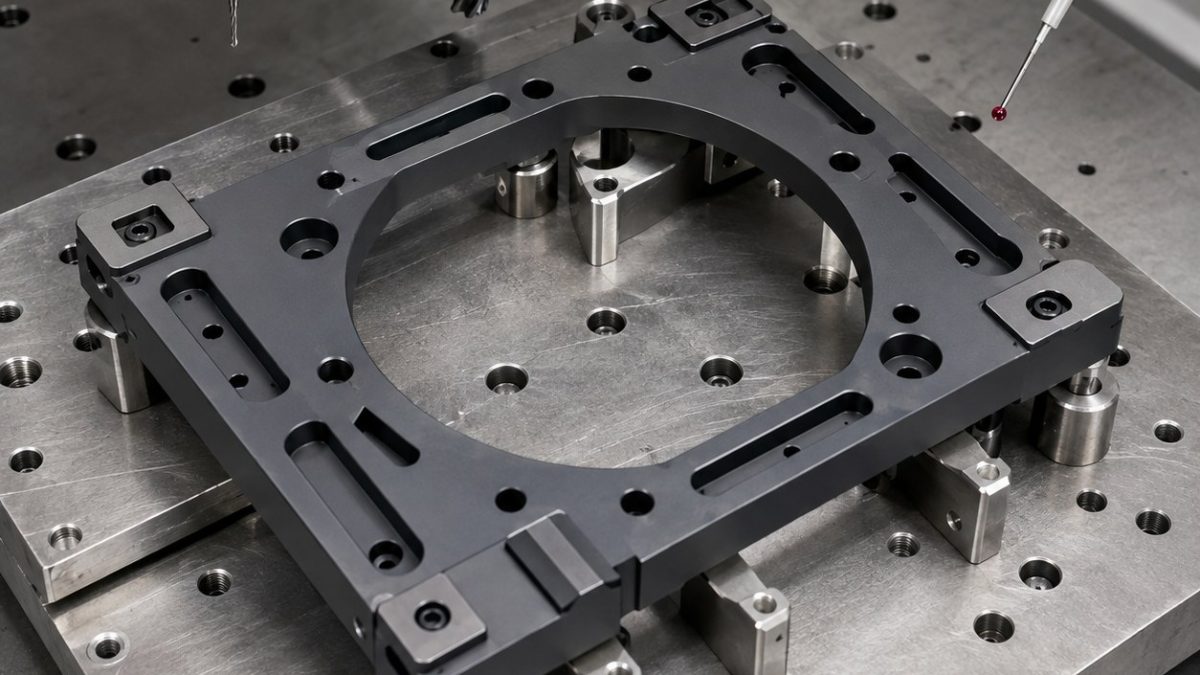
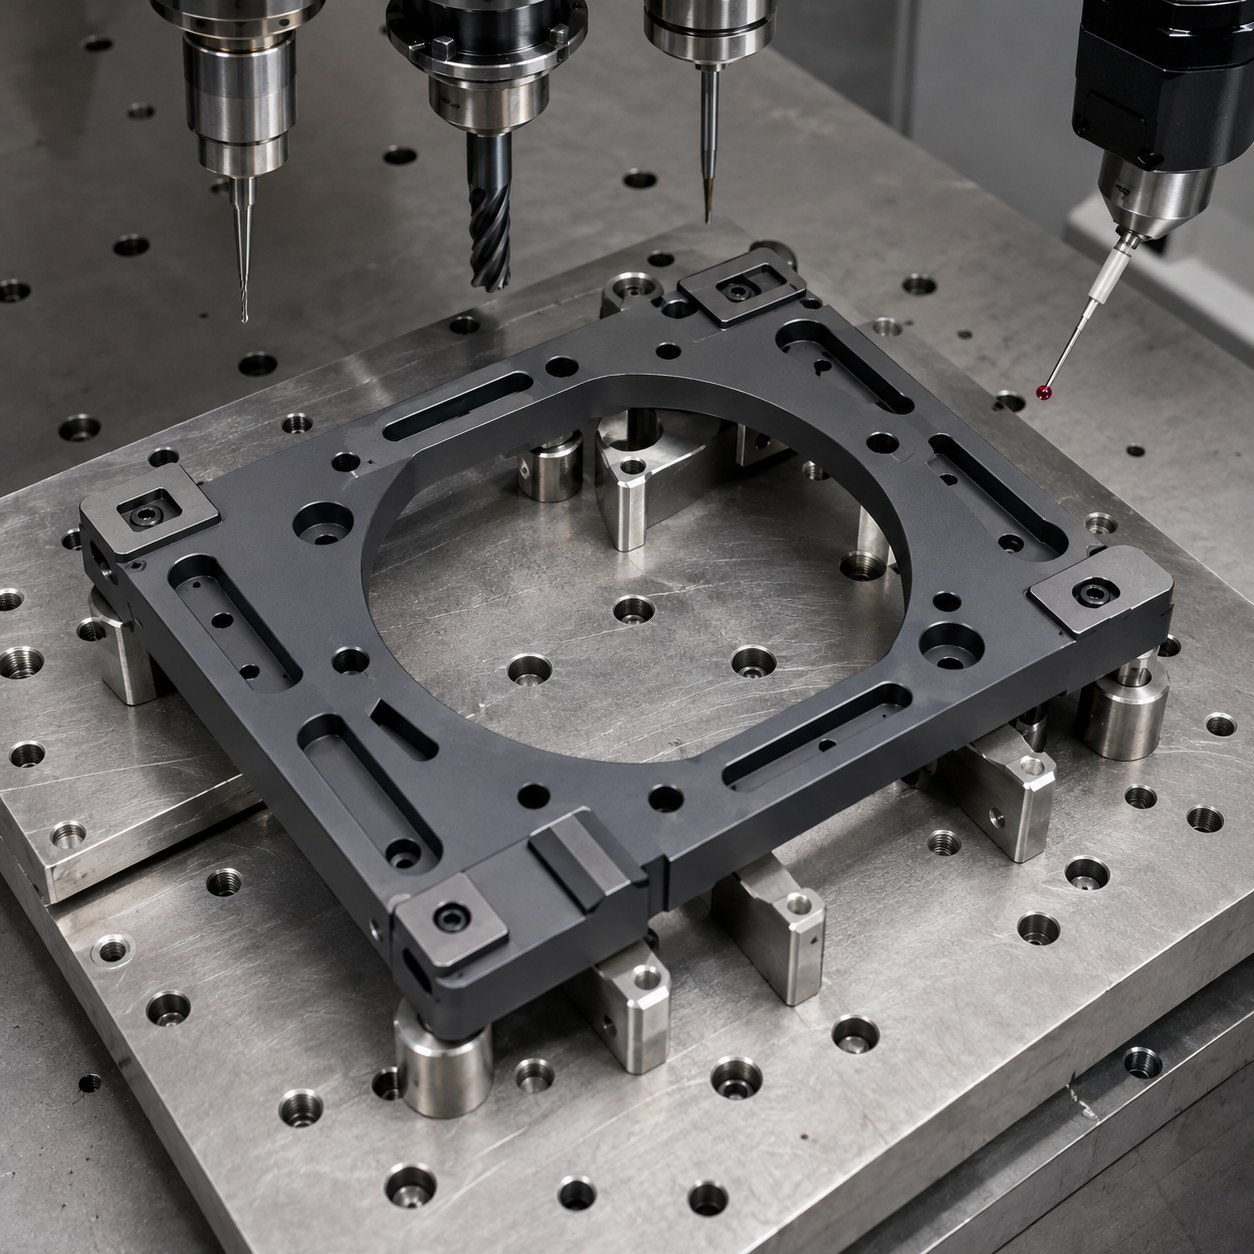
Задача: обработать оптическую рамку Invar 36 без изгиба гибких пазов после раскрепления. Чертеж связывает высоту площадок, штифты и свободную плоскостность.
Зоны чертежа и выбор инструмента
| Элемент чертежа | Выбранный инструмент | Причина и отклоненная замена |
|---|---|---|
| Базовая плоскость | Позитивная 50 мм карбидная фреза TiAlN | Меньше тепла в Invar; тяжелая негативная пластина отклонена. |
| Гибкие пазы | 2 мм трехзубая карбидная фреза с малым радиусом | Прямая стенка при малой силе. |
| Кинематические площадки | 8 мм карбидная фреза с доведенной кромкой | Одинаковая высота без ручной доводки. |
| Штифтовые отверстия | Пилот, получистовая обработка и точное растачивание | Исправляет смещение после снятия напряжений. |
| Микрофаски | 60-градусная фасочная фреза с контролем биения | Не ослабляет корень паза. |
Последовательность и базирование
Зажимают только толстые зоны, чернят окно и контур, стабилизируют, затем чистят площадки, пазы и отверстия при стабильной температуре.
Стружка, заусенцы и ресурс
Invar наклепывается при трении; нужна реальная стружка и стабильная СОЖ. Фрезу паза меняют по росту нагрузки.
Контроль по цепи допусков
КИМ проверяет площадки, позицию, ширину паза и свободную плоскостность; корни пазов смотрят оптически.
Вопросы
Почему не чистить площадки после всех пазов?
Пазы снимают напряжения; нужна свободная проверка.
Когда менять фрезу?
По росту нагрузки или заусенца.
Как проверить малые напряжения?
Сравнить КИМ в зажиме и без него.


