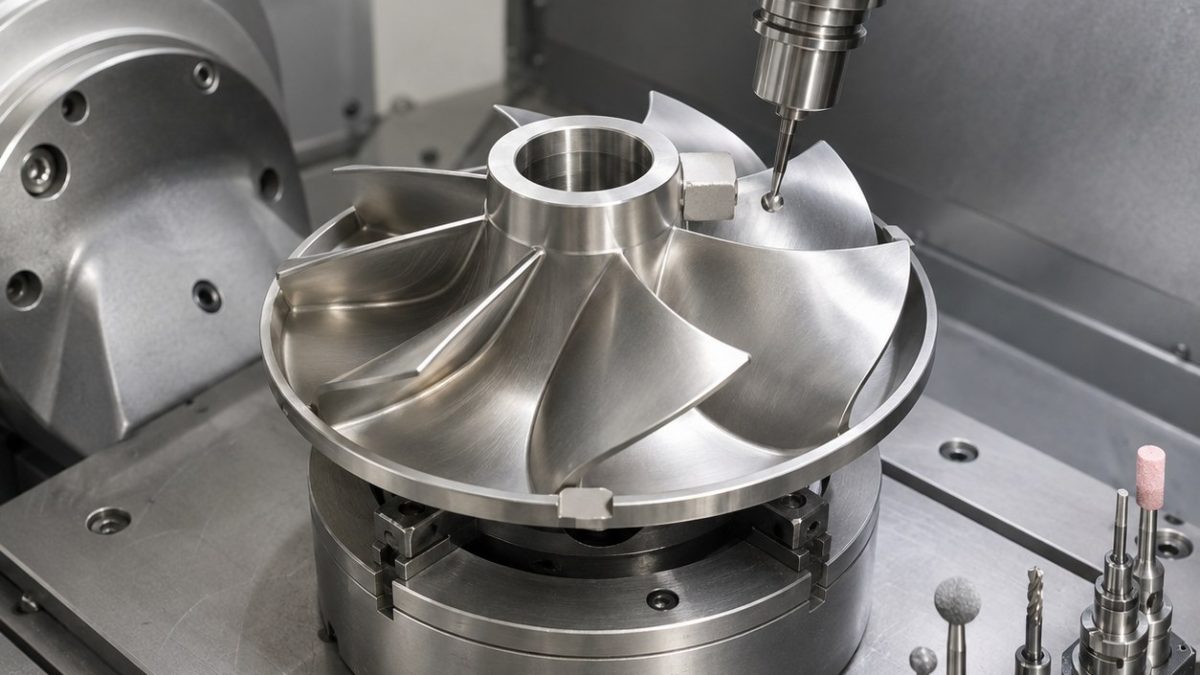
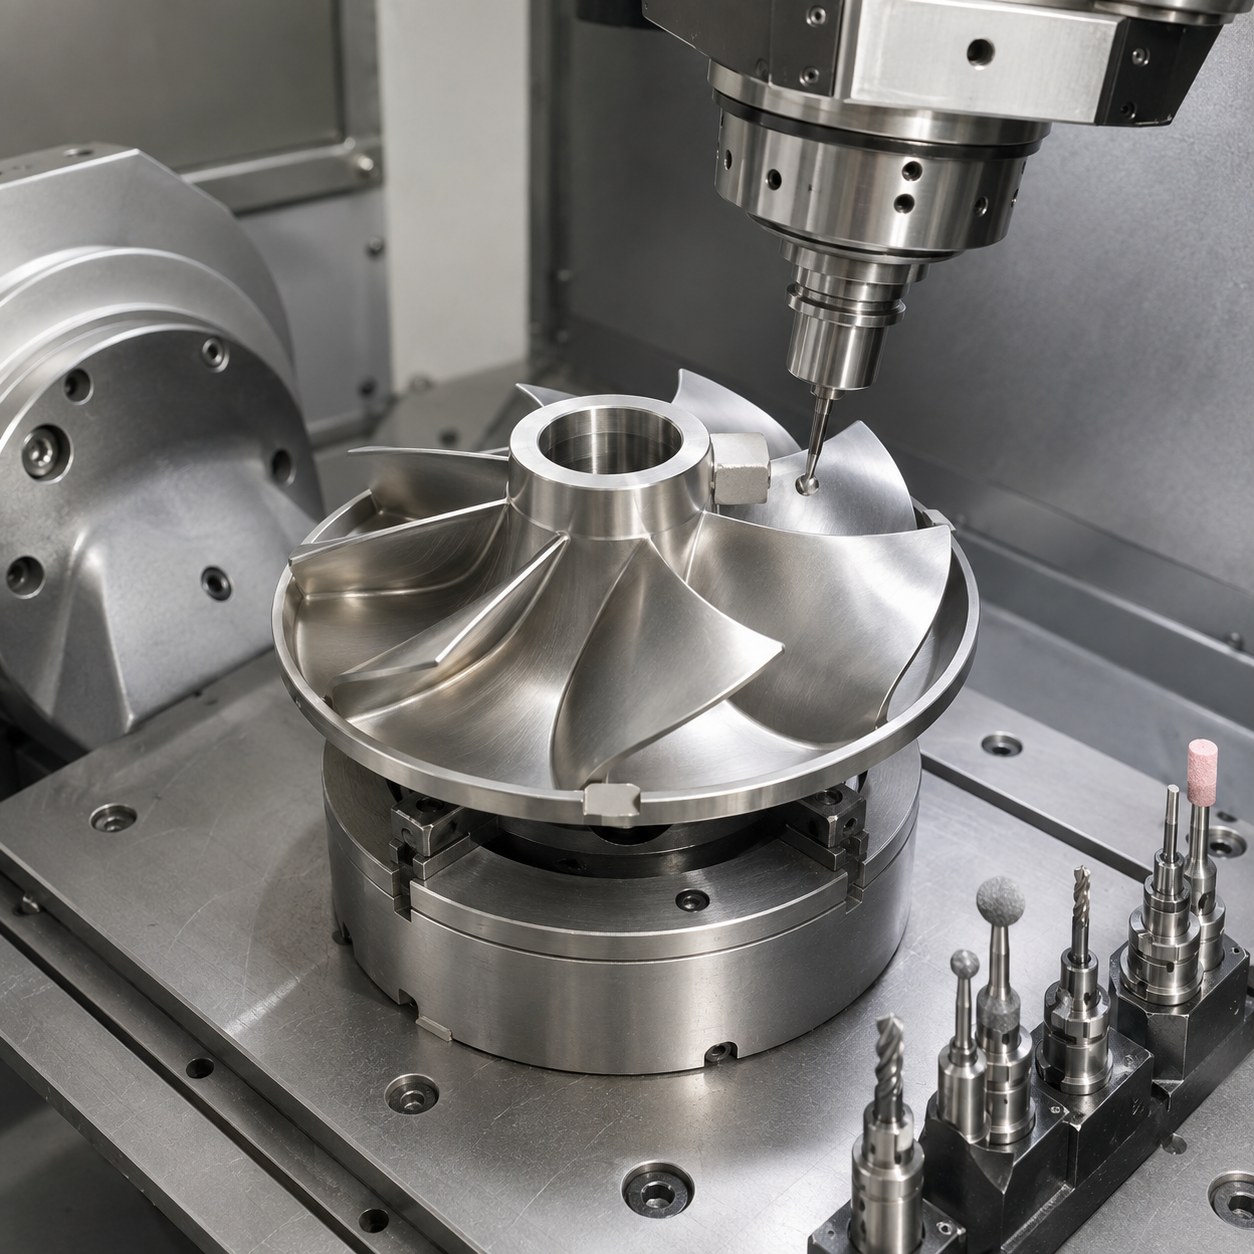
Related drawing references: ETFE Diaphragm Support CNC Tool Selection for Spiral Flexure and Raised Sealing Bead and Rene 41 Turbine Seal Segment CNC Tool Selection for Honeycomb Pocket and Feather Edges.
Русский: Инструмент для крыльчатки 410
Это пятиосевая задача: обработать тонкие лопатки из стали 410 и связать отверстие ступицы, бурт и площадки балансировки одной базовой цепью.
Выбор инструмента по чертежу
| Элемент чертежа | Инструмент и держатель | Причина и отклоненная замена |
|---|---|---|
| Ступичное отверстие | Расточная головка с TiAlN пластиной и гидропатроном | Задает ось до чистовой обработки лопаток. |
| Черновая лопаток | 8 мм пятизубая карбидная фреза с переменной спиралью | Меньше нагрев и вибрация. |
| Чистовая поверхности | 10 мм бочкообразная фреза и 4 мм шаровая у корня | Бочкообразная сокращает проходы. |
| Тонкий бурт | 3 мм радиусная фреза в термопатроне, чередующиеся проходы | Снижает радиальное растяжение. |
| Площадки и заусенцы | Малая карбидная фреза и сферический дебарринг | Обработка площадок и скрытых выходов. |
Порядок обработки
Сначала черновая ступицы и тыльной стороны, затем чистовая отверстия. Межлопаточные каналы обрабатывают с равным припуском, бочкообразная фреза чистит середину, шаровая — корни.
Материал, стружка и ресурс
Сталь 410 вибрирует и наклепывается. Нужна постоянная толщина стружки, без остановки на бурте; чистовой инструмент меняют по тренду нагрузки до появления заусенца.
Допуски и контроль
КИМ проверяет ось, толщину в трех сечениях, биение бурта и припуск площадок. Эндоскоп смотрит скрытые выходы до балансировки.
Вопросы по инструменту
Зачем бочкообразная и шаровая?
Бочкообразная сокращает проходы, шаровая достает малые радиусы.
Как убрать вибрацию?
Равный припуск, постоянная стружка, чередование проходов и правильный вылет.
Когда делать площадки?
После контроля, чтобы оставить материал для балансировки.


