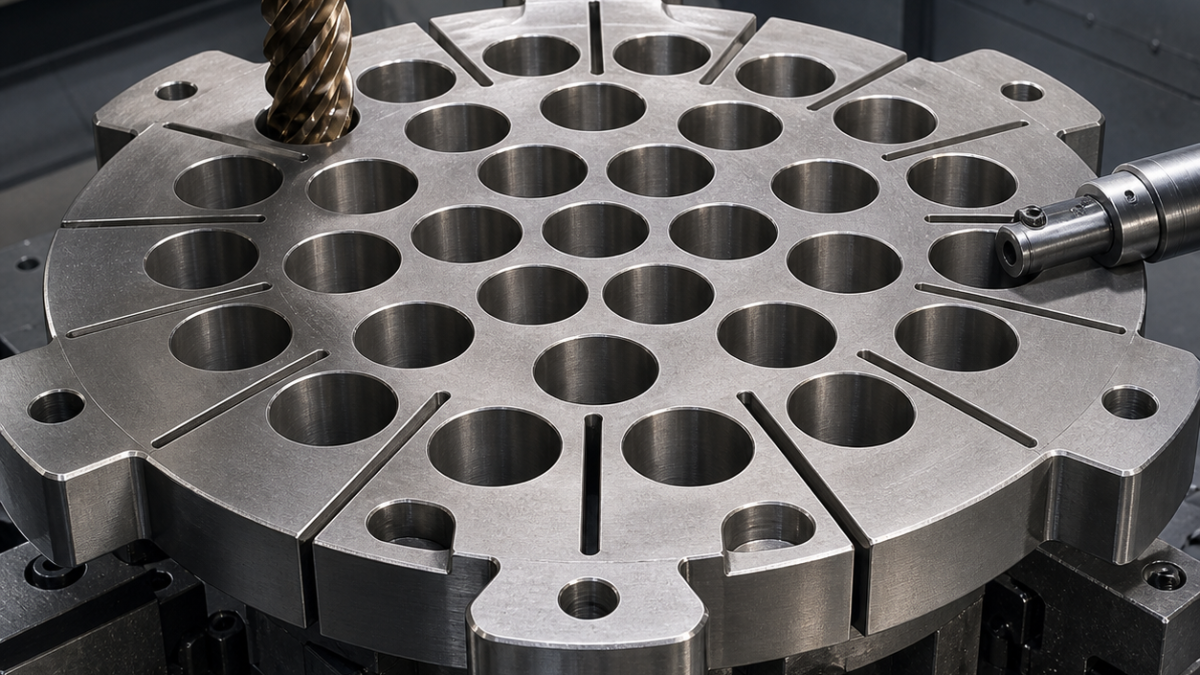
Français: Outillage d’une grille Incoloy 800H à alésages et fentes
La réponse mise à jour montre comment tenir le pas lorsque les fentes libèrent une plaque chaude et écrouie. Ordre, température des ligaments et moment d’ouverture pilotent la planéité.
Une progression circulaire accumulerait chaleur et écrouissage dans les ligaments. Le réseau est donc ébauché en damier, les fentes sont libérées avant la dernière reprise des faces et trois outils distincts ouvrent, semi-finissent puis alèsent chaque trou.
Conditions libres du plan
A-B-C placent 36 alésages Ø18 H8 à 0,050 mm, séparés par 3,0 mm minimum. Douze fentes font 3,00 +0,050/0 mm sur 10 mm, fin R1,50. Les quatre plots restent coplanaires à 0,080 mm après desserrage. Les trous demandent Ra 1,6 µm, sans bavure interne.
Carte des outils
| Fonction | Carbure et maintien | Décision |
|---|---|---|
| Calamine | Ø20, cinq dents variables AlTiN, 42°, R0,8, arête 0,04 mm, hydraulique | Arête robuste à faible engagement. |
| Faces | Tourteau Ø50, six plaquettes PVD R0,8 dont une racleuse | Faible profondeur et peu de raccords. |
| Ouverture | Foret indexable Ø14 arrosé, plaquettes AlTiN positives | Crée vite l’espace copeau. |
| Semi-finition | Ø12, cinq dents AlCrN, R0,5, portée 28 mm | Corrige la position, réserve 0,15 mm. |
| Ø18 H8 | Alésage fin PVD R0,4, arrosé, barre courte amortie | Compense chaque trou. |
| Fente brute | Ø2,5, trois dents AlCrN, 25°, col 12 mm | Trochoïde à faible chaleur. |
| Fente finie | Ø3,0, quatre dents AlTiN variables, R0,15 | Parois et R1,5 contrôlés. |
| M12 | Foret Ø10,2, fraise à fileter Ø8 AlCrN et chanfreineuse Ø10 | Faible couple, diamètre corrigible. |
Libération et mesure
Trois appuis portent la grille. Les trous non voisins sont ouverts successivement; 0,15 mm reste au diamètre. Les fentes opposées gardent 0,10 mm par paroi. Après desserrage et égalisation thermique, les plots et A sont repris, puis les trous sont alésés du centre vers l’extérieur. Usure en entaille, bande jaune ou charge montante retirent l’outil.
MMT, comparateur d’alésage, profilomètre et vision contrôlent positions, H8, Ra, ligaments et rayons. La planéité finale est mesurée sur trois appuis libres.
Pourquoi un ordre en damier?
Pour distribuer chaleur et écrouissage.
Pourquoi aléser fin?
Pour corriger chaque trou après libération.
Quand ouvrir les fentes?
Avant les dernières faces et alésages.
Voir l’usure des alliages nickel et les signatures d’usure.
Seuil thermique et durée de vie ajouté
Seul le groupe actif est pointé. Un foret carbure arrosé de 8 mm pilote, puis une fraise AlTiN rayon de 12 mm à cinq dents semi-finit en hélice en laissant 0,15 mm pour une tête à aléser amortie après refroidissement. Les fentes sont fraisées avec 4 mm quatre dents avant la face finale; une scie mince peut dévier et rayer les ligaments.
| Point du plan | Outil / méthode | Critère |
|---|---|---|
| Groupe d’alésages | Perçage damier et hélice | Pas et température |
| Alésage H8 | Alésage amorti, 0,15 mm | Calibre air et axe MMT |
| Fente de dilatation | Carbure 4 mm, 4 dents | Largeur et planéité libre |
Contrôle et arrêt
Température et charge sont cartographiées par zone. Trois alésages sont palpés après chaque groupe et l’entaille à la profondeur est inspectée. MMT pour le pas, contrôle pneumatique du diamètre, largeur de fente et planéité libre après stabilisation ferment la boucle.
Parcours associés: Inconel deep-bore tooling; AL-6XN tandem-bore tooling.
FAQ ciblée
Pourquoi en damier ? Pour séparer les sources chaudes. Pourquoi aléser ? Pour corriger taille et axe. Fentes avant face finale ? La passe retire la petite déformation libérée.
Pour comparer poches, trous, sièges, gorges et sections minces, consulter le centre d’outillage CNC des alliages de nickel.


