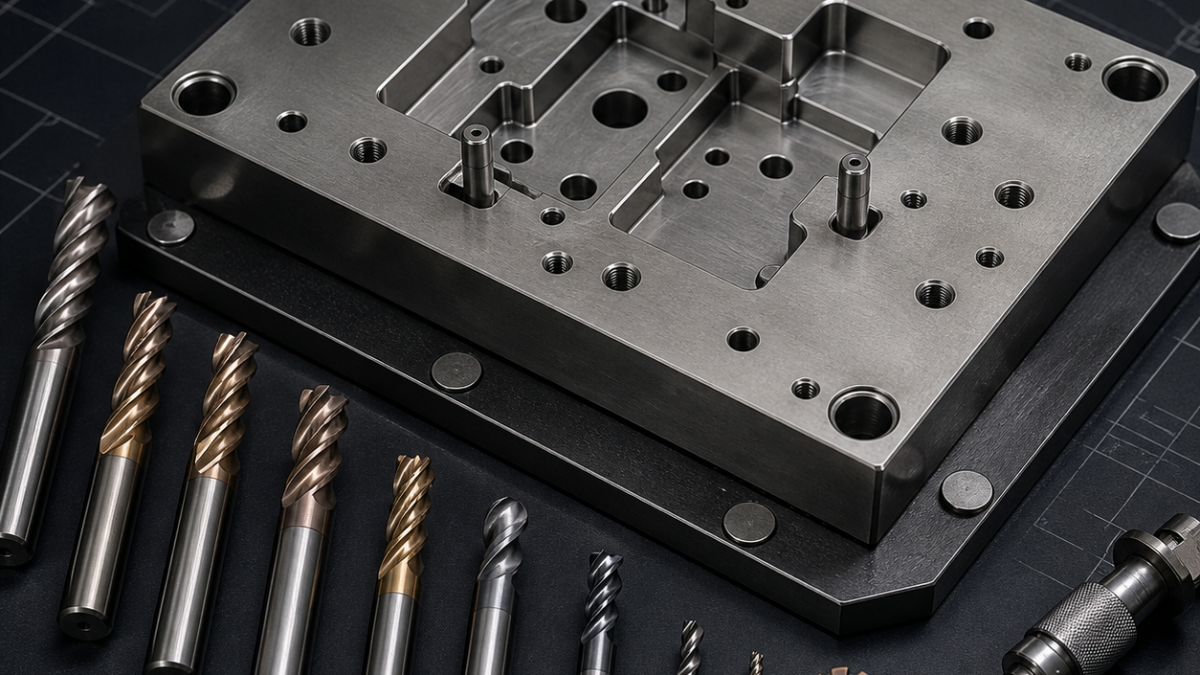
中文:淬硬 D2 冲压模板精加工方案
本案例针对淬硬 D2 冲压模板,零件包含精密型腔、定位销孔、耐磨工作面和安装螺纹。加工难点是材料硬度高、刀具容易崩刃、热裂纹风险大,并且定位孔与型腔之间的位置关系要求严格。建议以磨削后的底面和定位孔作为主基准,热处理后先复测变形和余量,再进入精加工。
配刀方面,半精加工使用适合淬硬钢的涂层硬质合金立铣刀,型腔侧壁精加工使用短刃高硬度立铣刀并控制刀柄跳动,底面和圆角使用独立精加工刀具。定位销孔可根据公差选择硬铰、坐标磨或插补精加工。检测重点包括型腔位置、底面粗糙度、孔径孔位、侧壁锥度和毛刺状态。


