This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
Related: Read the related CNC tooling case.
Français: Fraisage CNC de grands filetages intérieurs : compensation du diamètre sur flancs et contrôle
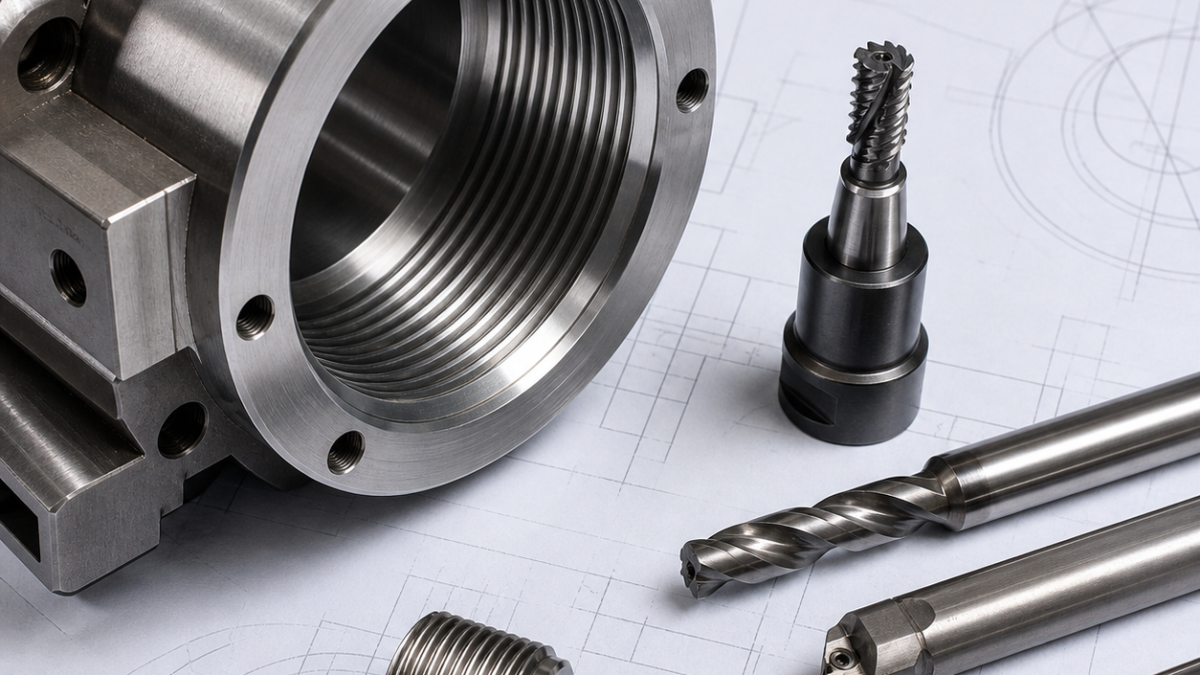
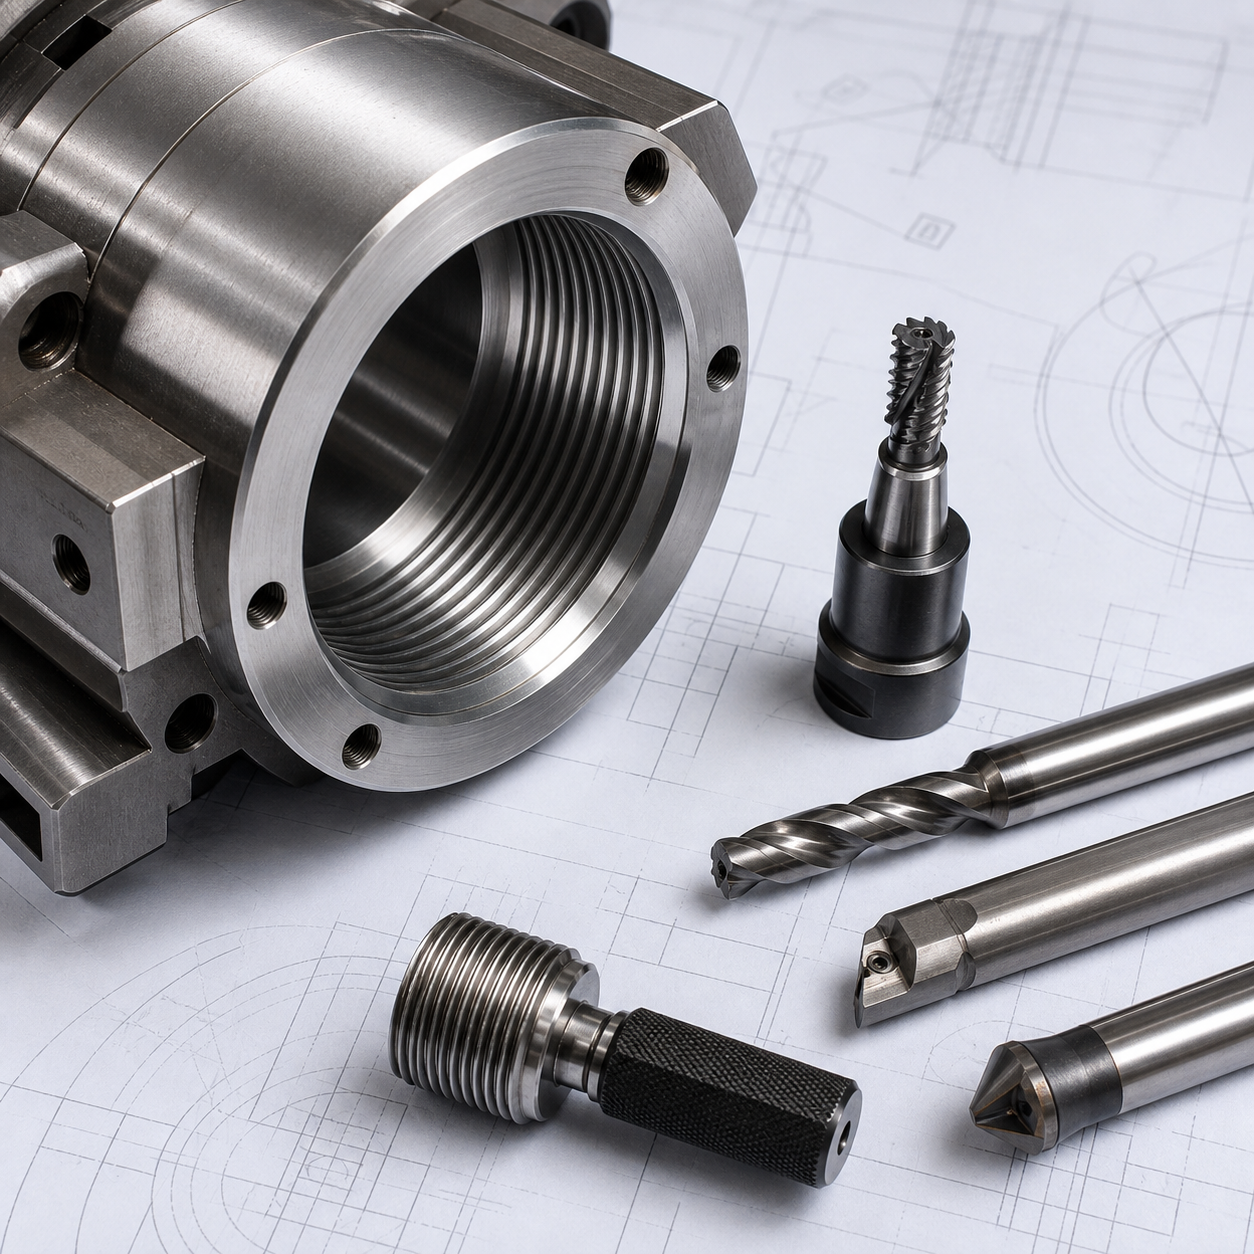
Ce carter hypothétique comporte un grand filetage intérieur borgne près d’une face d’étanchéité. Le fraisage est choisi pour limiter le couple, évacuer les copeaux et corriger le diamètre sur flancs.
Fonctions et références
Ce carter hypothétique comporte un grand filetage intérieur borgne près d’une face d’étanchéité. Le fraisage est choisi pour limiter le couple, évacuer les copeaux et corriger le diamètre sur flancs.
Outils et stratégie de coupe
Aléser d’abord le diamètre mineur, puis réaliser dégagement et chanfrein. Choisir une fraise carbure avec longueur utile suffisante et porte-à-faux minimal.
Montage et gamme
Programmer une hélice en avalant avec entrée tangentielle. Mesurer la première pièce puis corriger le rayon par une fraction contrôlée de l’erreur de calibre.
Tolérance, surface et durée de vie
Contrôler avant-trou, diamètre sur flancs, entrée et fond. Nettoyer avant le calibre GO/NO-GO et suivre l’historique des corrections.
FAQ
Que vérifier en premier ?
Références, surépaisseur réelle et faux-rond doivent être confirmés avant compensation.
Un seul calibre suffit-il ?
Non, le contrôle fonctionnel doit être complété par des mesures dimensionnelles et de position.


