This is a realistic hypothetical process-planning case, not a customer project or confidential drawing.
Français: Usinage CNC d’une cage PEEK : fenêtres minces et finition sans bavure
Intention de recherche et lecture du plan
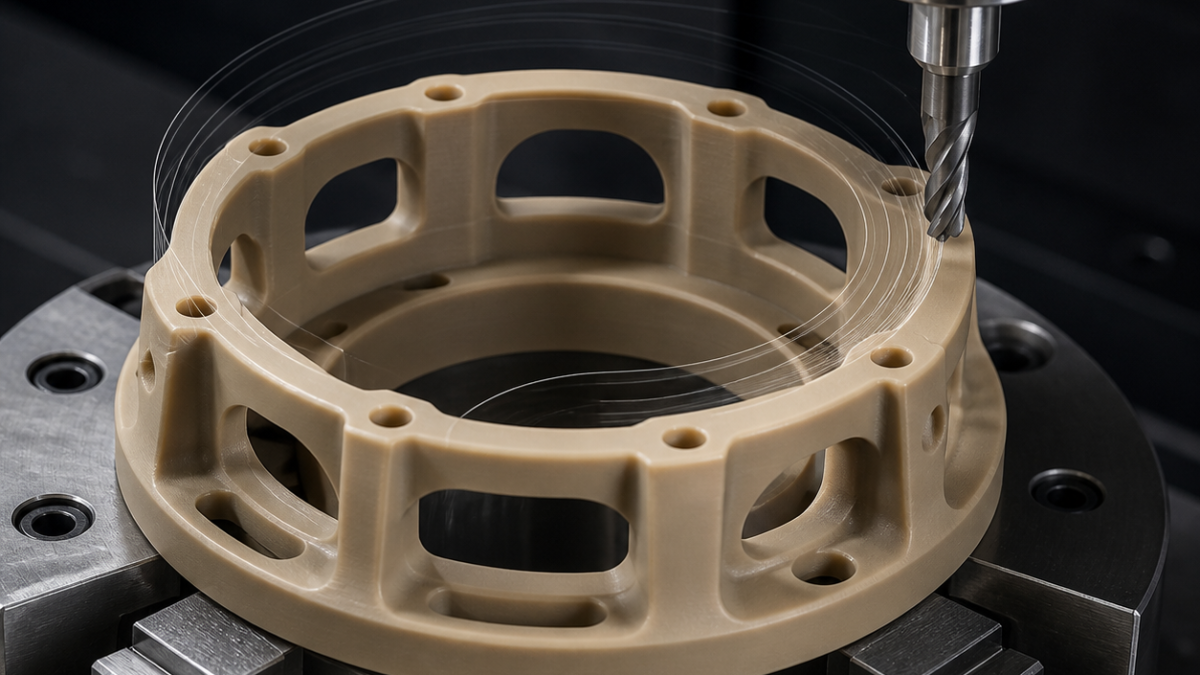
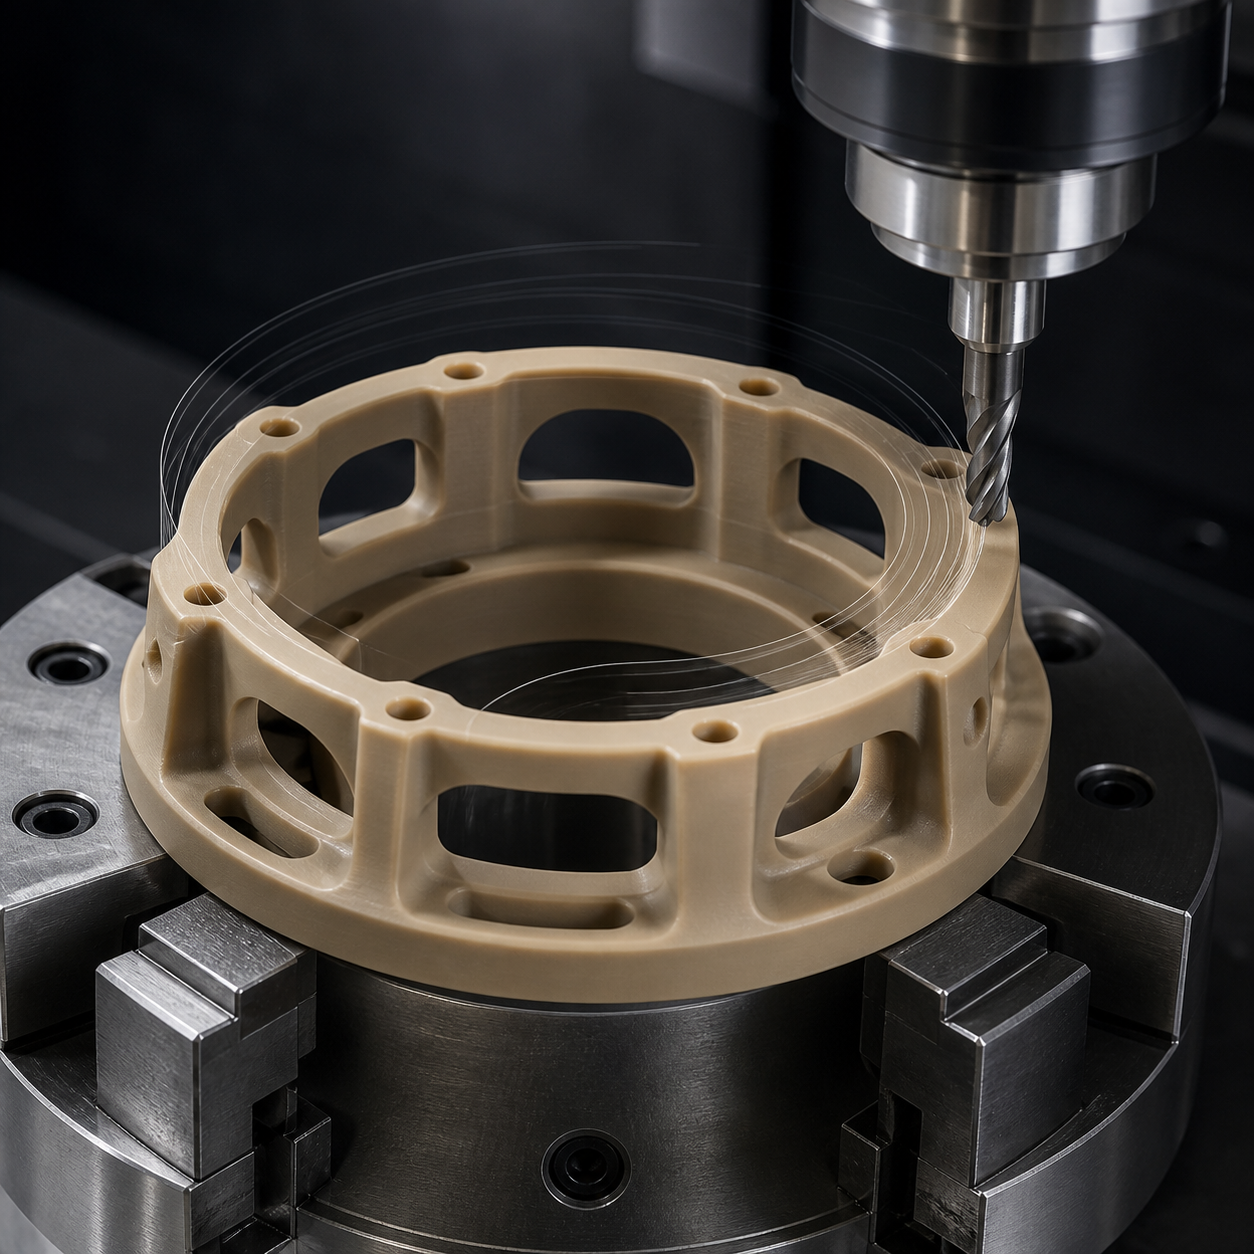
Pour une cage de roulement en PEEK à fenêtres minces, il faut des arêtes carbure polies très vives, un serrage faible, une ouverture symétrique des fenêtres et un contrôle à température stabilisée. Le plan doit relier alésage, cercle primitif, largeur des nervures et exigences d’ébavurage.
- Définir la face et l’alésage de référence
- Séparer chanfrein fonctionnel et simple casse d’arête
- Vérifier la température de référence
Choix des outils carbure
Une fraise carbure 2 dents, courte et polie, évacue bien les copeaux de PEEK. Une petite fraise à col dégagé finit les rayons et une fraise à chanfreiner très affûtée stabilise les arêtes. Une arête émoussée chauffe et étale le polymère.
Gamme et bridage
Usiner d’abord face et alésage en mors doux, puis soutenir la bague sur mandrin ajusté ou nid profilé. Ébaucher les fenêtres opposées, laisser une surépaisseur régulière, refroidir la pièce et finir sous faible effort.
- Conserver une épaisseur de copeau réelle
- Éviter tout arrêt de l’outil en contact
- Extraire les copeaux sans les recouper
Trajectoires, tolérances et état de surface
Privilégier entrée hélicoïdale, engagement limité près des nervures et raccords hors paroi finie. Des passes à vide répétées ajoutent de la chaleur. Contrôler circularité et profil à l’état libre plutôt que rechercher seulement un aspect brillant.
Risques matière et durée de vie
Le PEEK se dilate, reprend sa forme après desserrage et forme des copeaux légers. La croissance des bavures et la dérive dimensionnelle sont de meilleurs critères de changement d’outil que la casse.
Contrôle
Mesurer l’alésage avec faible effort, la position des fenêtres par vision ou MMT, l’épaisseur à plusieurs angles et la planéité après stabilisation thermique.
FAQ usinage de cage PEEK
Comment éviter les bavures aux fenêtres ?
Employer une arête polie réellement vive, soutenir la sortie et effectuer une finition légère dédiée.
Faut-il un arrosage ?
Air sec ou arrosage maîtrisé conviennent si la chaleur et la recoupe sont évitées.
Pourquoi l’alésage bouge-t-il après desserrage ?
Le serrage et la chaleur déforment temporairement le PEEK; il faut stabiliser puis mesurer librement.