Français: Usinage d’une fourche AZ91D : bras fins, alésages coaxiaux et sécurité copeaux
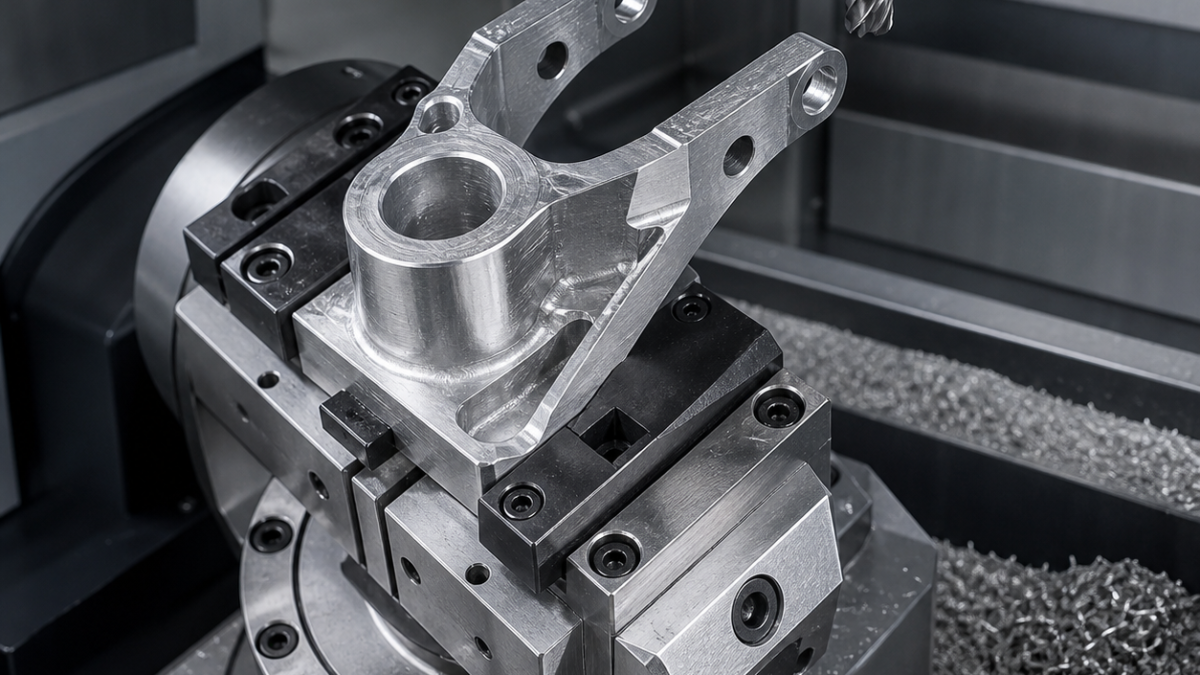
Réponse à l’intention de recherche : pour usiner une fourche de nacelle en magnésium AZ91D, il faut conserver les deux bras soutenus jusqu’à la finition des pivots, construire l’axe depuis les références fonctionnelles et extraire les copeaux secs avec une installation qualifiée pour les métaux combustibles. Ce scénario est hypothétique et ne décrit aucun dossier client.
Lecture fonctionnelle du plan
La face d’appui A, le pilote B et le trou d’orientation C constituent le repère. Deux alésages Ø12 H7 espacés de 96 mm partagent un axe toléré à 0,03 mm par rapport à A. Les bras font 4,5 mm et le fond de poche 1,8 mm. L’axe des pivots prime donc sur le profil extérieur, qui reste avec surépaisseur tant que la rigidité est nécessaire.
Carbure tranchant et environnement maîtrisé
Une fraise carbure polie non revêtue à trois dents ouvre les poches; une fraise courte à deux dents finit les zones minces. Les pivots sont percés, interpolés puis alésés finement. Le faible rayon d’arête limite le frottement. L’air dirigé et l’aspiration homologuée évitent la recoupe; les copeaux sont séparés et un agent extincteur de classe D fait partie de la gamme.
Gamme et trajectoires
La première prise crée A-B-C. La seconde utilise un nid à trois appuis et des touches amovibles sous les bras. L’ébauche adaptative alterne gauche et droite avec engagement constant, en laissant 0,4 mm radialement et 0,25 mm au fond. Les deux pivots sont finis dans la même indexation, puis palpés avant la suppression des attaches. Une passe directionnelle à faible engagement vise Ra 1,6 µm.
Risques matière et contrôle
Une charge broche croissante ou une arête grise et étalée impose le remplacement de l’outil; aucune durée arbitraire n’est annoncée. Les chanfreins avant et arrière remplacent le ponçage manuel. Après stabilisation thermique, la MMT reconstruit A-B-C, calcule l’axe commun, l’entraxe et la perpendicularité. Un calibre certifié ou une mesure pneumatique confirme H7; l’épaisseur et la déformation libre sont relevées à la racine et en bout.
FAQ
Faut-il toujours lubrifier abondamment le magnésium AZ91D ?
Non. Le choix dépend d’une validation globale machine-fluide-incendie; ici, la stratégie est sèche avec extraction continue adaptée.
Comment limiter le déplacement des bras minces ?
En équilibrant l’ébauche, en gardant des attaches et des soutiens locaux, puis en libérant la pièce après les alésages.
Pourquoi choisir l’alésage fin ?
Il corrige position et coaxialité dans le repère fonctionnel, contrairement à un alésoir qui suit davantage l’avant-trou.
À rapprocher du contrôle d’alésages coaxiaux et du support des parois minces.