Related tooling references: PPSU Sterilization Tray Latch Rail CNC Tool Selection for Snap Hooks and Drain Slots and H13 Hot Runner Nozzle Tip CNC Tool Selection for Conical Gate Seat and Spiral Heater Groove.
English: AZ31B Camera Housing Tooling for Cooling Fins and Lens Boss
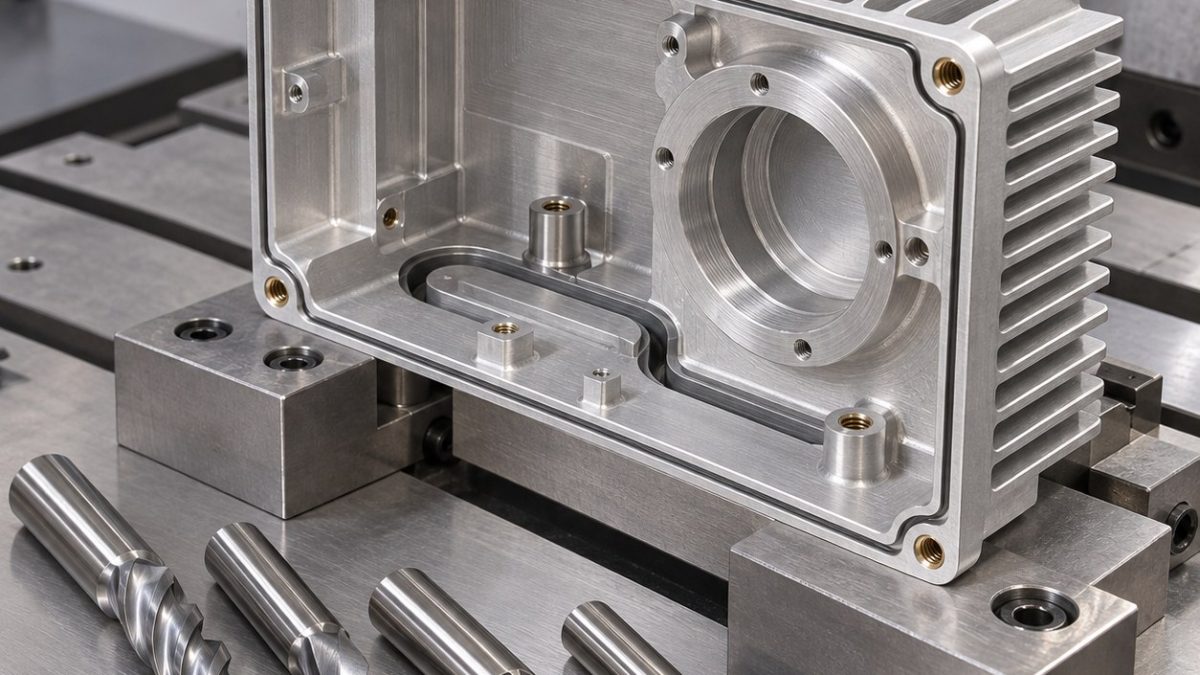
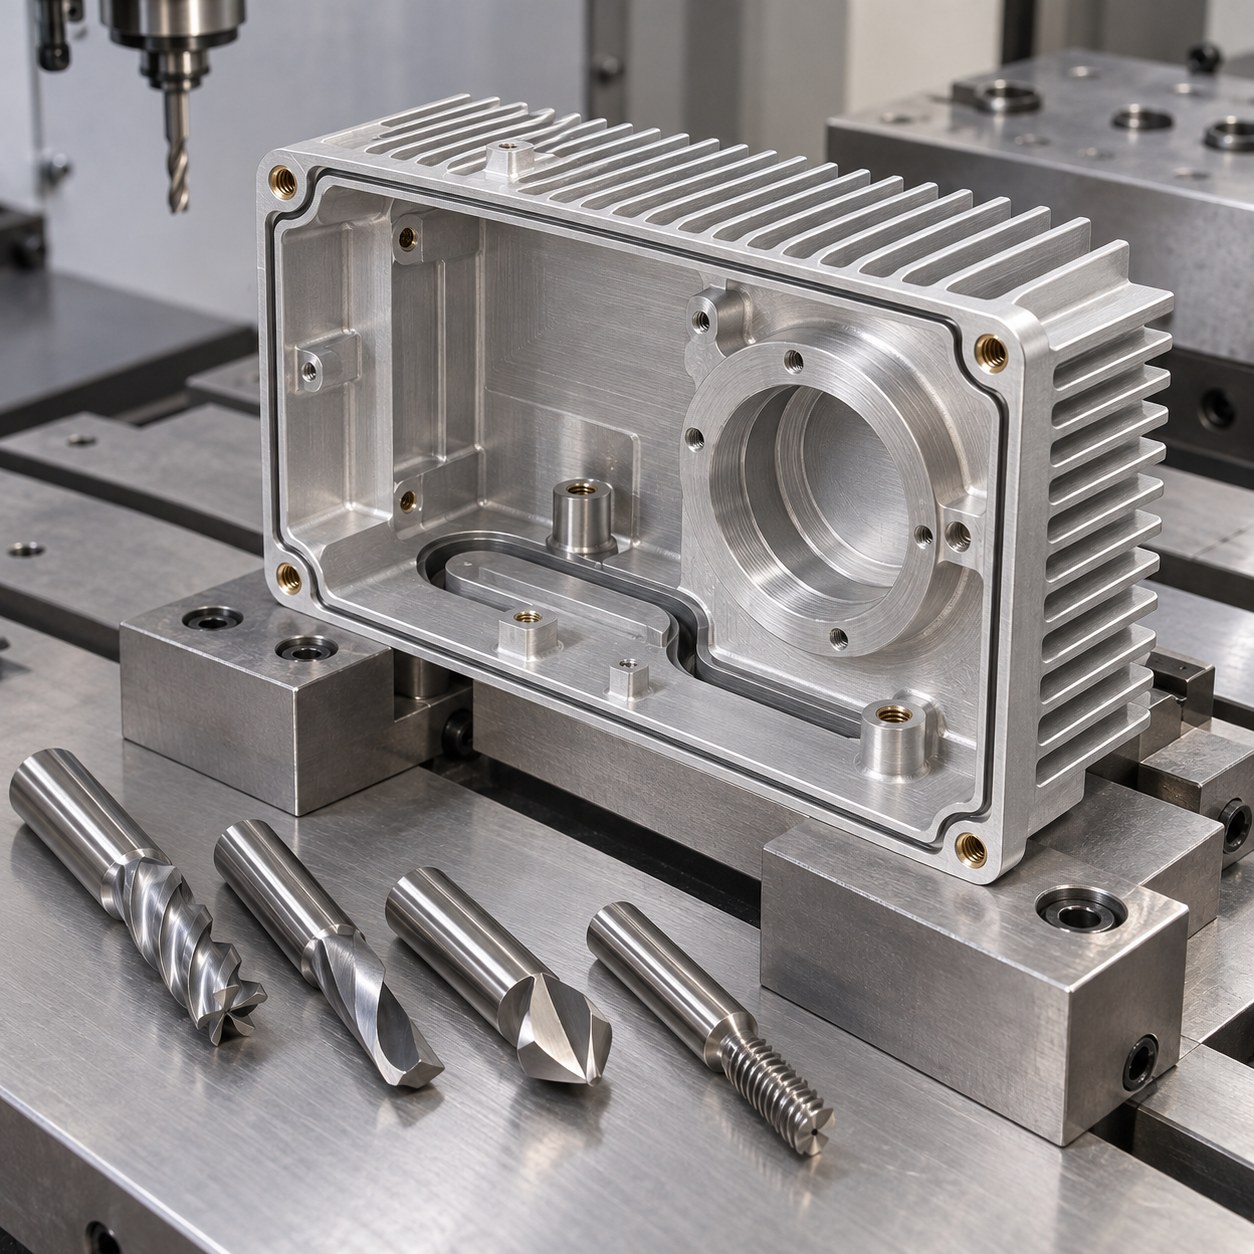
This AZ31B camera housing case answers how to tool thin magnesium fins, a lens boss pocket and internal cable trench without creating heat or unsafe chip packing. The selected tools favor sharp dry cutting and predictable evacuation.
Magnesium housing features and tool choice
| Feature | Tool and holder | Safety and quality reason |
|---|---|---|
| Thin cooling fins | 4 mm sharp uncoated carbide high-helix end mill | Sharp uncoated edge lowers heat; coated roughers can rub magnesium. |
| Lens boss pocket | 8 mm 3-flute carbide rougher, 6 mm ball/radius finisher | Keeps optical boss round while removing stock efficiently. |
| Cable trench | 3 mm single-flute carbide slot tool | Large flute clears dry chips before packing. |
| Gasket groove | 1.5 mm polished carbide grooving cutter | Keeps groove floor clean without tearing the soft alloy. |
| Threaded insert holes | Carbide drill and thread mill, dry air evacuation | Thread milling avoids chip jam and allows insert fit adjustment. |
Thin-fin process order
Machine the lens boss and internal pads first while the housing is rigid, then cut the cable trench and gasket groove. Cooling fins are roughed with support stock and finished in alternating passes before the outside wall is released.
AZ31B chip and heat control
Magnesium demands dry chip discipline. Use sharp uncoated carbide, air evacuation, chip collection and no dwell at fin roots. Built-up edge or dark chips stop the tool before surface finish fails.
Housing inspection plan
Inspect boss coaxiality, fin height, gasket groove depth, insert thread fit, burrs in the cable trench and final housing flatness after unclamping.
Magnesium tooling FAQ
Why use uncoated carbide on AZ31B?
A sharp uncoated edge cuts cooler and avoids rubbing in magnesium.
What is the safety trigger to stop?
Packed chips, dark chips or built-up edge near fin roots.
Why finish fins before releasing the wall?
Support stock keeps thin fins and the housing wall from bowing.
中文: AZ31B镁合金相机散热外壳薄散热片与镜头凸台配刀
这个AZ31B相机外壳案例回答如何加工薄镁合金散热片、镜头凸台腔和内部线缆槽,同时避免发热和不安全积屑。刀具以锋利干切和可预测排屑为核心。
镁合金外壳特征与刀具选择
| 特征 | 刀具与刀柄 | 安全与质量原因 |
|---|---|---|
| 薄散热片 | 4 mm锋利无涂层高螺旋硬质合金刀 | 锋利无涂层刃口降热;涂层粗刀容易摩擦镁合金。 |
| 镜头凸台腔 | 8 mm三刃硬质合金粗刀,6 mm圆角精刀 | 高效去料并保持光学凸台圆度。 |
| 线缆槽 | 3 mm单刃硬质合金槽刀 | 大排屑槽让干屑及时排出,不堵槽。 |
| 密封槽 | 1.5 mm抛光硬质合金槽刀 | 槽底干净,不撕裂软合金。 |
| 螺纹嵌件孔 | 硬质合金钻和螺纹铣刀,干式气流排屑 | 螺纹铣避免堵屑并能调整嵌件配合。 |
薄散热片加工顺序
趁外壳刚性完整时先加工镜头凸台和内部安装垫,再切线缆槽和密封槽。散热片保留支撑余量粗加工,随后交替精修,最后释放外壁。
AZ31B切屑和热量控制
镁合金要求严格干式切屑管理。采用锋利无涂层硬质合金、气流排屑、切屑收集,散热片根部不允许停顿。出现积屑瘤或深色切屑时,表面失效前就换刀。
外壳检测方案
检测镜头凸台同轴度、散热片高度、密封槽深、嵌件螺纹配合、线缆槽毛刺,以及松夹后的外壳平面度。
镁合金配刀问答
AZ31B为什么用无涂层硬质合金?
锋利无涂层刃口切削更冷,减少镁合金摩擦。
什么情况必须停机?
切屑堆积、切屑变深色或散热片根部积屑瘤。
为什么释放外壁前先精修散热片?
支撑余量能防止薄片和外壳壁翘曲。
Español: Herramientas para carcasa AZ31B con aletas
La carcasa AZ31B requiere aletas finas y boss óptico sin calor ni viruta atrapada.
Carcasa magnesio y herramienta
| Elemento | Herramienta | Motivo |
|---|---|---|
| Aletas | Fresa carburo 4 mm sin recubrimiento | Menos calor. |
| Boss lente | Rougher 8 mm y acabado 6 mm | Redondez óptica. |
| Canal cable | Mono-labio 3 mm | Evacua viruta seca. |
| Junta | Ranurador pulido 1,5 mm | Fondo limpio. |
| Insertos | Broca y fresa de roscar | Ajusta rosca. |
Orden de aletas
Boss y pads primero, canal y junta, luego aletas alternadas antes de liberar pared.
Viruta y calor AZ31B
Magnesio exige corte seco controlado, aire y filos sin recubrimiento.
Inspección de carcasa
Se mide coaxialidad, altura de aleta, profundidad de junta, rosca y planitud.
FAQ magnesio
¿Por qué sin recubrimiento?
Corta más frío.
¿Cuándo parar?
Viruta oscura o acumulada.
¿Aletas antes de liberar?
Evita arqueo.
Français: Outils pour boîtier AZ31B à ailettes
Le boîtier AZ31B demande ailettes fines et bossage optique sans échauffement ni copeaux piégés.
Boîtier magnésium et outil
| Élément | Outil | Raison |
|---|---|---|
| Ailettes | Fraise carbure 4 mm non revêtue | Moins de chaleur. |
| Bossage objectif | Ébauche 8 mm et finition 6 mm | Rondeur. |
| Canal câble | Mono-dent 3 mm | Évacue sec. |
| Gorge joint | Outil poli 1,5 mm | Fond propre. |
| Inserts | Foret et fraise à fileter | Ajuste le filet. |
Ordre des ailettes
Bossage et plots d’abord, canal et joint, puis ailettes alternées avant libération.
Copeau et chaleur AZ31B
Magnésium: coupe sèche maîtrisée, air et carbure non revêtu très affûté.
Contrôle boîtier
Contrôle coaxialité, hauteur ailettes, gorge, filetage et planéité.
FAQ magnésium
Pourquoi non revêtu?
Coupe plus froid.
Quand arrêter?
Copeau sombre ou bourrage.
Ailettes avant libération?
Pour éviter cintrage.
Русский: Инструмент для корпуса AZ31B
Корпус AZ31B требует тонких ребер и оптической бобышки без перегрева и стружки в пазах.
Корпус магния и инструмент
| Элемент | Инструмент | Причина |
|---|---|---|
| Ребра | Острая непокрытая 4 мм | Меньше тепло. |
| Бобышка объектива | Черновая 8 мм и чистовая 6 мм | Круглость. |
| Кабельный паз | Однозубая 3 мм | Вывод сухой стружки. |
| Канавка уплотнения | Полированная 1,5 мм | Чистое дно. |
| Вставки | Сверло и резьбофреза | Настройка резьбы. |
Порядок ребер
Сначала бобышка и площадки, затем кабель и уплотнение, ребра перед освобождением стенки.
Стружка и тепло AZ31B
Магний требует сухого контроля: воздух и острый непокрытый карбид.
Контроль корпуса
Контроль соосности, высоты ребер, глубины канавки, резьбы и плоскости.
Вопросы магний
Почему без покрытия?
Режет холоднее.
Когда стоп?
Темная или набитая стружка.
Ребра до освобождения?
Меньше изгиб.