Related tooling references: 410 Stainless Pump Impeller CNC Tool Selection for Thin Blades, Shroud Lip and Balance Pads and G10 Epoxy Glass Manifold Plate CNC Tool Selection for Sealed Channels and Counterbored Holes.
Français: Outils pour bloc AM 316L à ports profonds
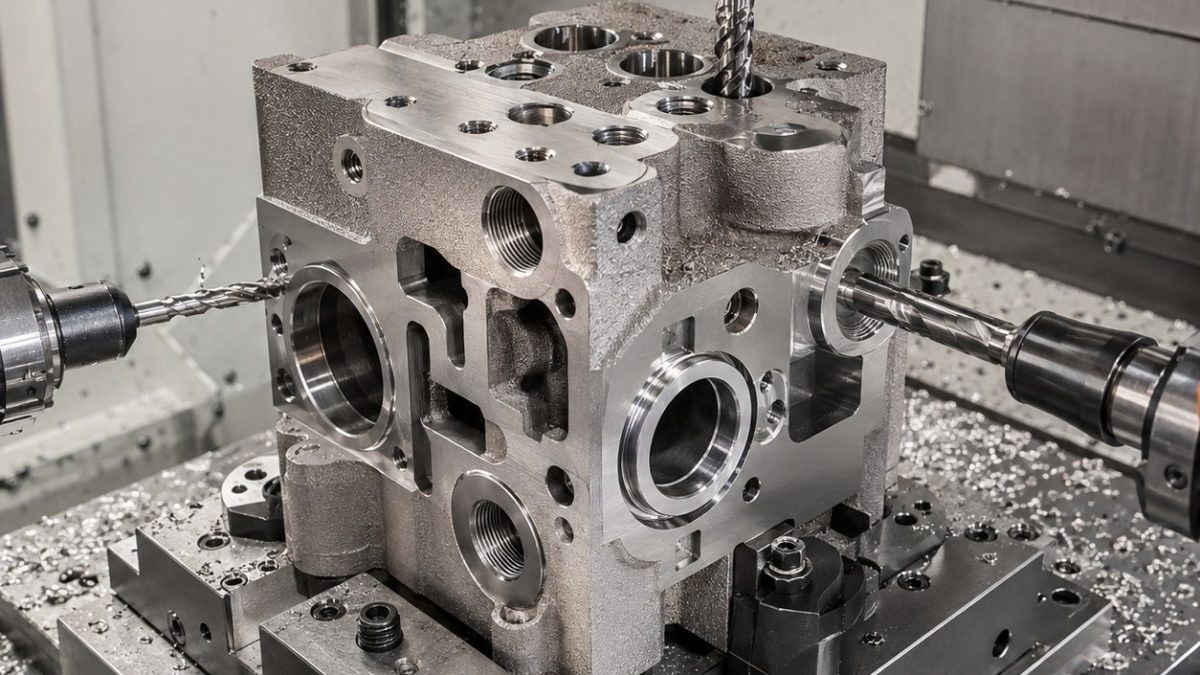
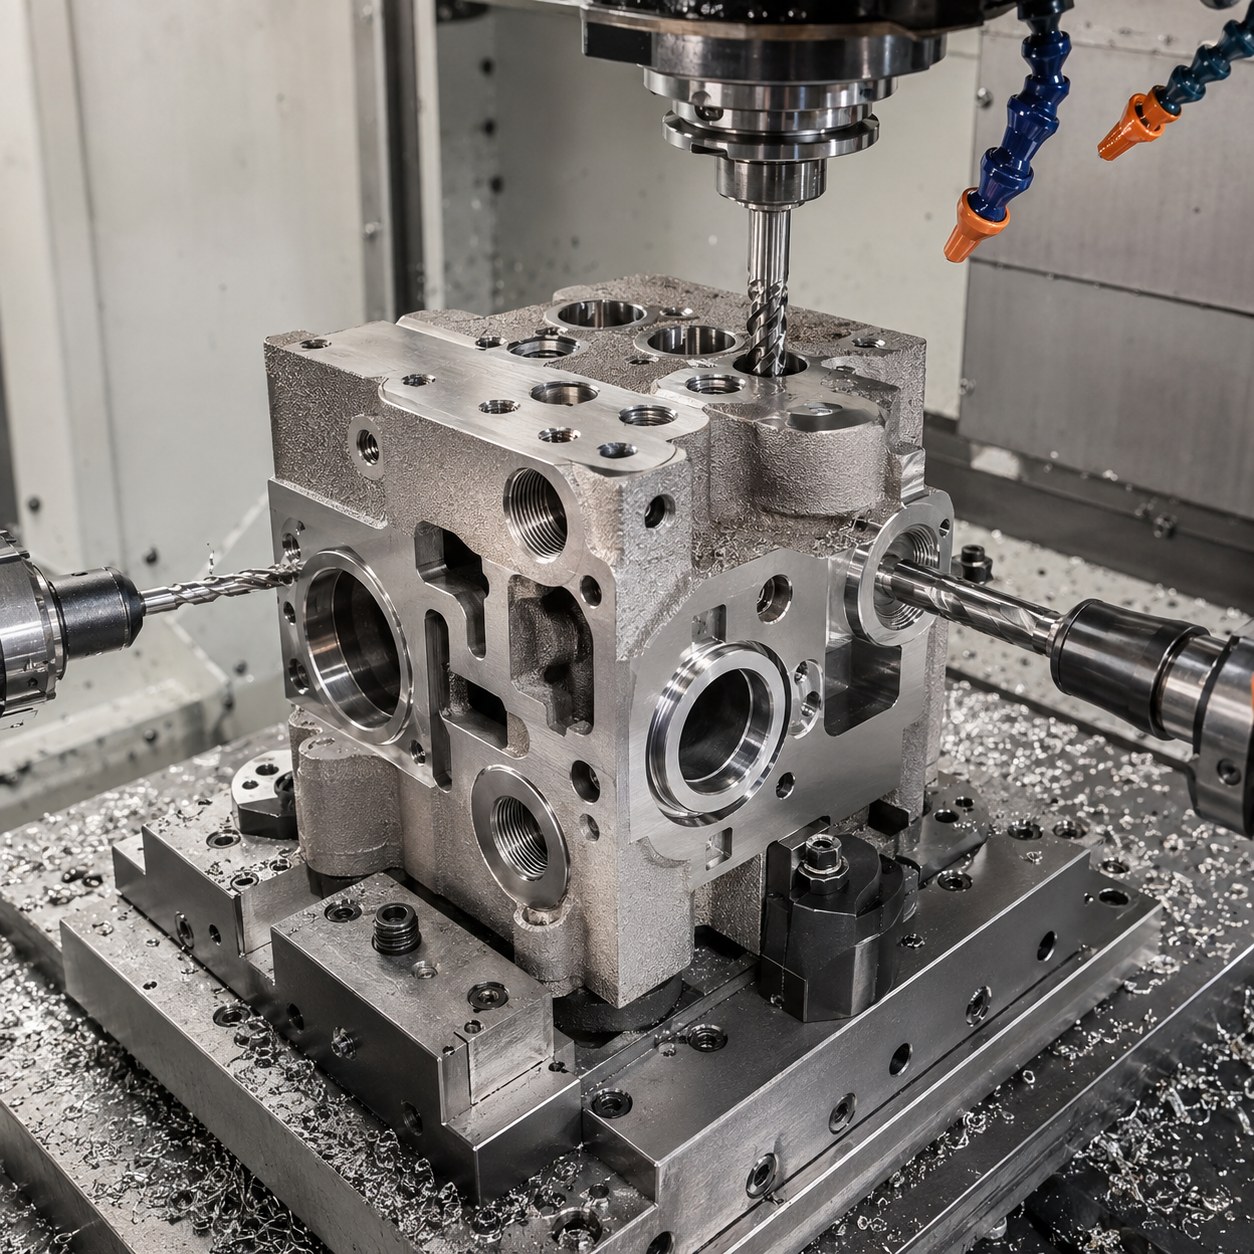
Le bloc AM 316L impose un choix d’outil par la peau imprimée, les ports profonds, les intersections et la finition O-ring.
Zones du plan et choix d’outils
| Élément du plan | Ensemble d’outils retenu | Raison et option écartée |
|---|---|---|
| Reprise des références | Fraise 32 mm à pas variable, passe légère | Coupe la peau AM irrégulière. |
| Ports profonds | Foret carbure arrosé puis barre guidée | Maîtrise la dérive liée à la densité. |
| Gorges O-ring | Outil à gorge interne carbure antivibratoire | Tient largeur et état de fond. |
| Filetages | Fraise à fileter TiAlN à col court | Évite le grippage du taraud. |
| Plans de joint | Semi-finition haut avance puis fraise wiper | Sépare nettoyage et planéité. |
Séquence d’usinage et logique de montage
Palper la pièce imprimée, nettoyer les références, repalper. Ports majeurs avant gorges, filetage après nettoyage, plans de joint en dernier.
Copeaux, bavures et durée de vie selon matière
AM 316L peut avoir des points durs. Forets arrosés, pas d’arrêt aux intersections, suivi de poussée.
Contrôle lié aux tolérances
Endoscope, MMT, jauges de gorge et de filetage, puis test basse pression.
Questions fréquentes
Pourquoi fraise à fileter ?
Moins de grippage.
Comment voir les bavures internes ?
Endoscope avant lavage.
Quand finir les plans ?
Après repalpage.


