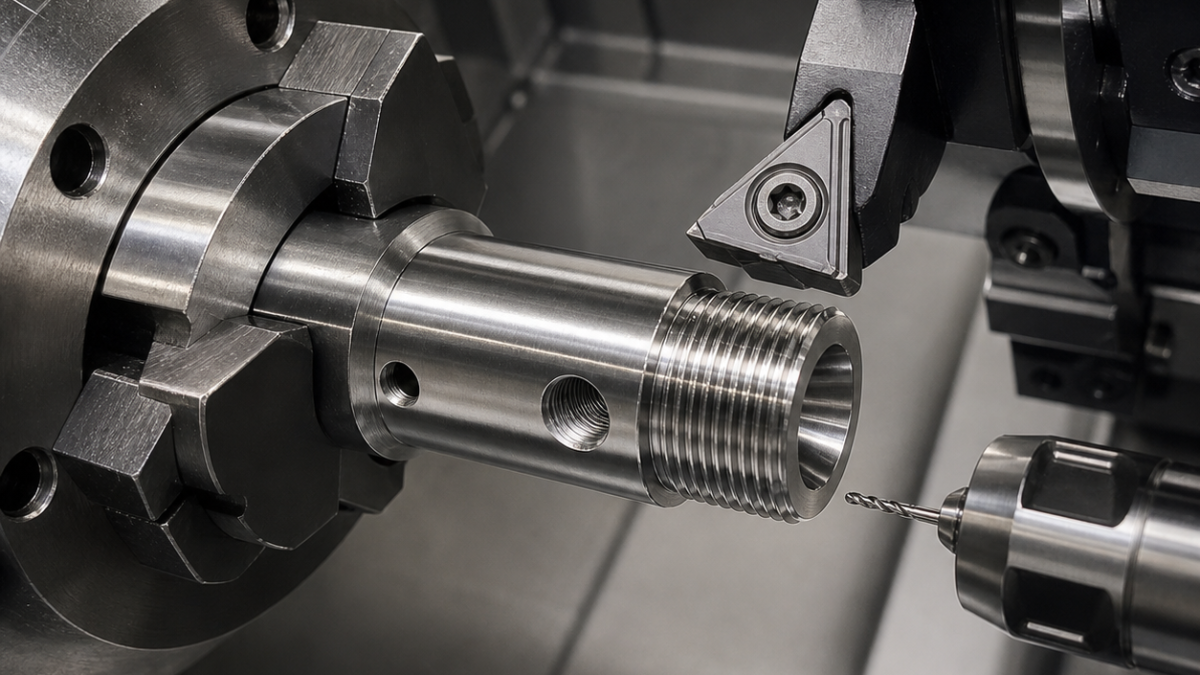
中文: 17-4PH 压力探头细牙、锥密封座与径向孔配刀
纠正材料并重建基准逻辑
旧文标题是17-4PH压力探头,正文却误写成钼隔热杯。修订后的假设图纸明确17-4PH状态(H900或H1150以图纸为准)、B轴向孔、与B同轴的锥密封座、细牙外螺纹以及四个径向测压孔。刀具几何和参数必须按17-4PH,而不能沿用钼材方案。
压力探头每个特征对应一把刀
| 图纸特征 | 刀具与刀柄 | 检测/判废条件 |
|---|---|---|
| B轴向孔 | Ø5 through-coolant carbide drill + short micro-adjust boring bar | Diameter, straightness and seat runout |
| 细牙外螺纹 | Sharp PVD M-grade laydown insert + full relief groove | Pitch diameter, flank and burr-free exit |
| 锥密封座 | 35° positive profiling insert in short hydraulic holder | Angle, contact band and runout to B |
| 四个径向孔 | Ø1.2 two-flute AlTiN micro drill + Ø0.6 reverse chamfer | Position, flow and borescope exit edge |
先建立密封链,再释放径向孔
固溶态棒料用弹簧夹头夹持,先车A面并定心。5 mm内冷硬质合金钻加工轴向孔,再用短型微调镗杆精B孔。正前角M类刀片车外圆和退刀槽,锋利PVD涂层压板式刀片单点车细牙。锥座用35°专用仿形刀片从同一主轴基准精车。转到带导套的径向夹具后,双刃AlTiN微钻加工四个1.2 mm孔,最后从内孔用0.6 mm反向倒角刀处理出口。
径向孔突破决定刀具寿命
微钻从曲面进入并在精孔内突破,刀尖跳动应低于5 µm,导套要靠近工件。旧文中的宽刃PCD刀不适合普遍用于硬化17-4PH,且交叉孔断续刃容易崩,因此排除。关键是外细牙,也不需要挤压丝锥。持续记录孔径、推力和出口毛刺,在任一趋势损伤阀座或内孔前预防换钻。
密封、螺纹与压力通路检测
探头不离车削装夹,测A面至锥座位置和锥座对B孔跳动。螺纹用规定量规或光学法测中径,B孔用气动量仪,四个交叉口用内窥镜。每个径向孔单独做流量确认,防止翻卷毛刺遮住部分通道。若图纸把钝化或时效放在终验前,处理后复查锥座接触和螺纹。
压力探头配刀问答
为何锥座先于径向孔? 先在完整同轴实体上建立密封面,再单独管理突破风险。为何不用磨料刷? 它会不可控地圆化计量边并可能残留介质。怎样控制螺纹毛刺? 真实退刀槽、锋利刀片、正确退刀方向和定量倒角。


