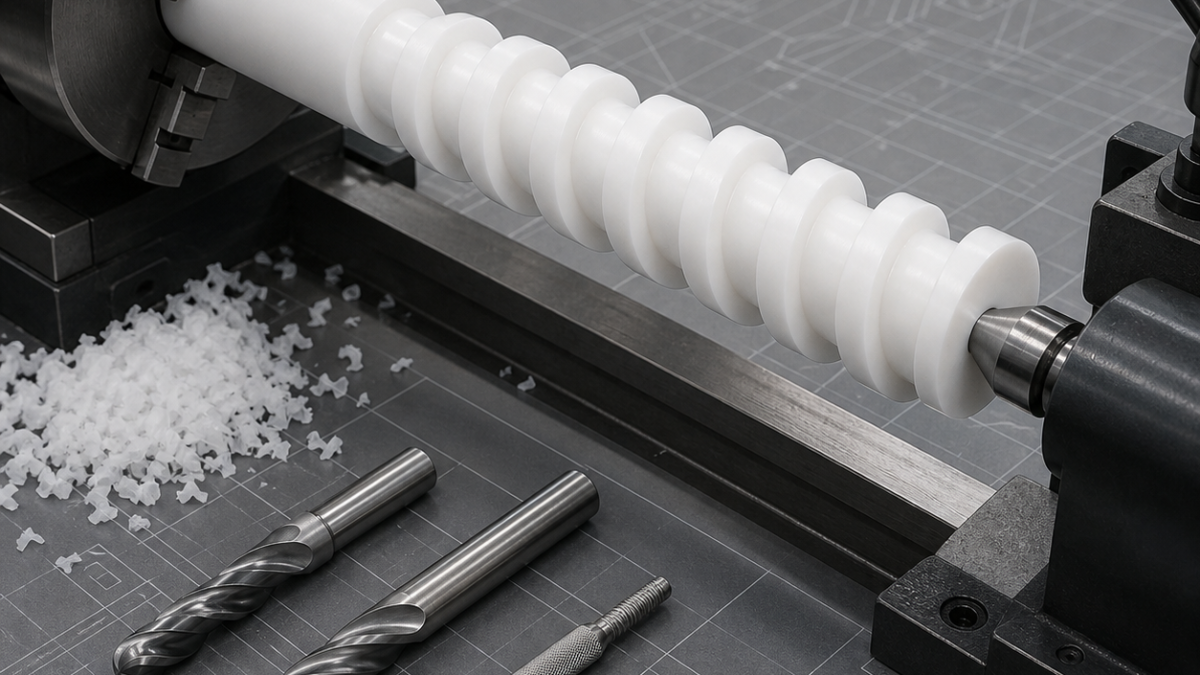
This is a realistic hypothetical process-planning example, not a claim about a specific customer drawing or production result.
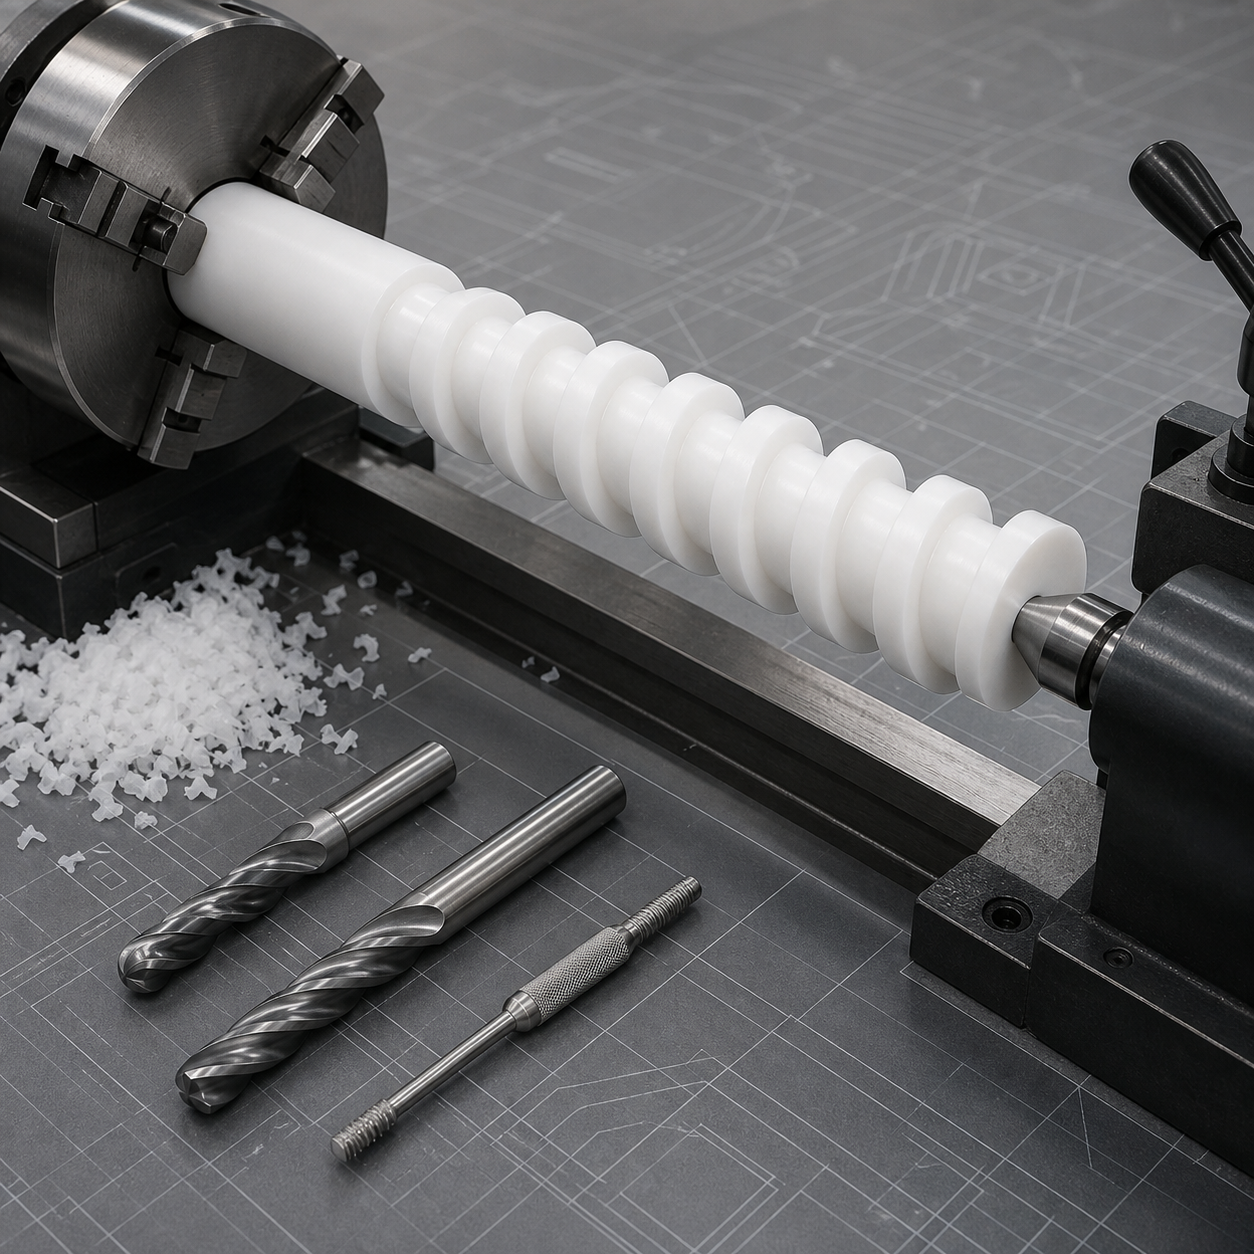
Related: Compare polymer burr control in the PEEK manifold case and long-part stability principles in the residual-stress guide.
Français : lire le plan de la vis doseuse en UHMWPE
Cette vis hypothétique associe des portées longues, un canal hélicoïdal profond, un diamètre de fond variable et une largeur de crête contrôlée. Le pas, la profondeur, la crête et le faux-rond par rapport aux portées forment un profil fonctionnel unique.
Références et profil
Les deux portées définissent l’axe et une face positionne le départ de l’hélice. Les transitions et la sortie du canal sont critiques pour les bavures; il faut confirmer le pas constant ou variable avant l’interpolation rotative.
Outils carbure polis
Une plaquette positive polie tourne les portées. Une fraise courte ébauche le canal, puis une fraise boule ou torique à col dégagé finit le fond et les flancs. Un outil vif pour plastiques coupe les bavures sans les rabattre.
Support et trajectoire
Maintenir la pièce entre pince et pointe ou sur un axe rotatif soutenu. Ébaucher en passes à engagement constant, finir les deux flancs depuis la même origine angulaire et enlever les surépaisseurs de support sous faible serrage.
Copeaux et contrôle
Les copeaux filants peuvent s’enrouler et rayer la surface. Employer des goujures polies, une évacuation dirigée et des retraits de nettoyage. Contrôler le profil après stabilisation thermique et sans déformation de bridage.
FAQ
Pourquoi éviter une fraise de forme pleine largeur ?
Elle augmente l’effort, la chaleur et le bourrage; plusieurs passes facilitent la correction.
Une avance très faible évite-t-elle la fusion ?
Non, elle peut provoquer du frottement; une arête vive et une vraie épaisseur de copeau sont nécessaires.


