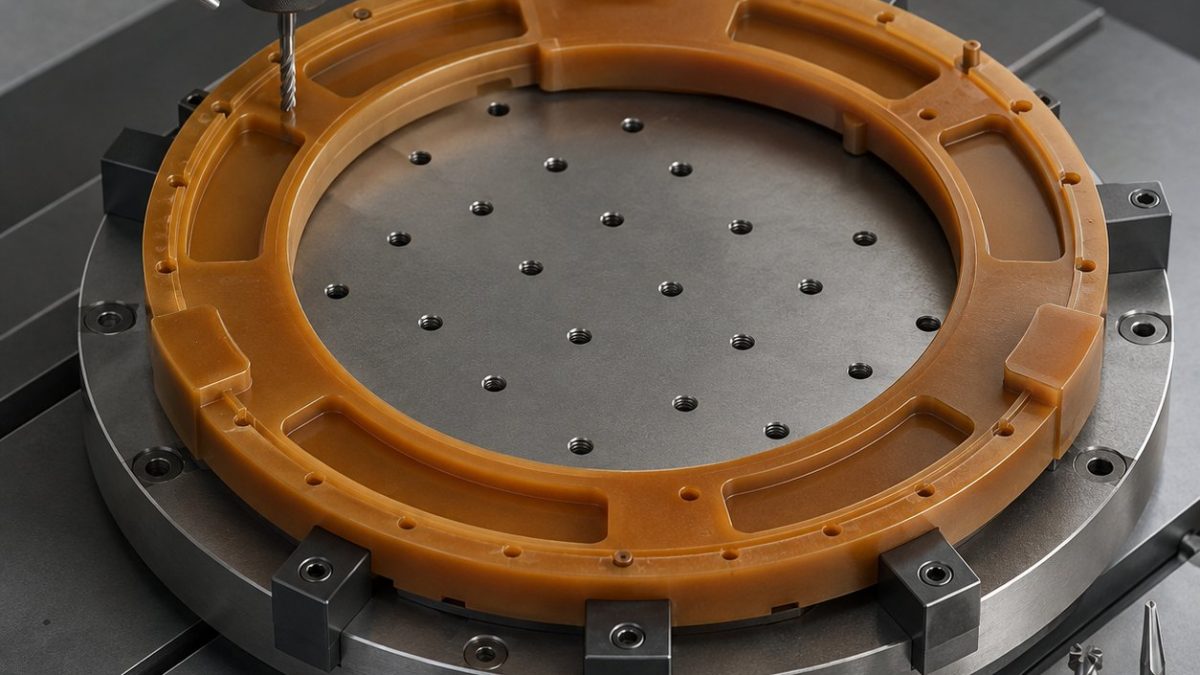
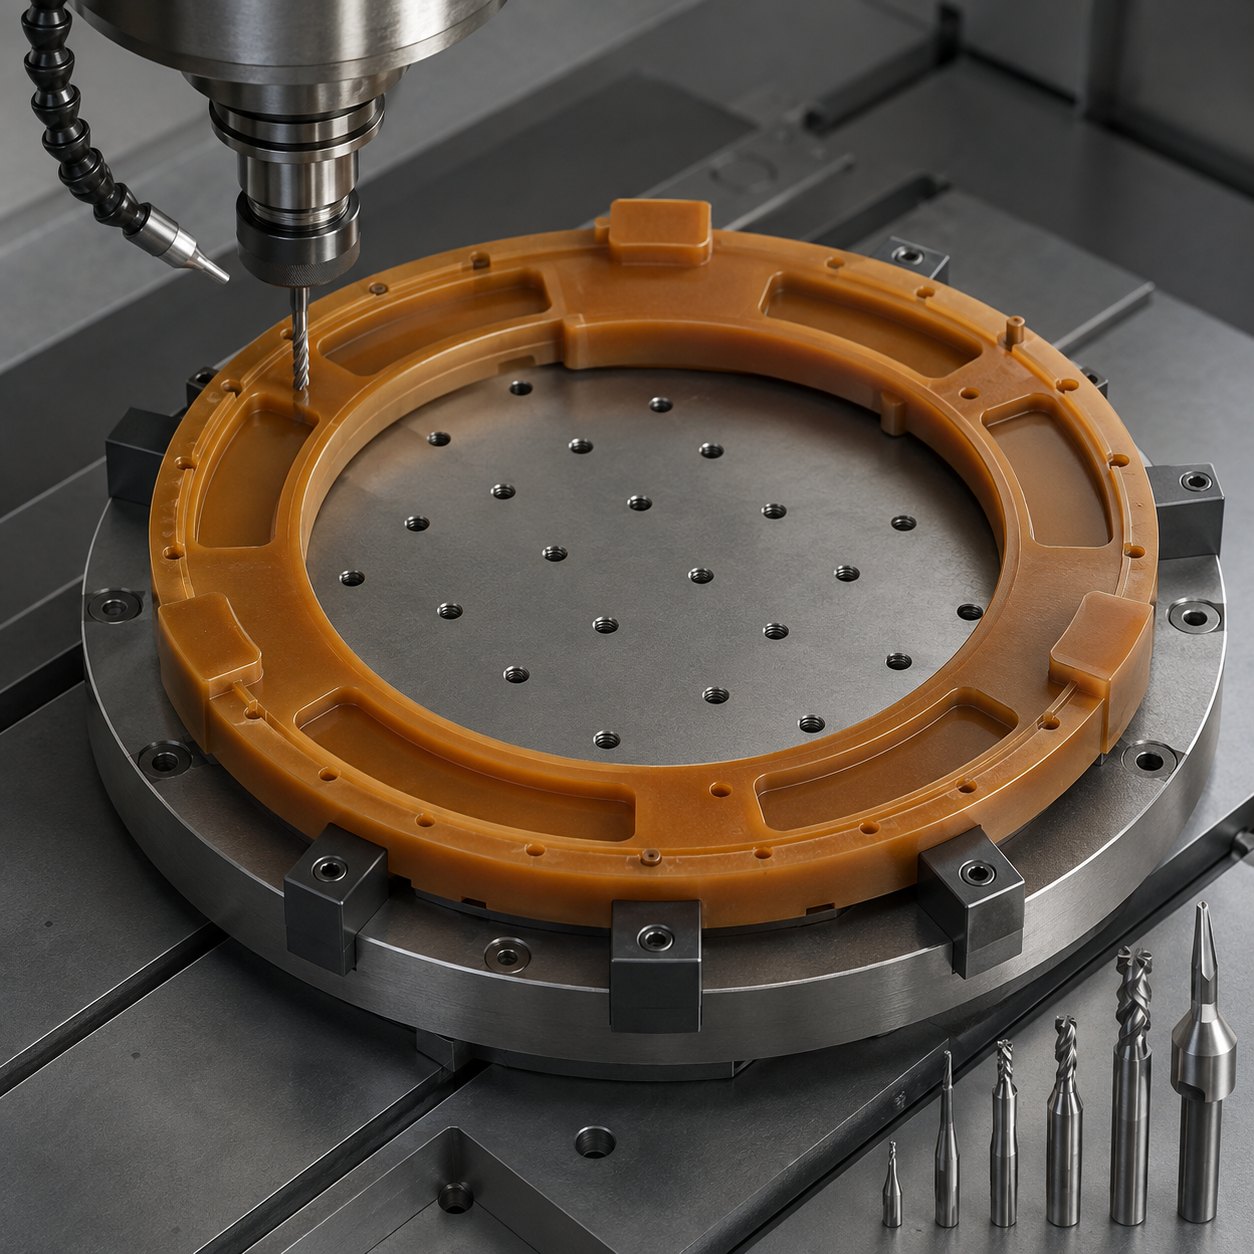
Русский: Инструмент для кольца Torlon 4203
Кольцо-носитель из Torlon 4203 требует острых полированных фрез, потому что нагрев, стружка и следы зажима сразу влияют на посадочные площадки.
Таблица выбора
| Элемент | Инструмент | Причина |
|---|---|---|
| Внутренний и наружный контур | Ø6 мм полированная 2-зубая фреза без покрытия | Чистый срез. |
| Вакуумные карманы | Ø3 мм однозубая фреза | Лучший вывод стружки. |
| Опорные площадки | Ø2 мм шаровая или радиусная фреза | Контроль высоты. |
| Малые отверстия | Карбидное микросверло с подкладкой | Нет завальцовки выхода. |
| Плоские зоны | Острая 2-зубая фреза | Меньше сжатие кольца. |
FAQ
Why avoid coated roughing tools in Torlon?
Many coatings add edge radius; Torlon needs a sharp polished edge more than heat-resistant coating.
Should the support pads be machined early?
No. Leave them for the last stable finishing step so later clamping and heat do not mark them.
What is the main inspection point?
Pad coplanarity and purge-hole openness decide whether the carrier works.


