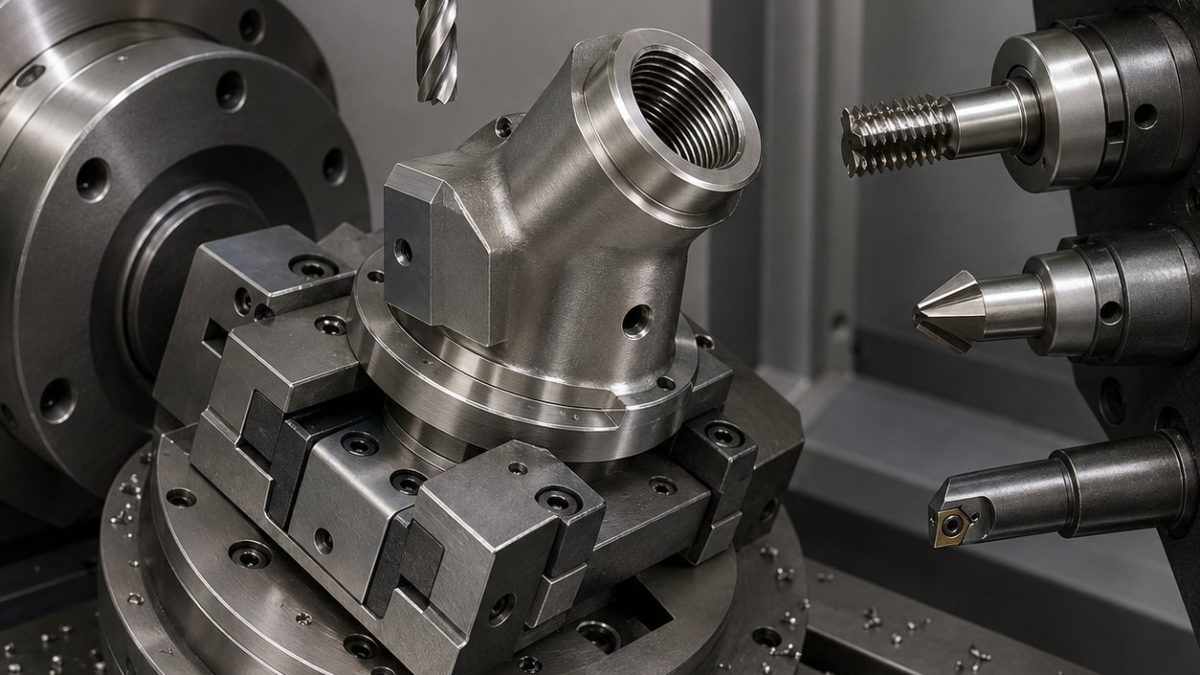
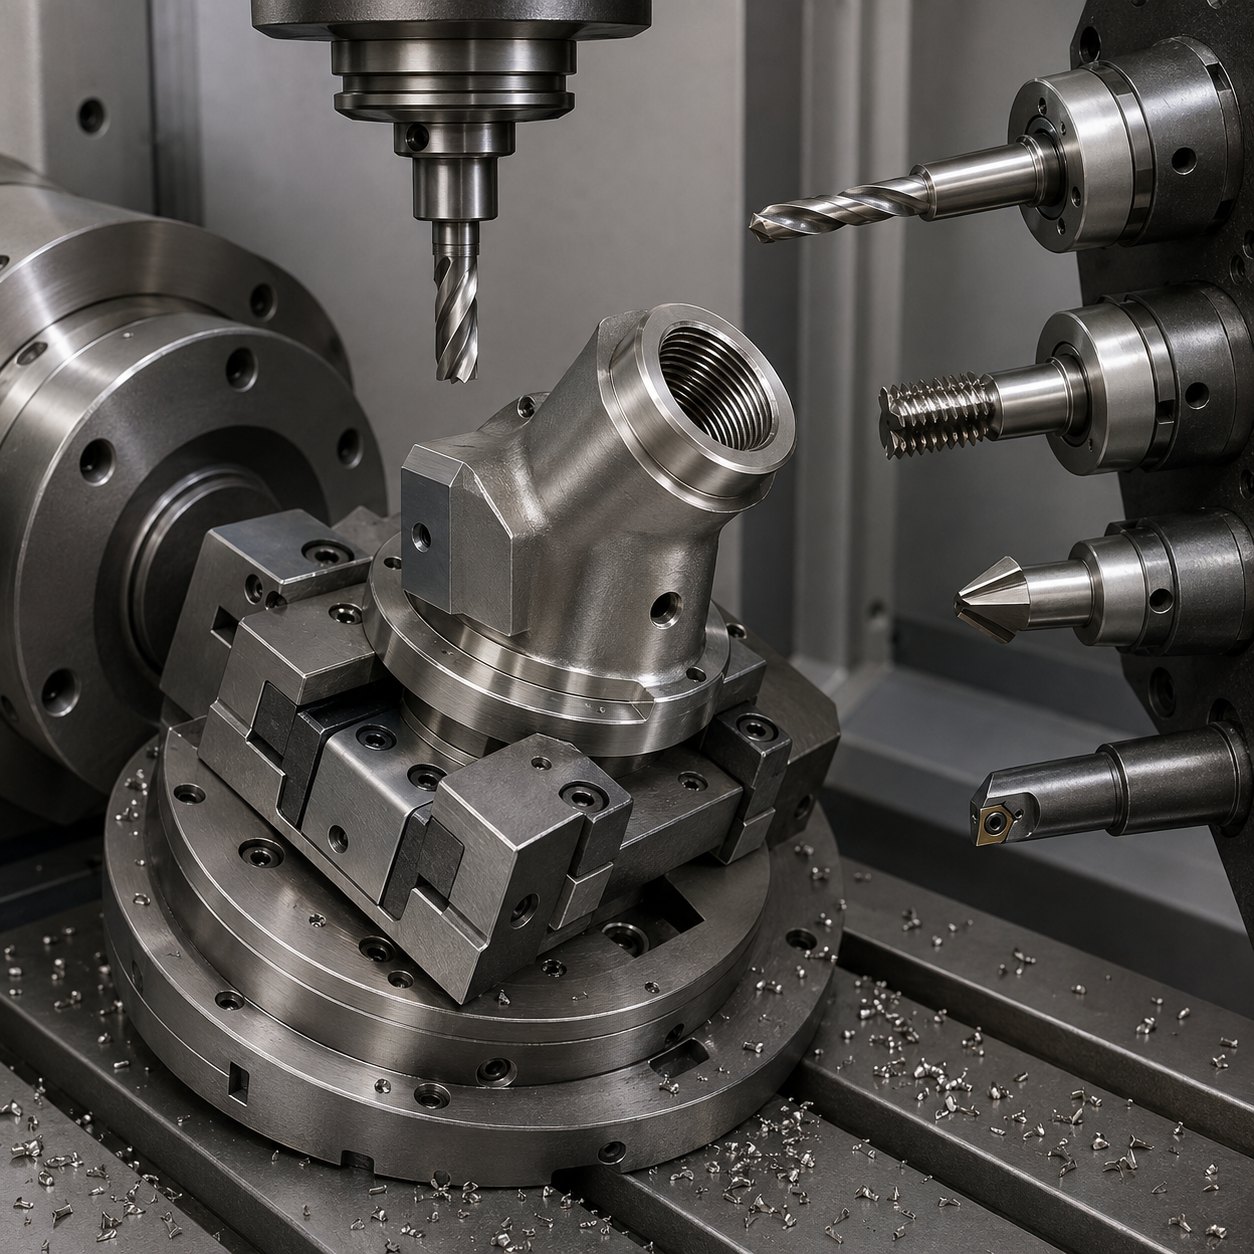
Русский: Инструмент для A286 бобышки с резьбой M18
Для бобышки датчика из A286 важны наклонная резьба M18, плоскость под шайбу и боковое отверстие. Инструмент выбирается так, чтобы избежать наклепа и сохранить ось порта.
Подбор инструмента
| Элемент | Инструмент | Причина |
|---|---|---|
| Фланец | Позитивная твердосплавная торцевая фреза AlTiN | Меньше трение. |
| Наклонное отверстие | Короткое сверло и точная расточная головка | Коррекция увода. |
| Резьба M18 | Твердосплавная резьбофреза | Контроль среднего диаметра. |
| Пояс под шайбу | PCD или полированная фреза | Чистая плоскость уплотнения. |
| Боковое отверстие | Короткое сверло и обратная фаска | Контроль заусенца. |
FAQ
Why use thread milling instead of tapping A286?
Thread milling lowers torque, improves chip evacuation and allows pitch-diameter correction on the angled port.
What causes rejection on the washer land?
Flatness error, radial tool marks or a burr at the thread mouth can prevent repeatable crush-washer sealing.
How is the cross-hole burr checked?
Use borescope or optical inspection from the main port, then confirm flow path cleanliness.


