Case basis: This is a realistic hypothetical CNC tooling case for process-planning education, not a verified medical-device manufacturing instruction.
Français: Cas CNC d’une plaque osseuse en Ti-6Al-4V : rainurage, finition à la fraise boule et maîtrise thermique
Stratégie CNC pour une plaque en Ti-6Al-4V
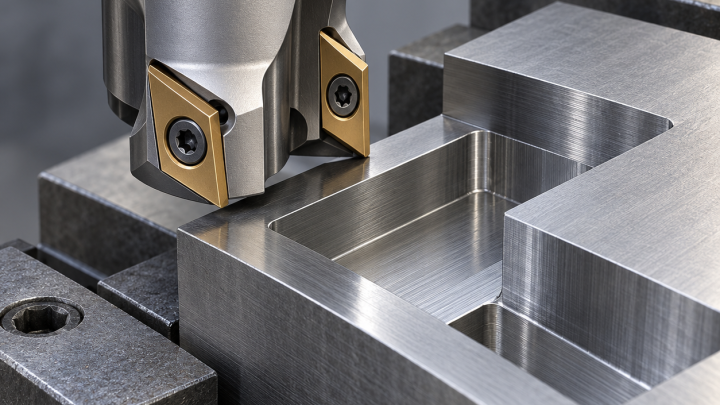
Une plaque profilée en Ti-6Al-4V impose une stratégie sensible à la chaleur. Les rainures, bords minces et surfaces courbes exigent des outils carbure très affûtés et une trajectoire sans frottement inutile.
Éléments du plan qui guident le choix des outils
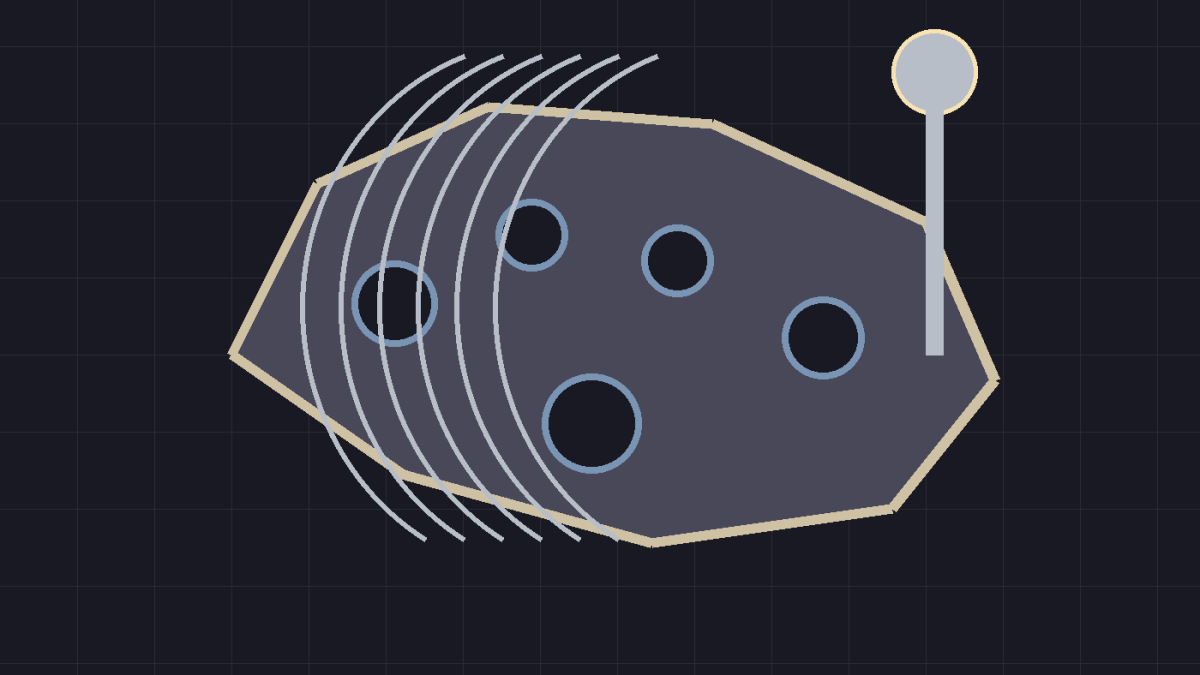
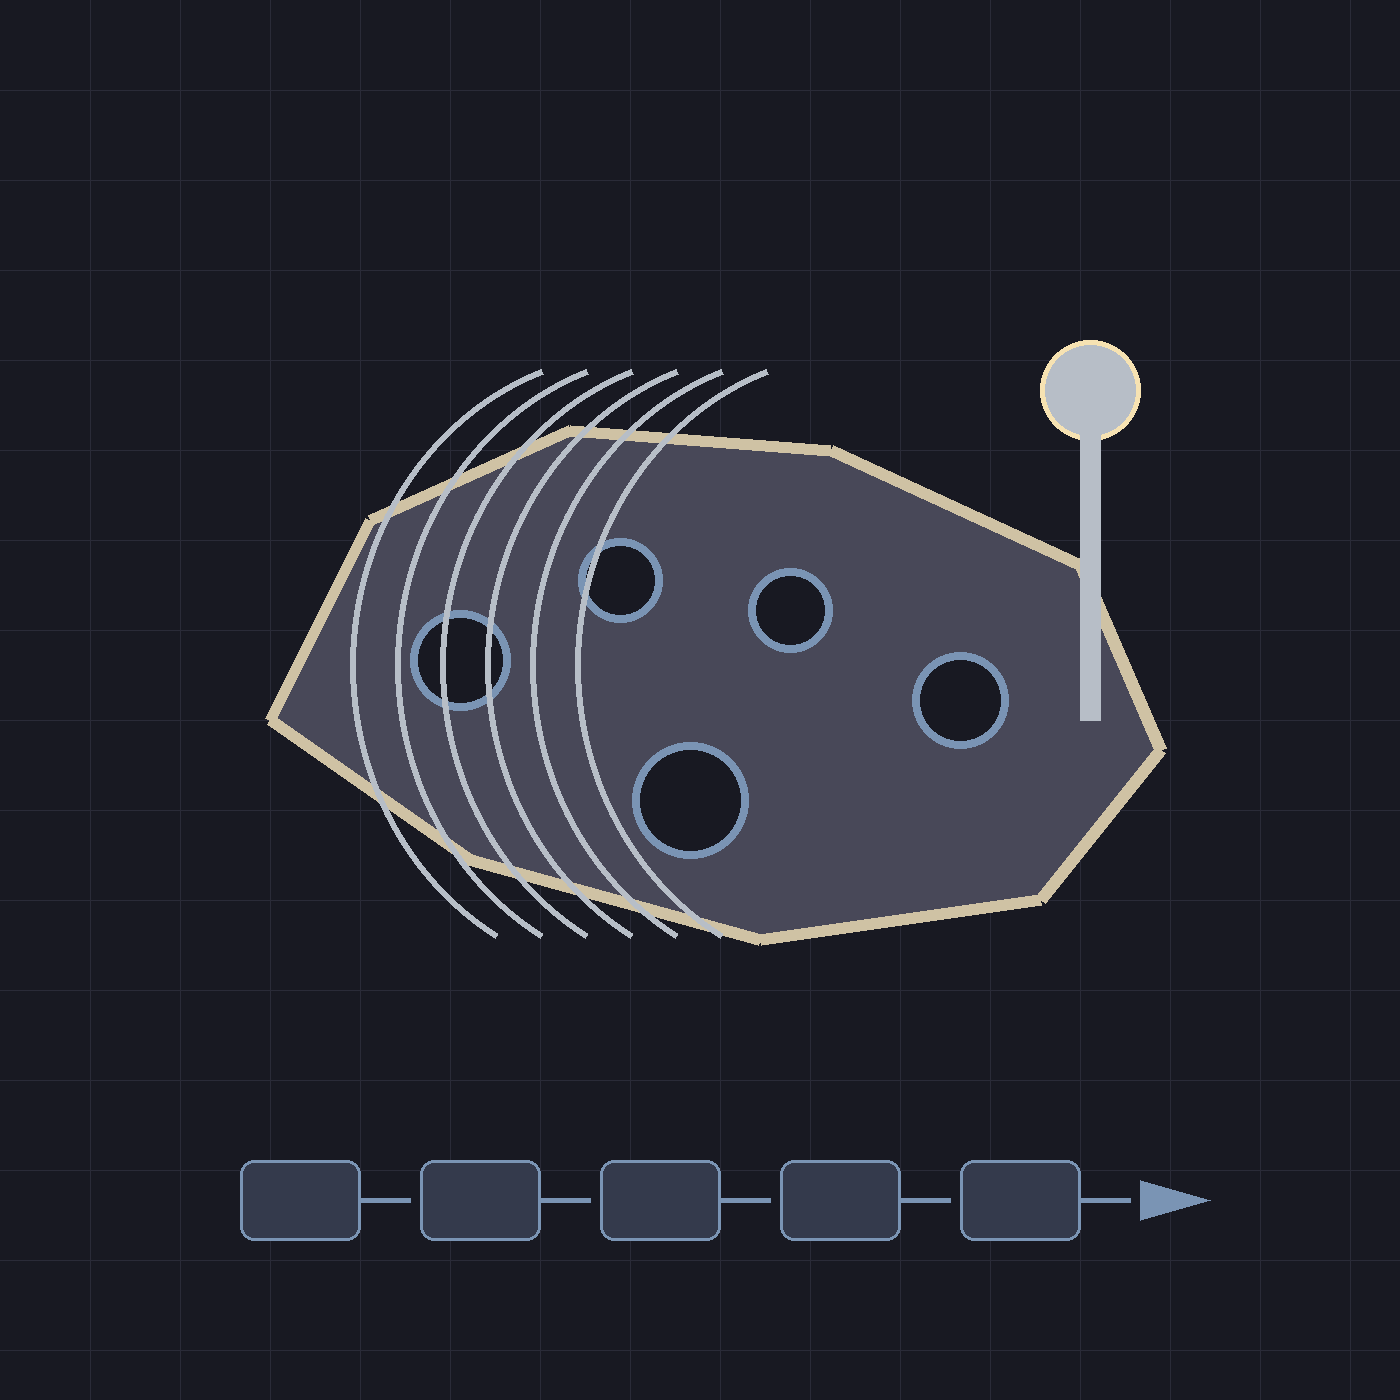
- Rainures longues avec évacuation copeaux limitée.
- Surface courbe à finir avec fraise boule.
- Bords minces pouvant se détendre après ébauche.
- Petits trous proches du bord avec risque de bavure.
Plan d’outillage et d’usinage
- Fraises carbure à hélice variable pour l’ébauche.
- Ouverture des rainures par trajectoire trochoïdale.
- Finition avec fraise boule carbure revêtue.
- Arrosage et suppression des arrêts en contact.
Points de maîtrise avant série
- Suivre l’usure avant l’arrondi de l’arête.
- Ne pas isoler les zones minces trop tôt.
- Prévoir l’accès d’ébavurage.
- Brider sans déformer la plaque.
FAQ
- Un fort avance réduit-il la chaleur ? Seulement si la charge reste correcte.
- Le revêtement suffit-il ? Non, géométrie et arrosage restent essentiels.
- La fraise boule efface-t-elle les marques ? Oui avec un pas adapté.