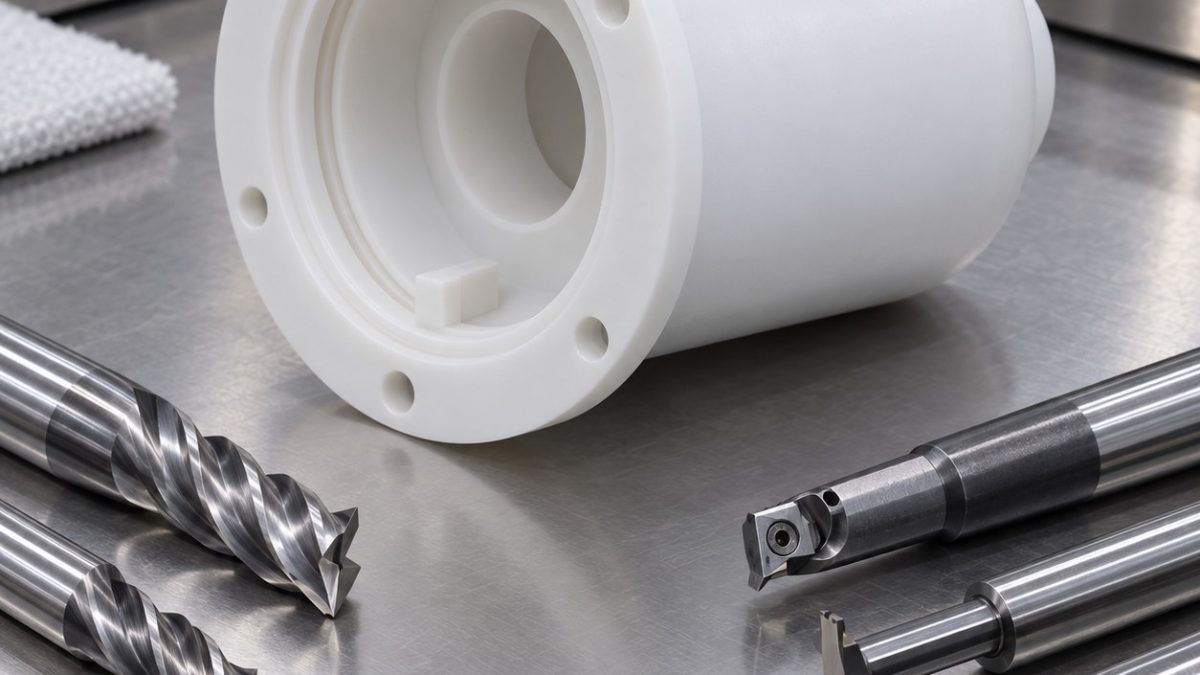
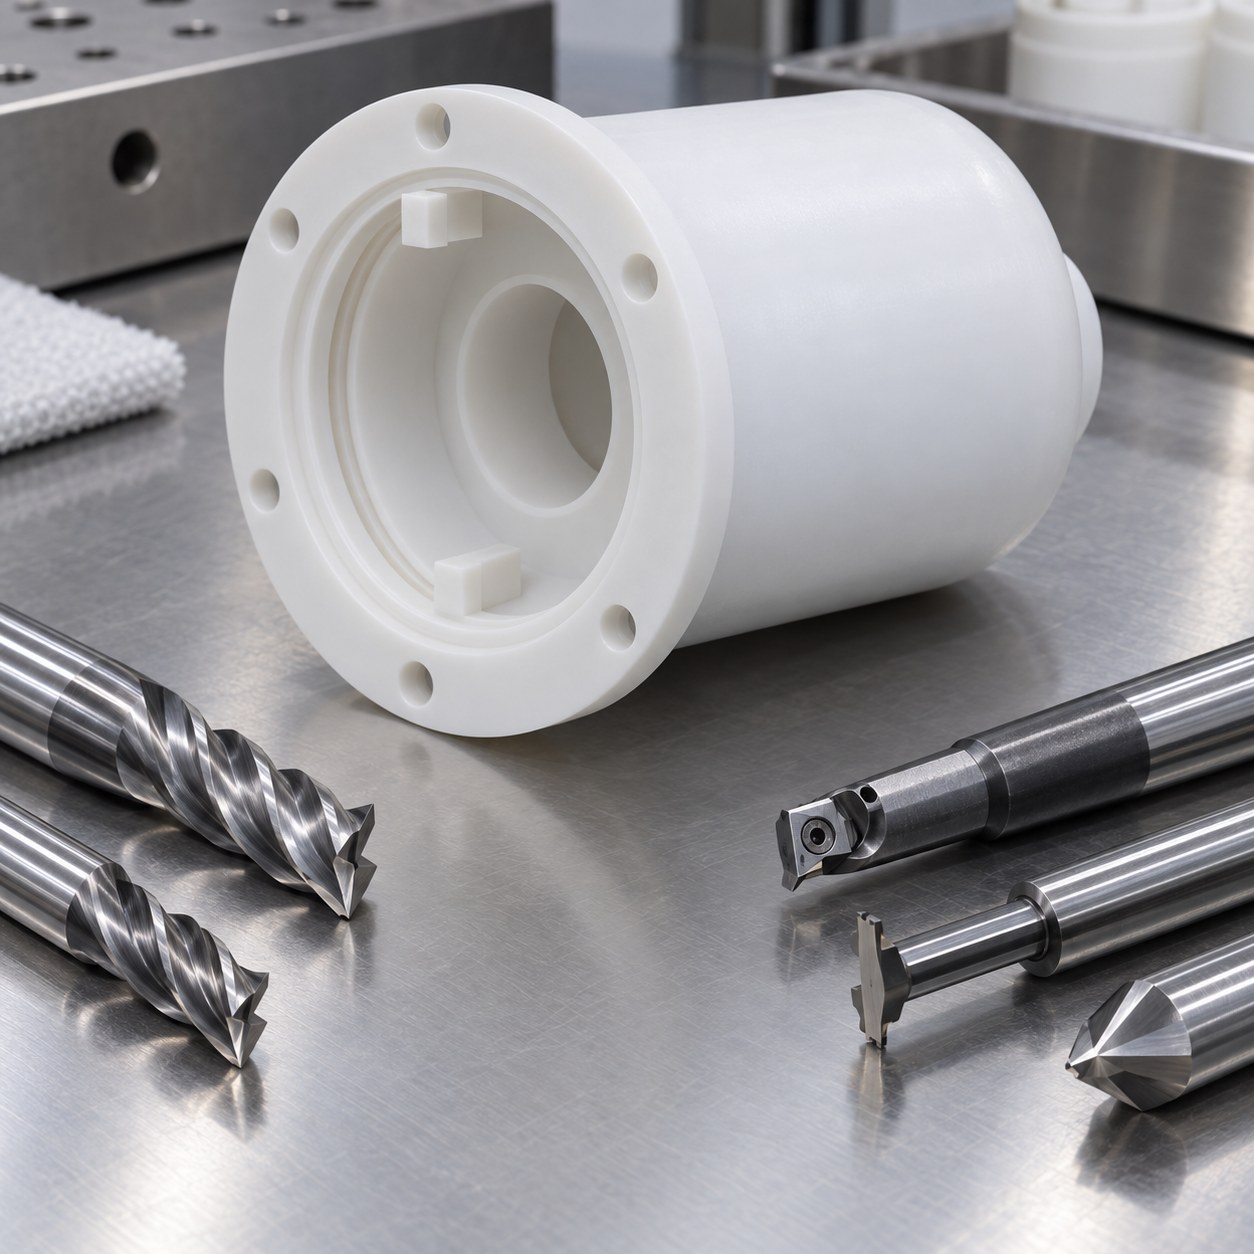
中文: PVDF磁力泵隔离套薄杯壁与O形圈槽配刀
图纸难点是在内部大量去料后,让封闭薄杯壁仍与法兰止口同轴。假设法兰面为A、止口为B,杯壁厚度相对B双向控制,而不是相对毛坯外圆;止转耳只负责装配角向。
选刀前先读功能基准
毛坯厚实时先精铣法兰并加工止转耳。内杯按深度带螺旋粗加工,封闭端保留支撑芯。半精内孔和止口后静置回温,再在全法兰夹具上按相对扇区交替精修杯壁;最后切O形圈槽并去除支撑芯。
图纸特征逐一匹配刀具
PVDF受热软化并会被钝刃拉扯。采用锋利抛光刀、充足容屑空间及获准气流或冷却。杯壁发亮、丝屑缠刀或负载上升时换精刀;尺寸检验必须控制调温状态。
控制材料特有失效
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 法兰面与止口 | 10 mm两刃抛光未涂层硬质合金刀、液压刀柄 | 锋利刃避免发热;多刃刀会困住软屑。 |
| 转子避空孔 | 12 mm两刃抛光刀螺旋粗加工,再用单刃镗刀 | 均匀径向余量保护薄壁;大钻轴向力过重。 |
| 封闭薄杯壁 | 6 mm两刃抛光圆角刀、长锥颈、平衡刀柄 | 交替轻切控制挠曲;全深精加工会推弯杯壁。 |
| O形圈槽 | 2 mm单刃抛光槽刀、最短伸出 | 单刃排丝状屑;多刃槽刀会堵热PVDF。 |
| 止转耳与孔 | 4 mm两刃刀、硬质合金钻和锋利单刃倒角刀 | 薄壁释放前加工耳;手刮会翻起羽毛边。 |
松夹后验证零件
调温后测法兰平面度、止口直径、壁厚分布和封闭端同轴度。放大检查O形圈槽底及止转耳根部。承压、化学相容性和磁力传动间隙需独立装配测试。
实用配刀问答
为何保留内部支撑芯?
长杯壁半精加工时,它支撑封闭端并降低挠曲。
温热PVDF能立即验收吗?
不能;温度和调湿历史影响尺寸,终检前必须统一调温。
polymer rotor seal-land tooling · polymer vane and land strategy


