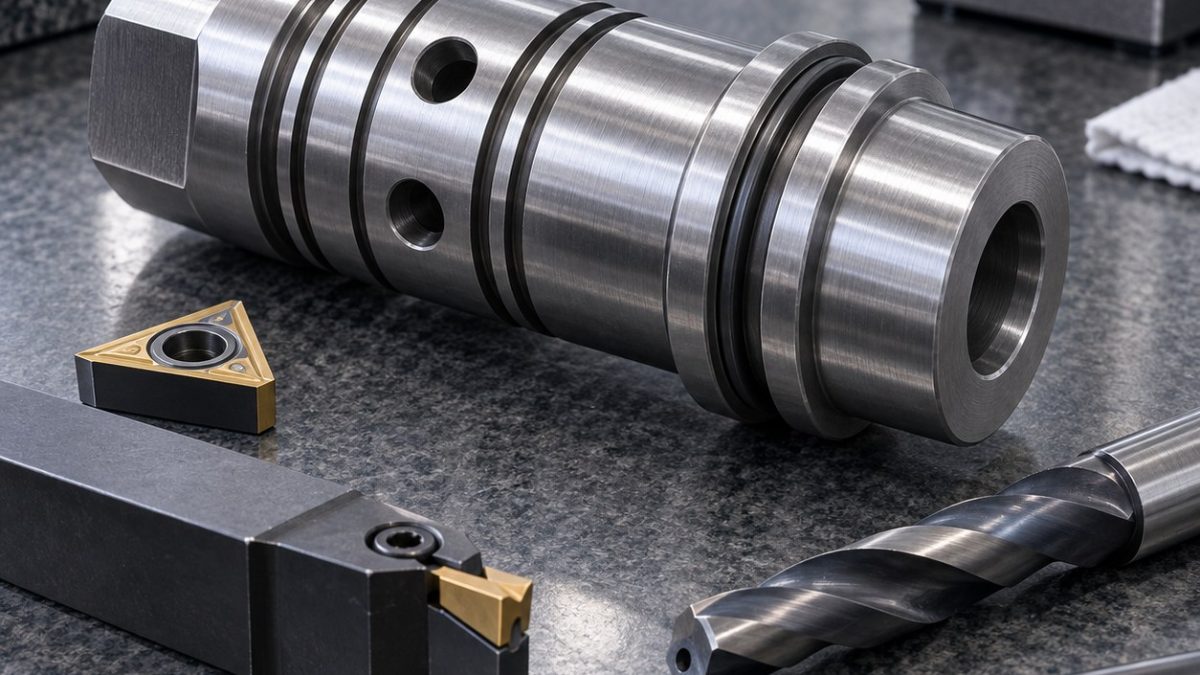
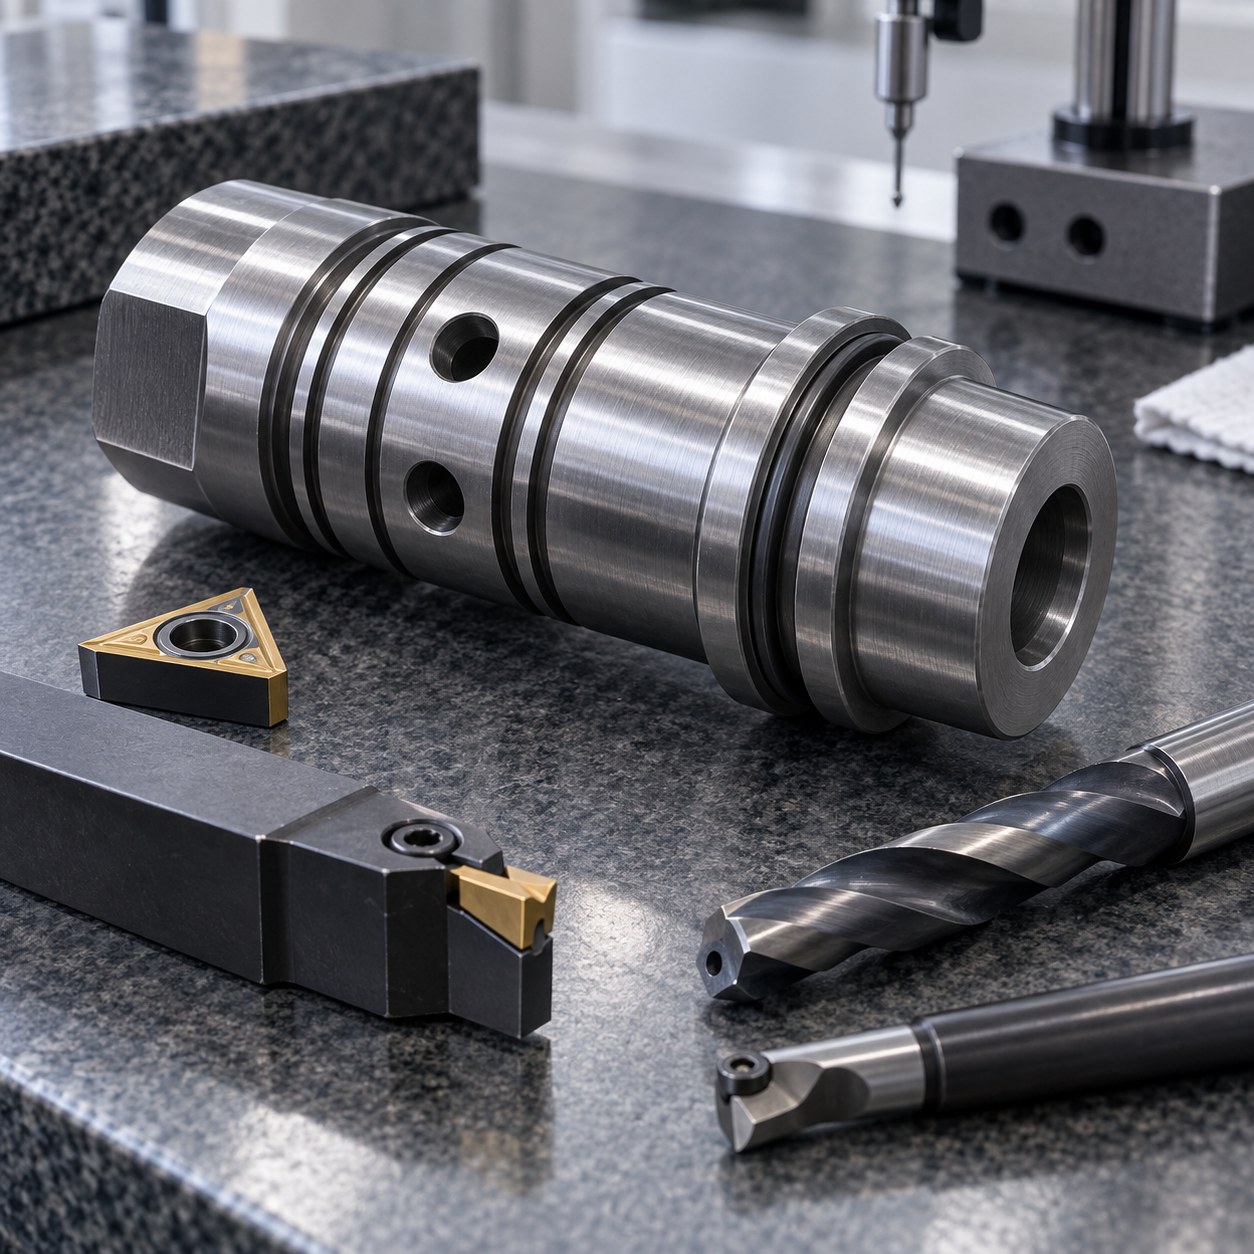
中文: 42CrMo4液压伺服活塞计量台阶与阻尼孔配刀
图纸由多道窄计量台阶的公共轴线及其与横向阻尼孔的角向关系控制。假设中心轴为A、端面为B、扳手平面确定孔角向;精刀选择前必须先分配热处理余量。
选刀前先读功能基准
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 轴向盲孔 | 内冷硬质合金钻后用短防振镗杆及PVD钢用刀片 | 镗削纠偏;长立铣刀难保持深孔直线度。 |
| 计量台阶粗半精 | 正前角CVD硬质合金车刀片、0.4 mm圆弧、刚性刀柄 | 稳定粗加工留下均匀精修余量;逐槽切每道台阶会形成接刀差。 |
| 计量台阶精加工 | PVD金属陶瓷或细粒硬质合金修光刃、连续轻切 | 低切削力和一致纹理;反复弹刀会擦磨硬化钢。 |
| 横向阻尼孔 | 先铣平入口,再用2 mm内冷硬质合金钻及精密筒夹 | 垂直入口控制跑偏;直接钻圆柱面会偏转。 |
| 密封退刀槽与平面 | 1.5 mm PVD槽刀加6 mm五刃AlTiN刀 | 专用槽宽控制圆角;手磨平面会丢失角向。 |
图纸特征逐一匹配刀具
按假设工艺在稳定化或热处理前车基准中心并粗加工盲孔。重新建立中心后以一条刀路半精全部台阶并铣扳手平面。最终台阶精修前先铣平并钻相对阻尼孔,使内侧毛刺可反倒角;密封退刀槽和各台阶在同一轴向装夹精修。
控制材料特有失效
42CrMo4热处理后切削响应改变,台阶肩部易缺口磨损。选精刀牌号前确认硬度,越过肩部保持进给并监控切屑颜色。所有台阶重复同向漂移说明热或中心误差,而不是六个独立补偿问题。
松夹后验证零件
从公共基准中心测全部台阶直径和轴向间距,再检查圆柱度及表面纹理。内窥镜检查盲孔与横孔交汇,并验证密封槽圆角。液压泄漏、动态响应和疲劳需要独立系统测试。
实用配刀问答
为何最终精车台阶前先钻阻尼孔?
受控反倒角后,最终车削可清除孔口局部翻起材料。
为何不分别补偿每道台阶?
共同偏移通常来自中心、温度或刀具状态;独立补偿会破坏设计关系。
spool sleeve bore and window tooling · hardened alloy groove and hole tooling


