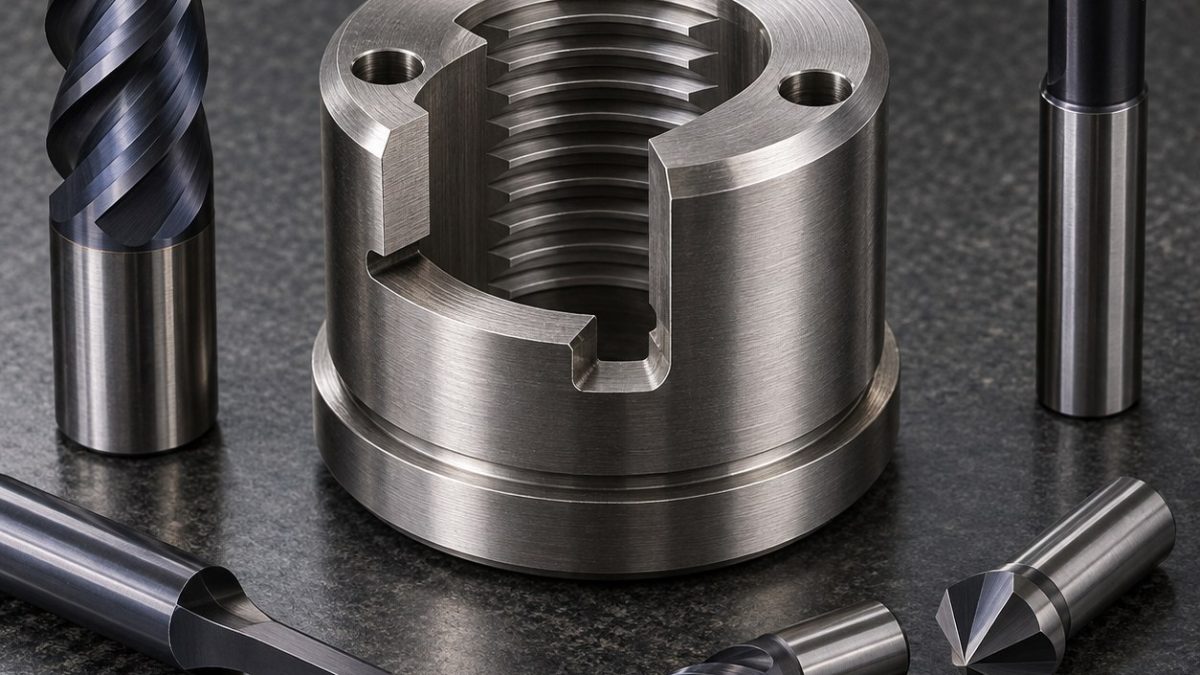
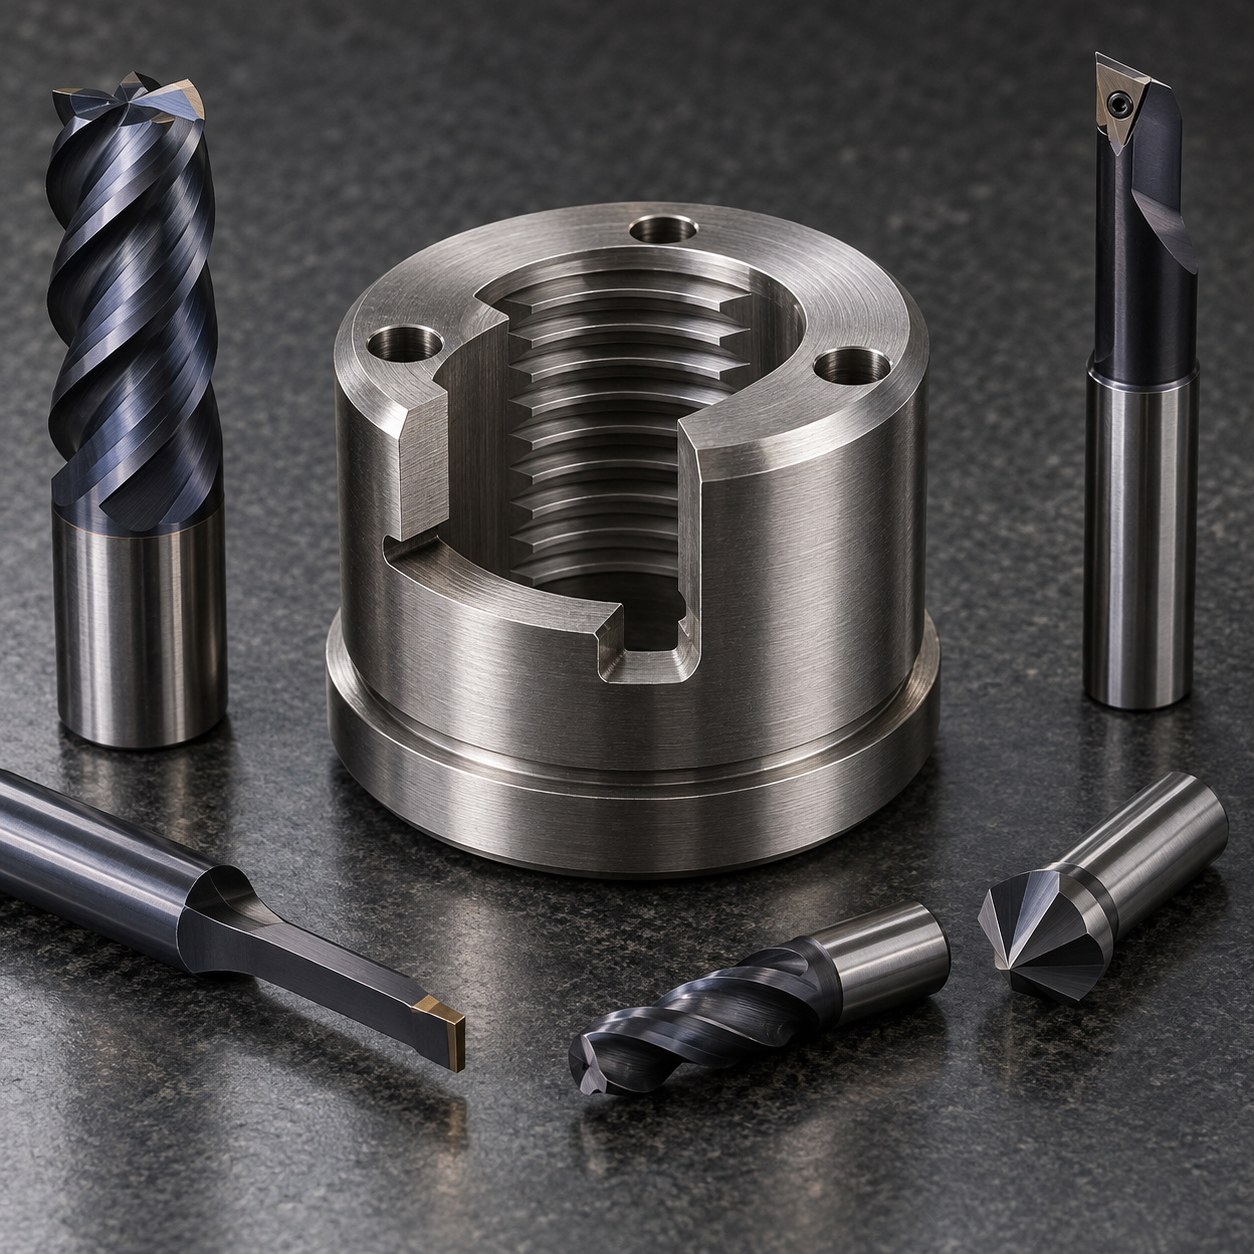
中文: 13-8Mo卫星释放螺母梯形承载螺纹与横向熔断槽配刀
配刀难点是在横向熔断槽切断环体后,仍使内承载螺纹的受力侧面与定位肩同轴。假设图纸以肩部轴线为A、座面为B、一个扳手孔为角向C;熔断槽相对C标注,而不是相对任意卡爪。
解析受力路径与角向基准
按假设工艺在时效前粗车毛坯和内孔,并在A、B上留均匀余量。确认硬度后一次装夹精修肩部、座面和内孔;从最深退刀槽向外以恒定侧刃接触车螺纹。环体完整时钻并定向扳手孔,再切挡圈槽,最后在开口支撑套中以交替浅层刀路铣横向熔断槽。
环体开口前完成关键配刀
时效13-8Mo在肩部和断续槽出口易造成刀刃缺口磨损。控制螺纹刀片温度,不得在受力侧停顿,并监控中径趋势而不是每刀补偿。槽口出现不对称毛刺或负载上升时立即换微刀,因为崩刃可能从设计熔断特征处引入裂纹。
控制时效钢刃口损伤
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 定位肩与座面 | CNMG粗车刀片后接正前角PVD修光刀片、刚性Capto刀柄 | 粗精牌号分别应对氧化皮和最终几何;万能刀片易在肩部缺口磨损。 |
| 内孔与承载螺纹 | 短防振镗杆加全牙型PVD硬质合金承载螺纹刀片 | 全牙型同时控制牙顶和受力侧;丝锥扭矩高且不能修正同轴度。 |
| 横向熔断槽 | 2 mm四刃变螺旋AlTiN硬质合金刀、热缩刀柄、径向切入 | 小径向吃刀限制开口弹变;锯片会过载已中断的环体。 |
| 径向扳手孔 | 先用5 mm硬质合金铣入口平面,再用3 mm内冷硬质合金钻 | 垂直入口防跑偏;直接在圆柱面钻会破坏角向关系。 |
| 挡圈槽与倒角 | 1.2 mm PVD硬质合金槽刀加45度倒角刀 | 专用槽刀控制槽底和圆角;手磨可能碰伤螺纹起始。 |
无约束检测自由环体
切熔断槽前检查肩部跳动、座面垂直度和承载螺纹中径。开槽后在不强制闭合环体的状态下测自由开口、螺距导程和径向孔角向。槽根采用光学检查,只有假设鉴定路线要求时才进行荧光渗透。释放载荷、断裂行为和航天验收必须另行试验。
实用配刀问答
为何先车螺纹后切熔断槽?
完整环体支撑稳定螺纹圆;先开槽会让切削力反复撑开和闭合内孔。
为何使用全牙型承载螺纹刀片?
它同时控制牙顶和设计受力侧,并保持非对称牙型。
maraging latch heat-treatment tooling · Rene 41 interrupted-pocket tooling