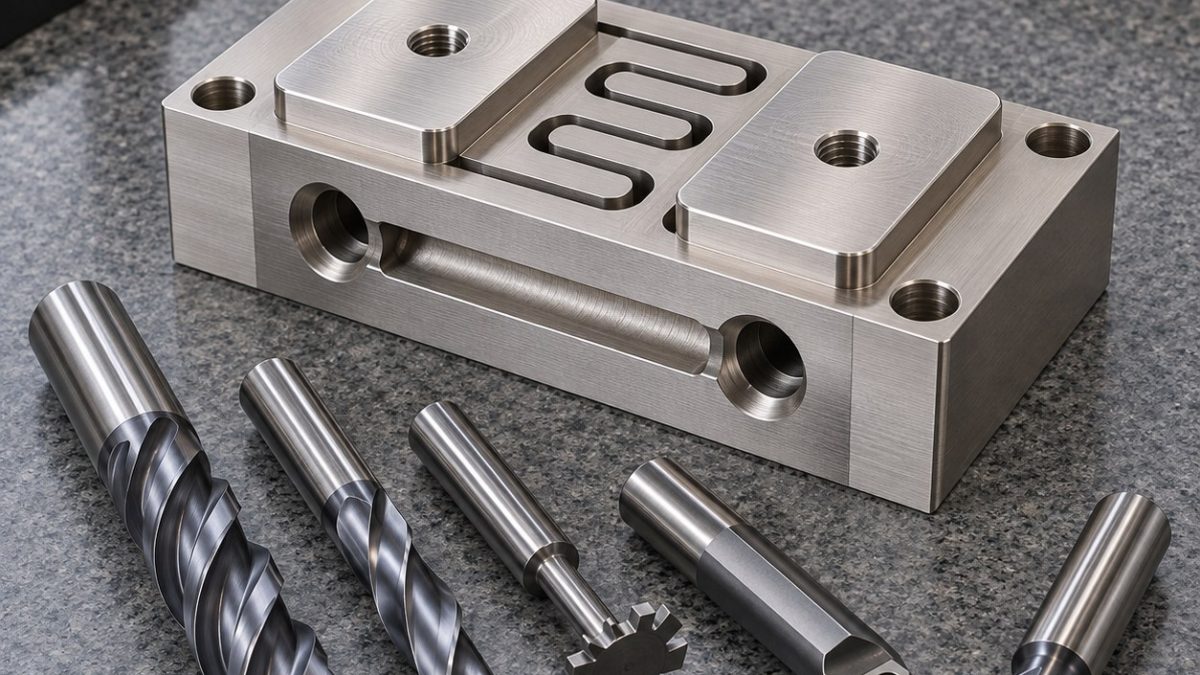
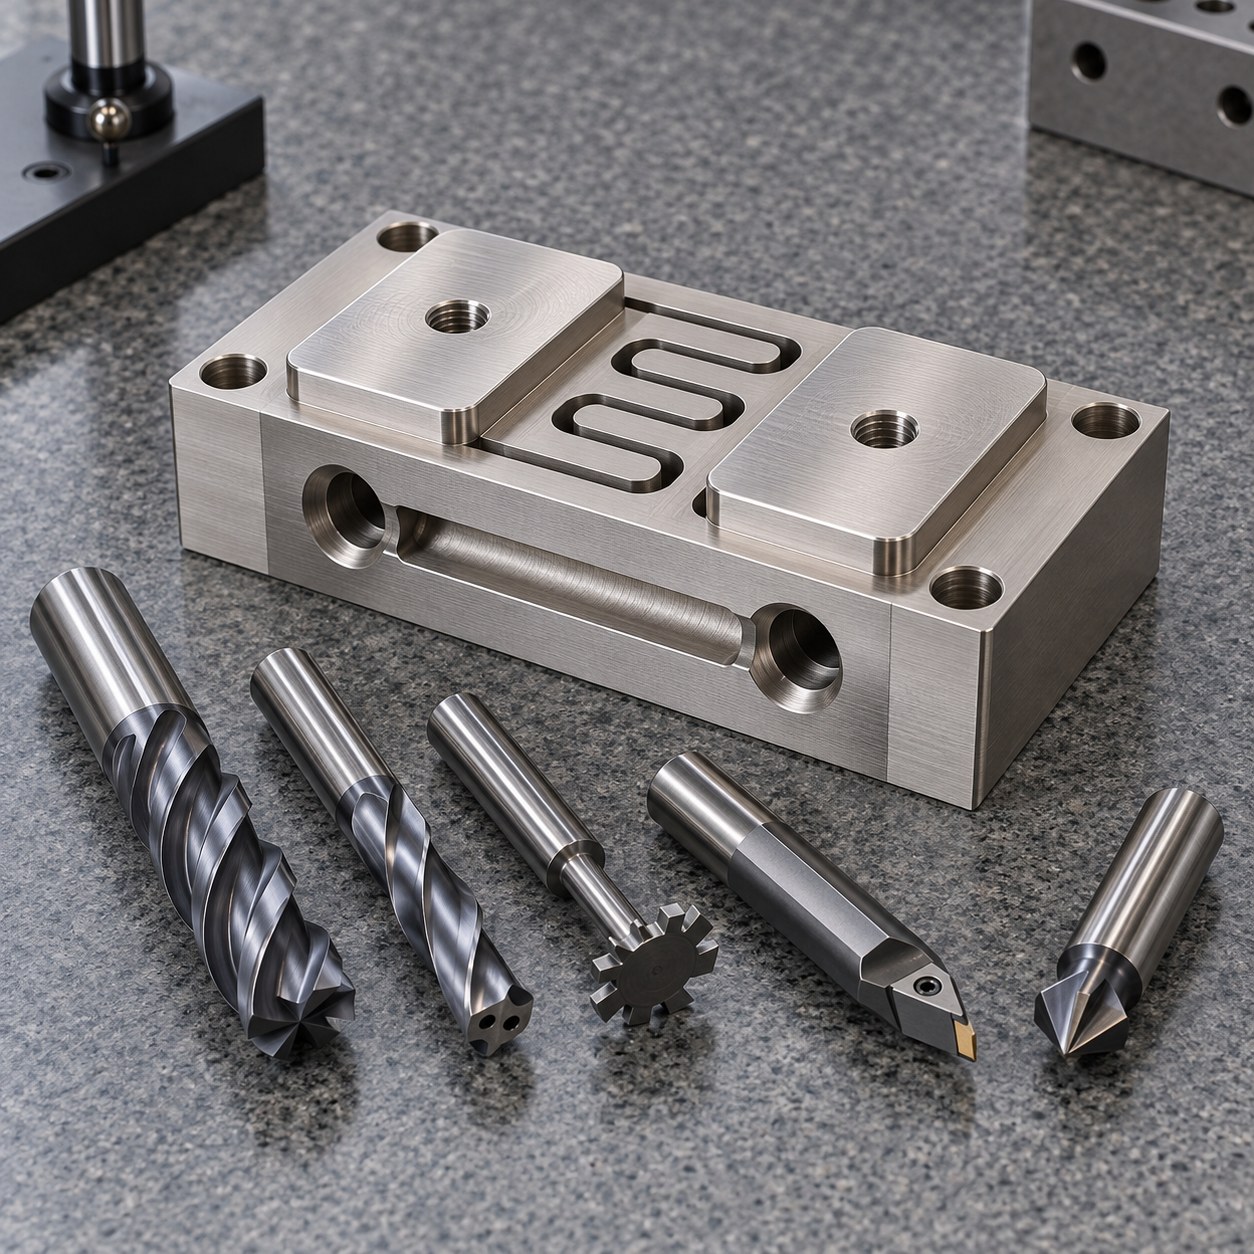
中文: Nickel 200电解槽集流夹柔性槽与冷却通道配刀
本案例回答如何加工Nickel 200集流夹而不涂抹导电接触台或夹闭蛇形柔性槽。假设图纸以下安装面为A、铰孔为B、侧面为C,接触台共面度和冷却通道位置均源自A-B-C。
建立导电功能基准链
夹件尚刚性时精修A面并铰B孔。冷却通道从两端钻至受控搭接,半精接触台,再按短轴向层交替粗加工各柔性槽并保留临时桥。接触台用一次低力光栅刀路精修,柔性槽由中心向外精切,最后去桥,并在全表面真空夹具上完成检验修刀。
柔性特征逐项配刀
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 基准面与凸起接触台 | 10 mm三刃抛光未涂层硬质合金刀、液压刀柄、锋利5 µm刃口 | 正前角抛光几何抑制积屑;钢用钝化刃会涂抹镍。 |
| 蛇形柔性槽 | 1.5 mm两刃抛光缩颈槽刀、高精度筒夹 | 两刃提供容屑和低径向力;锯片无法走封闭蛇形路径。 |
| 横向冷却通道 | 5 mm内冷硬质合金钻后用短单刃镗刀 | 钻孔定向、镗削修正孔径;长HSS钻易把出口钻成喇叭口。 |
| 安装孔与定位孔 | 硬质合金钻加PCD刃浮动铰刀 | 铰孔保持A-B-C位置和表面;螺旋插补在韧性镍中易留多边形。 |
| 接触台边缘与通道倒角 | 60度单刃抛光硬质合金倒角刀、最短伸出 | 锋利单刃切断毛刺而非翻卷;手工去毛刺会改变台高。 |
防止粘镍与槽口闭合
Nickel 200在刀具摩擦时加工硬化且易积屑。保持切屑厚度,接触台角部不得停顿,丝状屑跨过柔性槽前必须排走。槽宽趋窄、刃口粘镍或出口毛刺升高时更换微槽刀,不能靠加大径向吃刀补偿磨损。
去桥前后分阶段检测
去桥前检查A面至接触台高度及台面共面度,松夹后用光学方法绘制柔性槽自由间隙。检测铰孔,以内窥镜检查通道搭接,并用低测力三坐标验证通道位置。电阻、冷却压力和电解槽相容性属于独立验证,不作为加工结论。
实用配刀问答
为何去完所有桥之前精修接触台?
临时刚性使两个导电台在最终光栅刀路中保持同一切削平面。
为何冷却通道从两端钻?
受控搭接缩短钻孔长径比,并可通过镗削和内窥镜管理交汇区。
PCTFE cryogenic seal-cone tooling · CuCrZr cooling-channel tooling